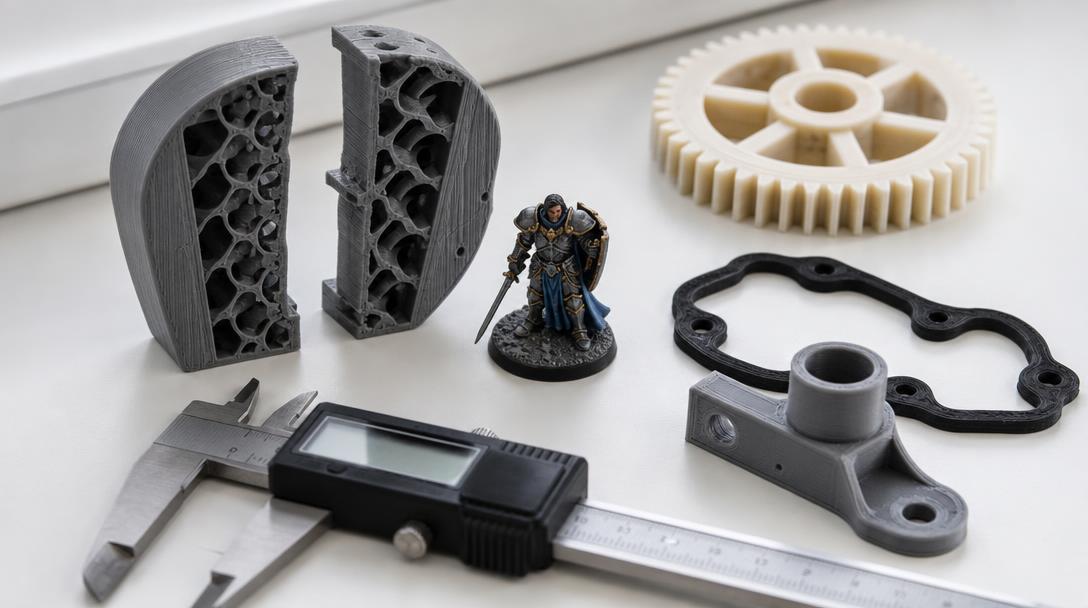
تنظیمات چاپ سهبعدی برای هر قطعه چیست؟
استحکام، میزان جزئیات و هزینهٔ یک قطعهٔ چاپ سهبعدی را پنج تنظیم تعیین میکند: تعداد دیوارهها، درصد پرشدگی، ضخامت لایه، قطر نازل و جنس ماده. رایجترین اشتباه این است که برای افزایش استحکام، پرشدگی را بالا میبرند؛ در حالی که تعداد دیوارهها و جهت چاپ بیشترین نقش را در استحکام دارند. در این راهنما، تنظیمات پیشنهادی برای 10 نمونه از فیگور و چرخدنده تا واشر و قطعهٔ فضای باز، همراه با جدولی برای انتخاب سریع آمده است.
اول یک سؤال: این قطعه قرار است چه کاری انجام دهد؟
انتخاب تنظیمات را باید از کاربرد قطعه شروع کرد:
- برای دیدهشدن است (فیگور، ماکت، هدیه): جزئیات و سطح مهماند → لایهٔ نازک، دیوارهٔ کمتر، پرشدگی پایین.
- بار تحمل میکند (براکت، چرخدنده، لولا): استحکام مهم است → دیوارههای بیشتر، پرشدگی متوسط تا زیاد، جنس ماده و جهت مناسب.
- باید انعطافپذیر باشد (واشر، ضربهگیر، قاب): انعطاف مهم است → TPU، پرشدگی کم.
- در معرض گرما یا آفتاب است (داخل خودرو، بالکن، فضای باز): مادهٔ مقاوم در برابر گرما و UV مهم است.
- فقط نمونهٔ آزمایشی است (بررسی اندازه، نمونهٔ اولیه): سرعت و هزینه مهماند → لایهٔ ضخیم، دیوارهٔ کمتر.
پنج تنظیم، بهاختصار
تعداد دیوارهها (perimeter): تعداد خطهایی که پوستهٔ بیرونی قطعه را میسازند. در نازل 0.4 mm هر دیواره حدود 0.4–0.45 mm به ضخامت اضافه میکند. این تنظیم بیشترین اثر را بر استحکام دارد. شکستگی معمولاً از پوسته شروع میشود؛ افزایش از 2 دیواره به 4 دیواره معمولاً از بالا بردن پرشدگی از 20% به 50% استحکام بیشتری میدهد و اغلب مادهٔ کمتری مصرف میکند.
پرشدگی (infill): الگویی که داخل قطعه را پر میکند. 10–20% برای قطعات نمایشی کافی است. 40–60% برای قطعات باربر مناسب است. 100% فقط برای قطعات کوچک و بسیار پرفشار منطقی است. الگوی gyroid در همهٔ جهتها استحکام متعادلی میدهد. الگوهای grid/cubic سریعاند. لانهزنبوری (honeycomb) محکم است اما چاپ آن کندتر است.
ضخامت لایه: ارتفاع هر لایه. لایهٔ نازک (0.08–0.12 mm) سطح صافتر و جزئیات ظریفتری میدهد، اما زمان چاپ را 2–3 برابر میکند. لایهٔ ضخیم (0.24–0.28 mm) سریع است و خطوط لایه واضحتر دیده میشوند. 0.20 mm برای بیشتر کارها تعادل خوبی دارد.
قاعده: ضخامت لایه حداکثر 75% قطر نازل است. برای نازل 0.4 mm حد بالا حدود 0.30 mm است؛ برای نازل 0.2 mm برابر 0.15 mm، نازل 0.6 mm برابر 0.45 mm و نازل 1.0 mm برابر 0.75 mm.
قطر نازل: پهنای دهانهای که پلاستیک از آن خارج میشود.
- 0.2 mm: برای مینیاتور و جزئیات بسیار ظریف. بسیار کند است و قطعات نازک ممکن است شکننده باشند.
- 0.4 mm: استاندارد؛ بهترین تعادل بین جزئیات و سرعت.
- 0.6 mm: برای قطعات بزرگ و محکم؛ دیوارهها ضخیمتر و چاپ سریعتر است.
- 0.8–1.0 mm: برای قطعات بسیار بزرگ و ساده، گلدانهای دیوارهضخیم و نمونههای اولیهٔ بزرگ و سریع. جزئیات کمتر، استحکام و سرعت بیشتر میشود.
در Ucuz3D چاپ با نازلهای 0.2 mm تا 1.0 mm ممکن است؛ نازل مناسب قطعهتان را با هم انتخاب میکنیم.
جنس ماده: هر پلاستیک مقاومت متفاوتی در برابر گرما، ضربه، انعطاف و UV دارد. خلاصه در جدول زیر آمده است.
انتخاب جنس ماده: جدول کوتاه
| جنس | نقطهٔ قوت | نقطهٔ ضعف | حد تقریبی گرما* | کاربرد معمول |
|---|---|---|---|---|
| PLA | چاپ آسان، جزئیات خوب، ارزان | در گرما نرم و شکننده میشود | ~55 °C | فیگور، ماکت، نمونهٔ اولیه، دکور |
| PETG | چقرمه، مقاوم به رطوبت و مواد شیمیایی | سطح آن به تیزی PLA نیست | ~70 °C | محفظه، قطعهٔ کاربردی، استفادهٔ روزمره |
| ABS | مقاوم به گرما، قابل سنبادهکاری | دچار تاببرداشتن (warping) میشود | ~90 °C | قطعهٔ داخل خودرو، محفظه |
| ASA | مانند ABS و مقاوم در برابر UV | دچار تاببرداشتن میشود | ~95 °C | فضای باز، بالکن، بیرون خودرو |
| TPU (95A) | انعطافپذیر، جذبکنندهٔ ضربه | چاپ کند، جزئیات ظریف دشوار | ~60 °C | واشر، ضربهگیر، قاب، پایه |
| نایلون (PA) | مقاومت بسیار بالا در برابر سایش و ضربه | رطوبت جذب میکند و باید خشک شود | ~80–100 °C | چرخدنده، لولا، قطعهٔ سایشی |
| تقویتشده با فیبر کربن (PLA-CF, PETG-CF, PA-CF) | سفت، ابعاد پایدار، سطح مات | شکنندهتر و ساینده | بسته به ماده | براکت، فیکسچر، بدنهٔ پهپاد |
| PC / PC-ABS | مقاومت بالا در برابر گرما و ضربه | چاپ دشوار | ~110 °C+ | قطعهٔ فنی در معرض گرما |
*دمایی تقریبی که ماده زیر بار شروع به نرمشدن میکند؛ بسته به سازنده و تنظیمات تغییر میکند.
تنظیمات پیشنهادی بر اساس کاربرد (10 نمونه)
1. فیگور رومیزی / مینیاتور (3–8 cm)
- نازل: 0.2 mm ایدهآل است. با 0.4 mm هم چاپ میشود، اما جزئیات صورت و انگشتان نرمتر درمیآیند.
- لایه: 0.08–0.12 mm
- دیواره: 2 (با نازل 0.2، تعداد 3)
- پرشدگی: 10–15%. استحکام فیگور از پوسته میآید.
- جنس ماده: PLA. PLA مات خطوط لایه را کمتر نشان میدهد و PLA براق ظاهر درخشانی دارد.
- ساپورت: ساپورت درختی (tree). رد کمتری میگذارد و راحت جدا میشود.
- نکته: با نازل 0.2 mm و لایهٔ 0.08 mm، خطوط چهره و لوازم کوچک در FDM بسیار واضح چاپ میشوند. برای مینیاتورهای زیر 3 cm با جزئیات بیش از حد ظریف (مثل شمشیر نازک یا تار مو)، ابتدا با مشاور ما تماس بگیرید تا با هم بررسی کنیم کدام جزئیات را میتوان با FDM محکم چاپ کرد.
2. فیگور بزرگ، نیمتنه، قطعهٔ کاسپلی / لباس (15 cm و بیشتر)
- نازل: 0.4 mm (برای قطعات بزرگتر از 50 cm، نازل 0.6–0.8 mm؛ زمان نصف میشود)
- لایه: 0.16–0.20 mm. اگر قرار است رنگ و آستر بزنید، 0.20–0.24 mm کافی است؛ خطوط لایه با سنباده برطرف میشوند.
- دیواره: 3
- پرشدگی: 10%, gyroid
- جنس ماده: PLA. اگر پوشیدنی است و ضربه میبیند، PETG.
- نکته: تقسیم فیگور بزرگ به چند بخش و اتصال با پین یا قفل، هم ساپورت را کم میکند و هم سطح را بهتر میکند.
3. براکت مکانیکی، رابط، آویز
- نازل: 0.4 mm (برای براکت بزرگ، 0.6 mm محکمتر است)
- لایه: 0.20 mm
- دیواره: 4–6
- پرشدگی: 40–60%, gyroid
- جنس ماده: PETG (عمومی)، ASA (فضای باز/گرما)، PA-CF یا PETG-CF (سفتی)
- مهمترین نکته: جهت چاپ. قطعات FDM در امتداد لایهها ضعیفترند. نیرو نباید لایهها را از هم جدا کند. چاپ یک براکت Lشکل بهصورت خوابیده، چندین برابر از چاپ عمودی محکمتر است.
4. چرخدنده، پولی، قطعهٔ سایشی
- لایه: 0.12–0.16 mm؛ دندانهها تمیزتر درمیآیند.
- دیواره: 4 یا بیشتر؛ دندانهها معمولاً تماماً از دیواره تشکیل میشوند.
- پرشدگی: 50–100%
- جنس ماده: نایلون (PA) یا PA-CF بهترین گزینه است. PETG برای بار سبک کافی است. چرخدندهٔ PLA زود ساییده میشود.
5. جای پیچ، جای مهره، اینسرت فلزی (heat-set)
- اطراف سوراخ باید دستکم 4 دیواره یا 2–3 mm ضخامت ماده وجود داشته باشد.
- اگر قرار است پیچ مرتب باز و بسته شود، آن را به اینسرت برنجی که با حرارت جاگذاری میشود ببندید، نه مستقیم به پلاستیک.
- سوراخها را در مدل 0.2–0.3 mm بزرگتر از اندازهٔ اسمی طراحی کنید؛ سوراخهای FDM کمی تنگتر چاپ میشوند.
6. قطعهٔ انعطافپذیر: واشر، ضربهگیر، قاب محافظ، پایه
- جنس ماده: TPU 95A
- دیواره: 2–3
- پرشدگی: 10–30%. انعطاف را پرشدگی تعیین میکند؛ پرشدگی کم نرم و پرشدگی زیاد سفتتر است.
- لایه: 0.20 mm
- نکته: برای قطعاتی مثل واشر که باید آببندی کنند، تعداد دیوارهها را بالا ببرید و لایههای بالا و پایین را ضخیم نگه دارید.
7. فضای باز، بالکن، باغ
- جنس ماده: ASA (مقاومترین در برابر UV) یا PETG. PLA در آفتاب طی چند ماه رنگ میبازد و ممکن است در گرمای تابستان تغییر شکل دهد.
- دیواره: 3–4، پرشدگی: 25–40%
- برای قطعاتی که آب در آنها جمع میشود، لایههای بالا و پایین را ضخیم نگه دارید (5–6 لایه).
8. داخل خودرو یا قطعهٔ در معرض گرما
- دمای داخل خودروی بسته در تابستان بهراحتی از 70 °C میگذرد → PLA و PETG مناسب نیستند.
- جنس ماده: ABS یا ASA؛ نزدیک محفظهٔ موتور، PC.
- دیواره: 4، پرشدگی: 30–40%
9. جعبهٔ الکترونیکی / محفظه
- جنس ماده: PETG (عمومی)، ABS (الکترونیک گرمشونده)
- دیواره: 3، پرشدگی: 20%
- لایه: 0.20 mm
- در محل اتصال درپوش و بدنه 0.2–0.3 mm لقی در نظر بگیرید.
- در درپوشهای چفتی (snap-fit)، بازوی انعطافپذیر چفت باید موازی صفحهٔ چاپ و خوابیده چاپ شود؛ چفتی که عمودی چاپ شود ممکن است از خط لایه در نخستین بار جا زدن بشکند.
10. نمونهٔ اولیهٔ سریع / بررسی اندازه
- لایه: 0.24–0.28 mm، دیواره: 2، پرشدگی: 10–15%
- جنس ماده: PLA
- هدف فقط پاسخ به این سؤال است: «کار میکند؟» لایهٔ ضخیم زمان چاپ را بهوضوح کم میکند؛ دیواره و پرشدگی کمتر، جرم و در نتیجه هزینه را پایین میآورد. پس از پیدا کردن اندازهٔ درست، چاپ قطعهٔ نهایی با تنظیمات اصلی اقتصادیترین راه است.
نکتهٔ اضافه: حالت گلدان (تکدیواره)
قطعات تزئینی مثل گلدان، آباژور یا جامدادی را میتوان با یک دیواره، بدون پرشدگی و با روی باز (حالت مارپیچی/گلدان) چاپ کرد. این روش بسیار سریع است و سطحی تقریباً بینقص میدهد. اگر قطعه باید آب نگه دارد یا محکم باشد، با نازل 0.8–1.0 mm یک دیوارهٔ ضخیم (حدود 1 mm) چاپ میشود.
جدول انتخاب سریع
| چه چیزی چاپ میکنید؟ | نازل | لایه | دیواره | پرشدگی | جنس ماده |
|---|---|---|---|---|---|
| فیگور کوچک، مینیاتور | 0.2 | 0.08–0.12 | 2–3 | 10–15% | PLA (مات) |
| فیگور بزرگ، نیمتنه | 0.4 | 0.16–0.20 | 3 | 10% | PLA |
| براکت، آویز | 0.4–0.6 | 0.20 | 4–6 | 40–60% | PETG, ASA, PA-CF |
| چرخدنده | 0.4 | 0.12–0.16 | 4+ | 50–100% | نایلون، PA-CF |
| واشر، ضربهگیر | 0.4 | 0.20 | 2–3 | 10–30% | TPU |
| فضای باز | 0.4 | 0.20 | 3–4 | 25–40% | ASA, PETG |
| داخل خودرو | 0.4 | 0.20 | 4 | 30–40% | ABS, ASA |
| جعبهٔ الکترونیکی | 0.4 | 0.20 | 3 | 20% | PETG, ABS |
| نمونهٔ اولیه | 0.4 | 0.24–0.28 | 2 | 10–15% | PLA |
| گلدان | 0.4–1.0 | 0.20–0.50 | 1 | 0% | PLA, PETG |
اشتباهات رایج
- فکر کردن به اینکه «پرشدگی 100% یعنی بیشترین استحکام». در قطعهٔ بزرگ، پرشدگی 100% وزن و هزینه را چند برابر میکند، اما استحکام را به همان نسبت بالا نمیبرد. اول تعداد دیوارهها را افزایش دهید.
- نادیده گرفتن جهت چاپ. یک قطعهٔ یکسان ممکن است در حالت خوابیده چند برابر محکمتر از حالت عمودی باشد.
- انتظار جزئیات ظریفتر از نازل. نازل 0.4 mm نمیتواند دیوارهای نازکتر از 0.4 mm چاپ کند؛ جزئیات خیلی ظریف را باید در مدل ضخیمتر کرد یا از نازل ظریفتر استفاده کرد.
- استفاده از PLA در گرما. PLA در داخل خودرو یا زیر آفتاب نرم میشود و تغییر شکل میدهد.
- طراحی قطعه بدون لقی. اگر بین قطعاتی که باید در هم جا بروند 0.2–0.3 mm لقی نباشد، به هم متصل نمیشوند.
این تنظیمات در محاسبهگر Ucuz3D
در صفحهٔ محاسبهٔ قیمت چاپ سهبعدی میتوانید تعداد دیوارهها (2 / 3 / 4)، ضخامت لایه (0.12–0.28 mm) و پرشدگی (15–100%) را خودتان انتخاب کنید. مدل در سرور ما با یک اسلایسر واقعی برش میخورد؛ اثر تنظیم انتخابی بر جرم، زمان و هزینه را همان لحظه میبینید. محاسبهگر با نازل 0.4 mm محاسبه میکند؛ اگر نازل دیگری (0.2–1.0 mm) میخواهید، کافی است در یادداشت بنویسید. اگر مطمئن نیستید، کاربرد قطعه را در یادداشت بنویسید تا مشاور تنظیمات مناسب را انتخاب کند.
راهنماهای تکمیلی
- تعداد دیوارهها (perimeter) چقدر باشد؟
- درصد پرشدگی (infill) چیست و چه نسبتی انتخاب کنید؟
- انتخاب ارتفاع لایه: مقایسهٔ 0.12، 0.20 و 0.28 mm
- جهت چاپ چگونه بر استحکام قطعه اثر میگذارد؟
- طراحی جای پیچ: اینسرت، رزوهٔ مستقیم یا جای مهره؟
- تلرانسهای FDM: لقی مناسب برای قطعات چفتشونده
- برای فضای باز کدام ماده: PLA، PETG یا ASA؟
- TPU و مواد انعطافپذیر کجا کاربرد دارند؟
پرسشهای متداول
برای فیگور چند دیواره کافی است؟
برای فیگور رومیزی، 2 دیواره و پرشدگی 10–15% کافی است. اگر ممکن است فیگور بیفتد یا مثل اسباببازی استفاده شود، 3 دیواره پیشنهاد میشود.
برای قطعهٔ مکانیکی پرشدگی را زیاد کنیم یا دیواره را؟
اول دیوارهها را افزایش دهید. 4–6 دیواره و پرشدگی حدود 40% معمولاً نسبت استحکام به وزن بهتری از پرشدگی 100% میدهد.
کمترین ضخامت لایه چقدر است؟
برای نازل 0.4 mm، ضخامت عملی 0.08–0.12 mm است. برای جزئیات ظریفتر، با نازل 0.2 mm از لایهٔ 0.06–0.08 mm استفاده میشود.
با افزایش ضخامت لایه، قطعه ضعیف میشود؟
تفاوت استحکام معمولاً کم است؛ تفاوت اصلی را در کیفیت سطح و زمان چاپ میبینید. برای قطعات مکانیکی 0.20 mm تعادل خوبی است. دمای چاپ و جنس ماده بیشترین اثر را بر چسبندگی لایهها دارند.
کدام ماده از همه محکمتر است؟
«محکمترین» به کاربرد بستگی دارد. برای ضربه و سایش، نایلون؛ برای سفتی، مواد تقویتشده با فیبر کربن؛ برای گرما، PC/ABS/ASA؛ و برای انعطاف، TPU مناسبترند.


 Türkçe
 English
 العربية
 Русский
 Deutsch