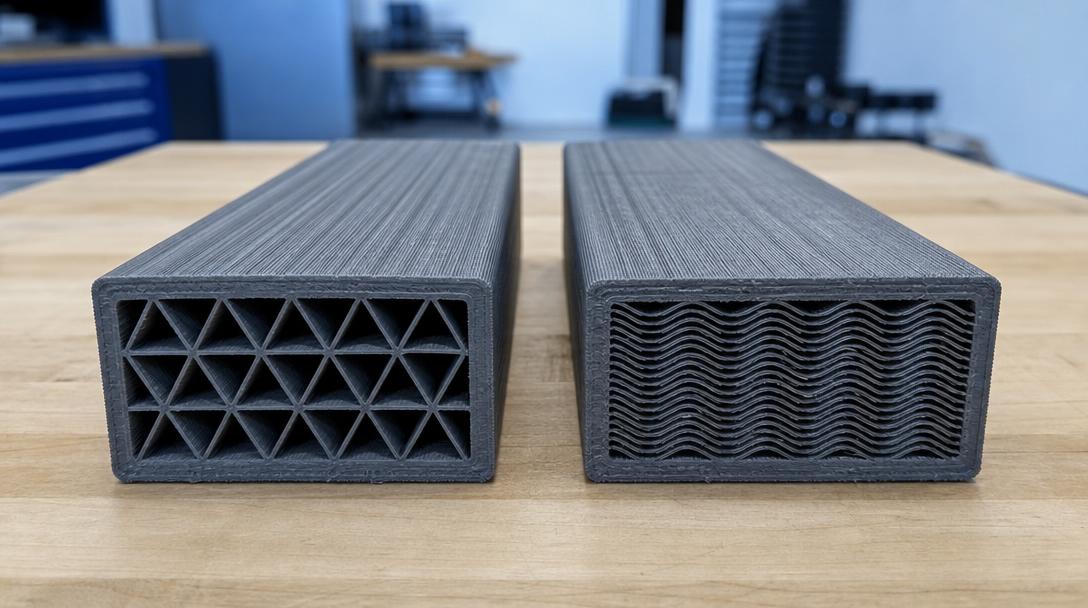
چرا استحکام قطعه در FDM به مسیر حرکت نازل بستگی دارد؟ آزمایشهای جدید Novineer
استحکام قطعه در FDM فقط به نوع فیلامنت و هندسه مدل بستگی ندارد؛ مسیر حرکتی که نرمافزار برش ایجاد میکند نیز میتواند بر نتیجه اثر بگذارد. ارزیابی فنی علی تامیجانی، مدیرعامل Novineer، که در ۱۲ اکتبر ۲۰۲۶ در TCT Magazine منتشر شد، با نمونههای آزمایشی توضیح میدهد که حتی با استفاده از ماده و هندسه یکسان، تفاوتهای کوچک در مسیرهای چاپ میتوانند رفتار مکانیکی را تغییر دهند.
یک تیر، مسیرهای حرکتی متفاوت
در نمایشی که در مقاله ارائه شده، دو تیر با هندسه یکسان، ساختهشده از مادهای یکسان و با یک چاپگر، تحت بار یکسان قرار میگیرند. تفاوت در مسیری است که خطوط پرکننده داخلی دنبال میکنند. تامیجانی گزارش میدهد که در این نمونه، یکی از تیرها تا شش برابر بیشتر از دیگری خم شده است. این نتیجه ضریب جهانشمولی نیست که برای هر چاپی صدق کند؛ بلکه مشاهدهای در مقایسه دو مسیر حرکتی برای هندسهای مشخص است. بااینحال، بهروشنی نشان میدهد که طراحی فقط به مدل CAD محدود نمیشود.
به همین دلیل، تنظیمات نرمافزار برش باید در کنار نیازهای عملکردی قطعه بررسی شوند. جهت بار، چیدمان دیوارهها، الگوی پرکننده و جهت چاپ میتوانند تعیین کنند که قطعه در کدام راستا بیشتر خم شود یا بار بیشتری تحمل کند. افزایش درصد پرشدگی، بهتنهایی، همیشه کارآمدترین راه تقویت قطعه نیست؛ ابتدا باید مشخص شود نیرو از کجا وارد میشود و قطعه در کدام ناحیه ضعیف است.
مسیر حرکتی میتواند بر نتایج آزمایش نیز اثر بگذارد
در آزمایش دیگری که Novineer به اشتراک گذاشته، نمونههای Nylon 12CF با جهتهای مختلف رستر، زیر بار برشی مقایسه شدهاند. طبق مقاله، نمونههایی که از مسیر حرکتی مورب و نزدیک به ۴۵ درجه استفاده کردهاند، در چیدمان آزمایشی مشخص، ۳٫۵ برابر سختتر از نمونههای دارای رستر مستقیم اندازهگیری شدهاند. این یافته نتیجه آزمایش روی ماده و هندسه نمونهای مشخص است و نباید مستقیماً به مواد دیگر یا قطعات واقعی تعمیم داده شود.
در آزمایش دیگری ذکر شده است که افزودن یک خط دور خارجی در امتداد لبه، استحکام نمونههای بررسیشده را ۶۰٪ افزایش داده است. به توضیح پژوهشگران، خط دور میتواند بینظمی ناشی از انتهای فیلامنت در لبه بیرونی را کاهش دهد و مسیری پیوسته ایجاد کند. این موضوع نشان میدهد که تفاوت کوچکی در تنظیمات برش، در برخی شرایط میتواند معنادار باشد. مقدار ۶۰٪ تضمینی جهانشمول برای طراحی نیست و باید با توجه به جهتگیری و شرایط نمونه در آزمایش ارزیابی شود.
کاربرد عملی در طراحی قطعه
- جهت بار را مشخص کنید: روشن کنید که قطعه هنگام استفاده در چه جهتی نیرو میگیرد؛ سپس جهت چاپ و جایگاه لایهها را بر همین اساس بررسی کنید.
- دیوارههای بیرونی را نادیده نگیرید: تعداد پیرامونها و مسیر خط دور میتوانند، بهویژه در لبهها و نواحی اتصال، اثرگذار باشند.
- با نمونه اولیه اعتبارسنجی کنید: برای قطعهای حساس، به یک تنظیم واحد تکیه نکنید؛ نمونههایی متناسب با جهت استفاده واقعی چاپ و با هم مقایسه کنید.
- شرایط آزمایش را ثبت کنید: یادداشتکردن فیلامنت، جهتگیری و تنظیمات برش، مقایسه منصفانه با چاپهای بعدی را آسانتر میکند.
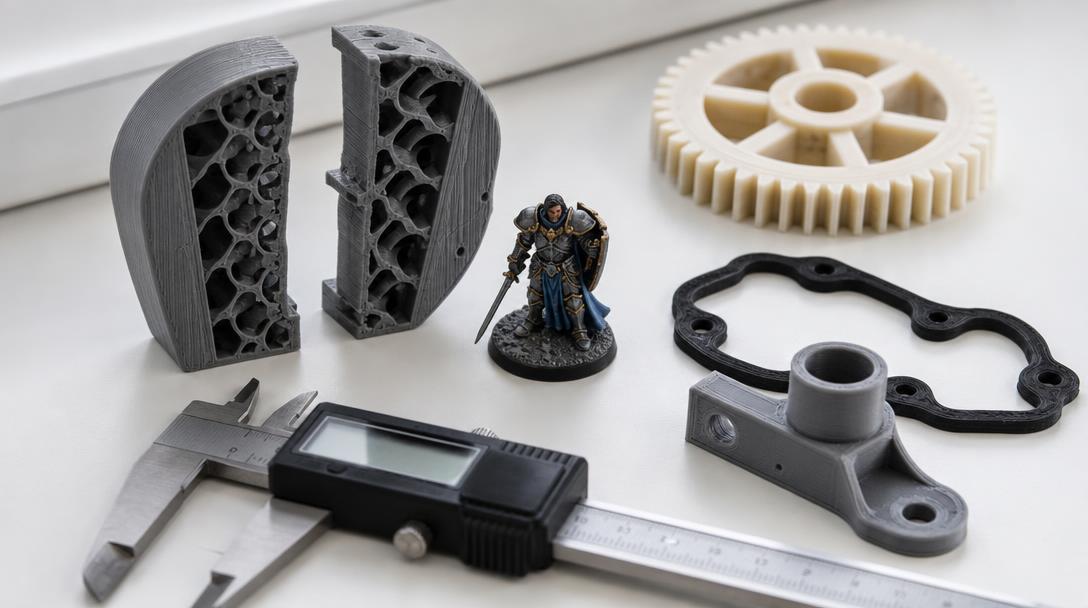
این رویکرد بهویژه برای قطعات FDM تحت بار، مانند گیره، زبانه اتصال، نگهدارنده و محفظه اهمیت دارد. برای بررسی اثر جهت لایهها در مرحله طراحی، میتوانید راهنمای جهت چاپ و استحکام قطعه را نیز ببینید. همچنین باید مواد چاپ FDM متناسب با نیازهای مختلف را با توجه به شرایط قطعه انتخاب کرد.
مسیر تولید، بهاندازه ماده، بخشی از طراحی است
آزمایشهایی که Novineer گزارش کرده تأکید میکنند که تنظیمات برش مرحلهای بیاهمیت و مستقل از ماده نیستند که بتوان آنها را به بعد موکول کرد. بااینحال، نباید نتایج پژوهش را تضمینی مستقیم برای استحکام دانست: با تغییر هندسه قطعه، چاپگر، ماده، جهتگیری و روش آزمایش، نتایج نیز ممکن است تغییر کنند. مطمئنترین راه این است که قطعه کاربردی پیش از تولید با نمونه اولیه و آزمایش مناسب اعتبارسنجی شود.
برای ارزیابی امکانپذیری تولید قطعهتان میتوانید درباره خدمات چاپ سهبعدی اطلاعات بگیرید، با محاسبهگر صفحه قیمت چاپ سهبعدی ارزان هزینه تخمینی فایلتان را بررسی کنید و با بارگذاری مدل در ابزار محاسبه قیمت چاپ سهبعدی، قیمت آنلاین خود را ببینید.


 Türkçe
 English
 العربية
 Русский
 Deutsch