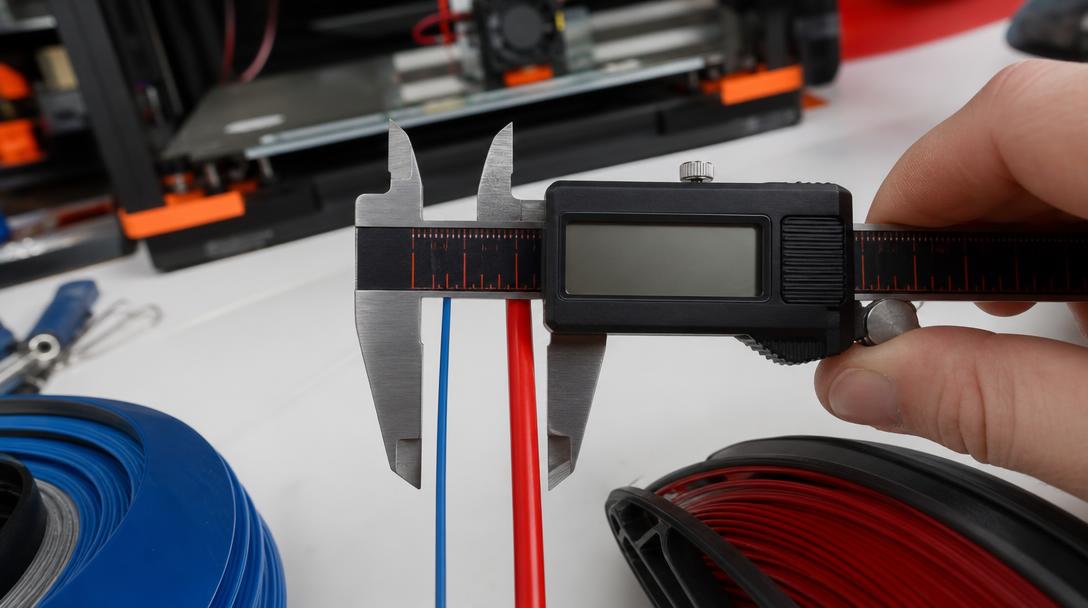
تلورانس قطر فیلامنت: ۱٫۷۵ mm یا ۲٫۸۵ mm؟
هنگام ارزیابی سازگاری تغذیه در چاپگرهای FDM، باید تلورانس قطر فیلامنت و قطر اسمی را با هم در نظر گرفت. قطر اعلامشده از سوی سازندهٔ چاپگر را بررسی کنید: فیلامنت ۱٫۷۵ mm را نمیتوان مستقیماً در سامانهای که از فیلامنت ۲٫۸۵ mm استفاده میکند نصب کرد. علاوه بر قطر اسمی مناسب، میزان یکنواختی قطر فیلامنت در سراسر قرقره نیز اهمیت دارد. اشتباه نگرفتن این دو اندازه، از انتخاب قرقرهٔ نامناسب و استفادهٔ اجباری از فیلامنتی با قطر ناسازگار جلوگیری میکند.
تفاوت اصلی میان ۱٫۷۵ mm و ۲٫۸۵ mm
این دو اندازه، قطر اسمی فیلامنت را نشان میدهند. چاپگر از مسیر تغذیه، چرخدندهٔ محرک و سازوکار جریان مذاب متناسب با این قطر استفاده میکند. انتخاب فیلامنتی با قطر متفاوت، صرفاً مسئلهٔ جا شدن قرقره در چاپگر نیست: ممکن است سازوکار تغذیه نتواند فیلامنت را درست بگیرد و جریان مادهای که نرمافزار محاسبه میکند با جریان واقعی مطابقت نداشته باشد.
بنابراین، بهجای جستوجوی یک «قطر بهتر» بهطور کلی، مستندات فنی دستگاه را بررسی کنید. حتی اگر قطر فیلامنت با چاپگر سازگار باشد، باز هم ممکن است در چاپ مشکل پیش بیاید؛ میزان ثبات قطر در سراسر قرقره نیز بر نتیجه اثر میگذارد. پیش از خرید قرقرهٔ تازه، اندازهٔ پشتیبانیشدهٔ چاپگر را از راهنمای کاربر، صفحهٔ فنی سازنده یا اطلاعات مسیر فیلامنت روی دستگاه تأیید کنید. برچسب قرقره بهتنهایی سازگاری آن با دستگاه را ثابت نمیکند.
چرا تلورانس قطر اهمیت دارد؟
تلورانس قطر فیلامنت نشان میدهد اندازهٔ واقعی تا چه حد ممکن است با مقدار اسمی اعلامشده از سوی سازنده اختلاف داشته باشد. اگر فیلامنت در نقاط مختلف بهطور محسوسی ضخیم و نازک شود، مقدار مادهای که وارد اکسترودر میشود ممکن است تغییر کند. این تغییر میتواند باعث اکستروژن ناهماهنگ، ناهمگونی سطح یا نشانههایی شود که تشخیص تنظیمات جریان را دشوار میکنند. بااینحال، نتیجه نگیرید که هر نقص سطحی فقط از قطر فیلامنت ناشی میشود؛ گرفتگی، مسیر تغذیه، دما و تنظیمات اسلایسر را نیز باید بررسی کرد.
مقدار تلورانس اعلامشده از سوی سازنده و روش اندازهگیری را در اطلاعات محصول بررسی کنید. هنگام مقایسهٔ محصولات مختلف، مطمئن شوید واحد اندازهگیری و شیوهٔ بیان تلورانس یکسان باشد. اگر اندازهگیری میکنید، کولیس را بیش از حد فشار ندهید و فیلامنت را در زاویههای مختلف و چند نقطه از قرقره اندازه بگیرید. اگر فیلامنت بیضیشکل باشد، اندازهگیری از یک جهت ممکن است قطر را متفاوت از مقدار واقعی نشان دهد. مقدار بهدستآمده از یک نقطه، یکنواختی کل قرقره را نشان نمیدهد؛ اندازهگیری از چند نقطه تصویر قابلاعتمادتری به دست میدهد.
اگر میان اندازهگیریها اختلاف محسوسی دیدید، فوراً برای جبران آن تنظیمات چاپگر را تغییر ندهید. ابتدا مطمئن شوید کولیس را درست بهکار بردهاید و سطح فیلامنت هنگام اندازهگیری فشرده نشده است. سپس قطر اسمی و مقدار تلورانس را در اطلاعات محصول بررسی کنید. اگر مشکل ادامه داشت، وضعیت فیلامنت، مسیر تغذیه و توضیحات سازنده را در کنار هم ارزیابی کنید. این رویکرد خطر اشتباه گرفتن تغییر قطر با مشکلی مکانیکی یا مربوط به تنظیمات را کاهش میدهد.
هنگام خرید فیلامنت و عیبیابی
- قطر اسمی پشتیبانیشدهٔ چاپگر را از راهنما تأیید کنید؛ پیش از بررسی مقدار درجشده روی برچسب، قرقره را بارگذاری نکنید.
- بررسی کنید که آیا در توضیحات محصول تلورانس قطر ذکر شده است و محصولات را با یک واحد اندازهگیری یکسان مقایسه کنید.
- اگر اکستروژن ناهماهنگ است، قطر فیلامنت را تنها علت احتمالی ندانید؛ تغذیه، گرفتگی نازل و تنظیمات چاپ را نیز بررسی کنید.
- هنگام استفاده از قرقرهٔ تازه، نوع ماده و محدودهٔ تنظیمات مناسب را نیز جداگانه تأیید کنید؛ سازگاری قطر به معنای درست بودن تنظیمات ماده نیست.
با ارزیابی همزمان ابعاد قطعه، شرایط استفاده و انتخاب ماده، میتوان سازگاری فیلامنت را بهتر سنجید. برای مقایسهٔ ویژگیهای انواع فیلامنت، گزینههای مواد چاپ را بررسی کنید و هزینهٔ تولید فایل مدل خود را در صفحهٔ محاسبهٔ قیمت چاپ سهبعدی بسنجید. برای آشنایی با اهمیت اندازهها و فاصلههای مناسب چاپ در طراحی، راهنمای تلورانس برای قطعات جفتشونده را بخوانید.


 Türkçe
 English
 العربية
 Русский
 Deutsch