Hangi parçaya hangi 3D baskı ayarı? Duvar, doluluk, katman
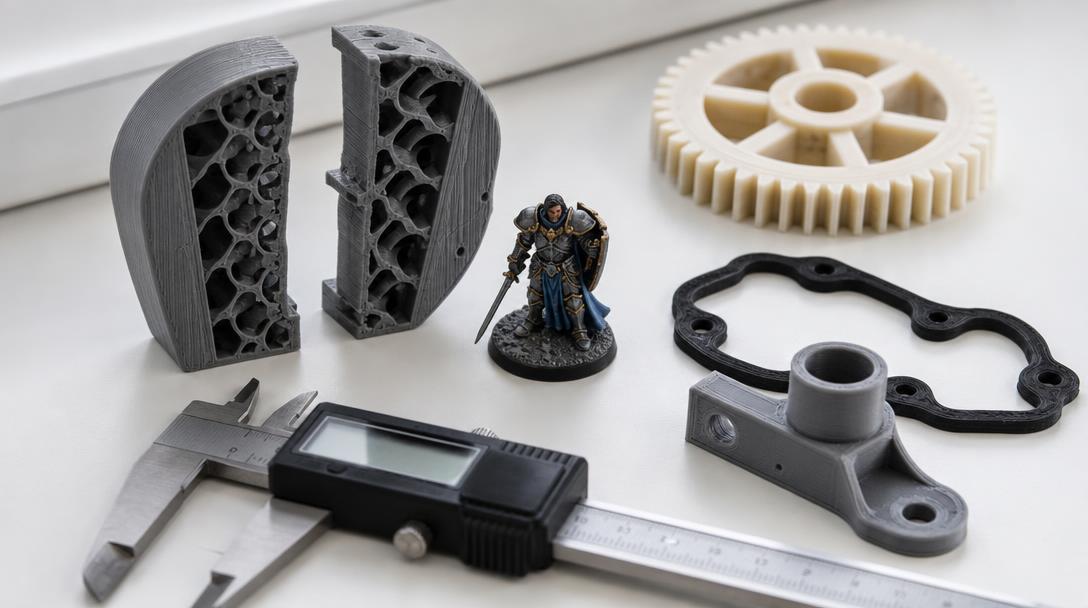
Bir 3D baskı parçasının ne kadar sağlam, ne kadar detaylı ve ne kadar pahalı olacağını beş ayar belirler: duvar sayısı, doluluk, katman kalınlığı, nozul çapı ve malzeme. En sık yapılan hata, dayanım için doluluğu artırmaktır; oysa dayanımı en çok duvar sayısı ve baskı yönü belirler. Bu rehberde figürden dişliye, contadan dış mekân parçasına kadar 10 örnek için önerdiğimiz ayarları ve hızlı bir karar tablosunu bulacaksın.
Önce tek bir soru: Bu parça ne iş yapacak?
Ayar seçmeye parçanın görevinden başlamak gerekir:
- Göze hitap edecek (figür, maket, hediye): detay ve yüzey önemli → ince katman, az duvar, düşük doluluk.
- Yük taşıyacak (braket, dişli, menteşe): dayanım önemli → çok duvar, orta-yüksek doluluk, doğru malzeme ve yön.
- Esneyecek (conta, tampon, kılıf): esneklik önemli → TPU, az doluluk.
- Isıya ya da güneşe maruz kalacak (araç içi, balkon, dış mekân): ısıya ve UV ışığına dayanıklı malzeme önemli.
- Sadece prova (ölçü kontrolü, ilk prototip): hız ve maliyet önemli → kalın katman, az duvar.
Beş ayar, kısaca
Duvar sayısı (perimeter): Parçanın dış kabuğunu oluşturan çizgi sayısı. 0,4 mm nozulda her duvar yaklaşık 0,4–0,45 mm kalınlık ekler. Dayanımı en çok etkileyen ayardır. Kırılmalar çoğunlukla kabuktan başlar; 2 duvardan 4 duvara çıkmak, doluluğu %20’den %50’ye çıkarmaktan daha fazla sağlamlık kazandırır ve genellikle daha az malzeme harcar.
Doluluk (infill): Parçanın içini dolduran desen. %10–20 görsel parçalar için yeter. %40–60 yük taşıyan parçalar içindir. %100 yalnızca küçük ve çok zorlanan parçalarda anlamlıdır. Desen olarak gyroid her yönde dengeli dayanım verir. Grid/kübik desenler hızlıdır. Bal peteği (honeycomb) sağlamdır ama yavaş basılır.
Katman kalınlığı: Her katmanın yüksekliği. İnce katman (0,08–0,12 mm) pürüzsüz yüzey ve ince detay verir ama baskı süresini 2–3 katına çıkarır. Kalın katman (0,24–0,28 mm) hızlıdır, katman çizgileri belirgin olur. 0,20 mm çoğu iş için dengeli standarttır.
Kural: Katman kalınlığı nozul çapının en fazla %75’i olabilir. 0,4 mm nozulda üst sınır yaklaşık 0,30 mm, 0,2 mm nozulda 0,15 mm, 0,6 mm nozulda 0,45 mm, 1,0 mm nozulda 0,75 mm’dir.
Nozul çapı: Plastiğin çıktığı ucun genişliği.
- 0,2 mm: Minyatür ve çok ince detay için. Çok yavaştır, ince parçalar kırılgan olabilir.
- 0,4 mm: Standart. Detay ile hız arasında en iyi denge.
- 0,6 mm: Büyük ve sağlam parçalar için. Duvarlar daha kalın, baskı daha hızlıdır.
- 0,8–1,0 mm: Çok büyük, kaba parçalar, kalın duvarlı vazolar ve hızlı büyük prototipler için. Detay azalır, dayanım ve hız artar.
Ucuz3D’de 0,2 mm’den 1,0 mm’ye kadar nozulla baskı yapılabilir; parçana uygun olanı birlikte seçeriz.
Malzeme: Her plastiğin ısı, darbe, esneklik ve UV dayanımı farklıdır. Özet tablo aşağıda.
Malzeme seçimi: kısa tablo
| Malzeme | Güçlü yanı | Zayıf yanı | Yaklaşık ısı sınırı* | Tipik kullanım |
|---|---|---|---|---|
| PLA | Kolay basılır, detaylı, ucuz | Isıda yumuşar, gevrek | ~55 °C | Figür, maket, prototip, dekor |
| PETG | Tok, neme ve kimyasala dayanıklı | Yüzeyi PLA kadar keskin değil | ~70 °C | Muhafaza, aparat, günlük kullanım |
| ABS | Isıya dayanıklı, zımparalanır | Çekme (warping) yapar | ~90 °C | Araç içi parça, muhafaza |
| ASA | ABS gibi + UV’ye dayanıklı | Çekme yapar | ~95 °C | Dış mekân, balkon, araç dışı |
| TPU (95A) | Esnek, darbe emer | Yavaş basılır, ince detay zor | ~60 °C | Conta, tampon, kılıf, ayak |
| Naylon (PA) | Aşınmaya ve darbeye çok dayanıklı | Nem çeker, kurutma ister | ~80–100 °C | Dişli, menteşe, sürtünen parça |
| Karbon fiber takviyeli (PLA-CF, PETG-CF, PA-CF) | Rijit, ölçüsü sabit, mat yüzey | Daha gevrek, aşındırıcı | malzemeye göre | Braket, fikstür, drone gövdesi |
| PC / PC-ABS | Yüksek ısı ve darbe dayanımı | Basması zor | ~110 °C+ | Isı gören teknik parça |
*Yük altında yumuşamaya başladığı yaklaşık sıcaklık; marka ve ayara göre değişir.
Kullanıma göre önerilen ayarlar (10 örnek)
1. Masaüstü figür / minyatür (3–8 cm)
- Nozul: 0,2 mm idealdir. 0,4 mm ile de basılır ama yüz ve parmak detayları yumuşar.
- Katman: 0,08–0,12 mm
- Duvar: 2 (0,2 nozulda 3)
- Doluluk: %10–15. Figürün dayanımı kabuktan gelir.
- Malzeme: PLA. Mat PLA katman çizgilerini daha az gösterir, silk PLA parlak görünür.
- Destek: Ağaç (tree) destek. Daha az iz bırakır, kolay sökülür.
- İpucu: 0,2 mm nozul ve 0,08 mm katmanla FDM’de yüz hatları ve küçük aksesuarlar oldukça net çıkar. 3 cm’nin altındaki, aşırı ince detaylı minyatürlerde (ince kılıç, saç teli gibi) önce danışmanımıza yazın; hangi detayın FDM’de sağlam basılabileceğini birlikte değerlendirelim.
2. Büyük figür, büst, cosplay / kostüm parçası (15 cm ve üstü)
- Nozul: 0,4 mm (50 cm’yi aşan parçada 0,6–0,8 mm; süre yarıya iner)
- Katman: 0,16–0,20 mm. Boya ve astar yapılacaksa 0,20–0,24 mm yeterlidir, katman çizgileri zımparayla giderilir.
- Duvar: 3
- Doluluk: %10, gyroid
- Malzeme: PLA. Giyilecekse ve darbe alacaksa PETG.
- İpucu: Büyük figürü parçalara bölüp pim ya da kilitle birleştirmek hem desteği azaltır hem yüzeyi iyileştirir.
3. Mekanik braket, bağlantı parçası, askı
- Nozul: 0,4 mm (büyük braket için 0,6 mm daha sağlam)
- Katman: 0,20 mm
- Duvar: 4–6
- Doluluk: %40–60, gyroid
- Malzeme: PETG (genel), ASA (dış mekân/ısı), PA-CF ya da PETG-CF (rijitlik)
- En kritik konu: baskı yönü. FDM parçalar katman yönünde en zayıftır. Yük, katmanları birbirinden ayıracak yönde gelmemeli. L şeklinde bir braketi yan yatırarak basmak, dik basmaktan kat kat sağlamdır.
4. Dişli, kasnak, sürtünen parça
- Katman: 0,12–0,16 mm. Diş profili daha düzgün çıkar.
- Duvar: 4 ve üzeri; dişler genellikle tamamen duvardan oluşur.
- Doluluk: %50–100
- Malzeme: Naylon (PA) ya da PA-CF en iyisidir. PETG hafif yük için yeterlidir. PLA dişli kısa sürede aşınır.
5. Vida yuvası, somun yeri, metal insert (heat-set)
- Delik çevresinde en az 4 duvar ya da delik etrafında 2–3 mm et kalınlığı olmalı.
- Sık sökülüp takılacaksa vida doğrudan plastiğe değil, ısıyla gömülen pirinç insert‘e takılmalı.
- Delikleri modelde ölçünün 0,2–0,3 mm büyüğü çiz; FDM delikleri biraz dar basar.
6. Esnek parça: conta, tampon, koruyucu kılıf, ayak
- Malzeme: TPU 95A
- Duvar: 2–3
- Doluluk: %10–30. Esnekliği doluluk belirler; az doluluk yumuşak, çok doluluk sert hissettirir.
- Katman: 0,20 mm
- İpucu: Conta gibi sızdırmazlık isteyen parçalarda duvar sayısını artırıp üst/alt katmanları kalın tutmak gerekir.
7. Dış mekân, balkon, bahçe
- Malzeme: ASA (UV’ye en dayanıklısı) ya da PETG. PLA güneşte birkaç ayda solar, yazın sıcakta şekil değiştirebilir.
- Duvar: 3–4, Doluluk: %25–40
- Su toplayacak parçalarda üst ve alt katmanları kalın tut (5–6 katman).
8. Araç içi ya da ısı gören parça
- Yazın kapalı araç içi 70 °C’yi rahatlıkla aşar → PLA ve PETG uygun değil.
- Malzeme: ABS ya da ASA; motor bölmesine yakınsa PC.
- Duvar: 4, Doluluk: %30–40
9. Elektronik kutusu / muhafaza
- Malzeme: PETG (genel), ABS (ısınan elektronik)
- Duvar: 3, Doluluk: %20
- Katman: 0,20 mm
- Kapak ve gövdenin birbirine geçeceği yerlerde 0,2–0,3 mm boşluk bırak.
- Klipsli (snap-fit) kapaklarda klipsin esneyen kolu tablaya paralel (yatık) basılmalı; dik basılan klips katman çizgisinden ilk takışta kırılabilir.
10. Hızlı prototip / ölçü provası
- Katman: 0,24–0,28 mm, Duvar: 2, Doluluk: %10–15
- Malzeme: PLA
- Amaç yalnızca “oluyor mu?” sorusunu cevaplamak. Kalın katman baskı süresini belirgin kısaltır; az duvar ve düşük doluluk gramı, dolayısıyla fiyatı düşürür. Doğru ölçüyü bulunca son parçayı asıl ayarlarla basmak en ekonomik yoldur.
Bonus: Vazo modu (tek duvar)
Dekoratif vazo, abajur ya da kalemlik gibi parçalar tek duvarla, doluluksuz ve üstü açık (spiral/vazo modu) basılabilir. Çok hızlıdır ve neredeyse kusursuz bir yüzey verir. Su tutması ya da sağlam olması gerekiyorsa 0,8–1,0 mm nozulla tek ama kalın (yaklaşık 1 mm) bir duvar basılır.
Hızlı karar tablosu
| Ne basacaksın? | Nozul | Katman | Duvar | Doluluk | Malzeme |
|---|---|---|---|---|---|
| Küçük figür, minyatür | 0,2 | 0,08–0,12 | 2–3 | %10–15 | PLA (mat) |
| Büyük figür, büst | 0,4 | 0,16–0,20 | 3 | %10 | PLA |
| Braket, askı | 0,4–0,6 | 0,20 | 4–6 | %40–60 | PETG, ASA, PA-CF |
| Dişli | 0,4 | 0,12–0,16 | 4+ | %50–100 | Naylon, PA-CF |
| Conta, tampon | 0,4 | 0,20 | 2–3 | %10–30 | TPU |
| Dış mekân | 0,4 | 0,20 | 3–4 | %25–40 | ASA, PETG |
| Araç içi | 0,4 | 0,20 | 4 | %30–40 | ABS, ASA |
| Elektronik kutusu | 0,4 | 0,20 | 3 | %20 | PETG, ABS |
| Prototip | 0,4 | 0,24–0,28 | 2 | %10–15 | PLA |
| Vazo | 0,4–1,0 | 0,20–0,50 | 1 | %0 | PLA, PETG |
Sık yapılan hatalar
- “%100 doluluk = en sağlam” sanmak. Büyük parçada %100 doluluk ağırlığı ve fiyatı katlar ama dayanımı o oranda artırmaz. Önce duvar sayısını artırmak gerekir.
- Baskı yönünü düşünmemek. Aynı parça yatık basıldığında, dik basıldığındakinden birkaç kat sağlam olabilir.
- Nozuldan ince detay beklemek. 0,4 mm nozul 0,4 mm’den ince bir duvarı basamaz; çok ince detaylar modelde kalınlaştırılmalı ya da ince nozul kullanılmalıdır.
- Isıya PLA kullanmak. Araç içi ya da güneş gören yerde PLA yumuşar ve şekil değiştirir.
- Toleranssız parça çizmek. Birbirine geçecek parçalarda 0,2–0,3 mm boşluk bırakılmazsa parçalar geçmez.
Ucuz3D hesaplayıcısında bu ayarlar
3D baskı fiyat hesaplama sayfasında duvar sayısını (2 / 3 / 4), katman kalınlığını (0,12–0,28 mm) ve doluluğu (%15–100) kendin seçebilirsin. Model sunucumuzda gerçek bir dilimleyiciyle dilimlenir; seçtiğin ayarın grama, süreye ve fiyata etkisini anında görürsün. Hesaplayıcı 0,4 mm nozulla hesaplar; farklı nozul (0,2–1,0 mm) istiyorsan notuna yazman yeterli. Kararsız kalırsan notuna parçanın ne iş yapacağını yaz; ayarları danışmanın senin için seçer.
Daha ayrıntılı rehberler
- Duvar sayısı (perimeter) kaç olmalı?
- Dolgu oranı (infill) nedir, hangi oranı seçmelisiniz?
- Katman yüksekliği seçimi: 0,12, 0,20 ve 0,28 mm karşılaştırması
- Baskı yönü parça dayanımını nasıl etkiler?
- Vida yuvası tasarımı: insert mi, direkt diş mi, somun yuvası mı?
- FDM tolerans değerleri: geçmeli parçalar için doğru boşluk
- Dış mekân için hangi filament: PLA mı, PETG mi, ASA mı?
- TPU ve esnek filamentler nerelerde kullanılır?
Sık sorulan sorular
Figür için kaç duvar yeterli?
Masaüstü figürlerde 2 duvar ve %10–15 doluluk yeterlidir. Figür düşmeye ya da oyuncak gibi kullanıma maruz kalacaksa 3 duvar önerilir.
Mekanik parça için doluluk mu artırılmalı, duvar mı?
Önce duvar. 4–6 duvar ve %40 civarı doluluk, %100 doluluktan genellikle daha iyi bir dayanım/ağırlık oranı verir.
En ince katman kalınlığı kaç olabilir?
0,4 mm nozulda 0,08–0,12 mm pratik alt sınırdır. Daha ince detay için 0,2 mm nozulla 0,06–0,08 mm katman kullanılır.
Katman kalınlığı artınca parça zayıflar mı?
Dayanımdaki fark genellikle küçüktür; asıl farkı yüzey kalitesinde ve baskı süresinde görürsün. Mekanik parçalarda 0,20 mm iyi bir dengedir. Katmanlar arası yapışmayı en çok baskı sıcaklığı ve malzeme belirler.
Hangi malzeme en sağlam?
“En sağlam” kullanım yerine göre değişir. Darbe ve aşınma için naylon, rijitlik için karbon fiber takviyeli malzemeler, ısı için PC/ABS/ASA, esneme için TPU öne çıkar.


 English
 العربية
 Русский
 فارسی
 Deutsch