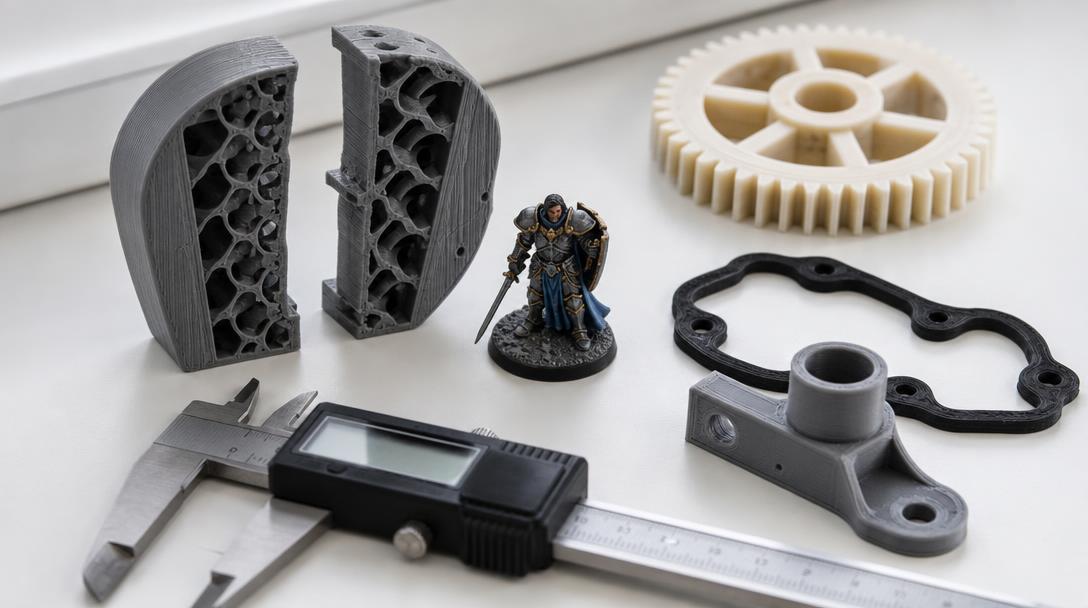
ما إعدادات الطباعة ثلاثية الأبعاد المناسبة لكل قطعة؟
تحدد خمسة إعدادات مدى متانة القطعة المطبوعة بتقنية ثلاثية الأبعاد ودقتها وتكلفتها: عدد الجدران، ونسبة الملء، وارتفاع الطبقة، وقطر الفوهة، والخامة. أكثر الأخطاء شيوعًا هو زيادة نسبة الملء لتحسين المتانة، بينما يتأثر التحمل أكثر بعدد الجدران واتجاه الطباعة. يعرض هذا الدليل الإعدادات المقترحة لعشرة أمثلة، من المجسمات إلى التروس والحشيات والقطع الخارجية، مع جدول سريع للاختيار.
ابدأ بسؤال واحد: ما وظيفة هذه القطعة؟
ينبغي أن يبدأ اختيار الإعدادات من الغرض الذي ستؤديه القطعة:
- للمظهر (مجسم، نموذج، هدية): التفاصيل والسطح مهمان → طبقة رفيعة، جدران أقل، وملء منخفض.
- لحمل الأوزان (حامل، ترس، مفصلة): المتانة مهمة → جدران أكثر، وملء متوسط إلى مرتفع، وخامة واتجاه مناسبان.
- للانثناء (حشية، مصدّ، غلاف): المرونة مهمة → TPU وملء منخفض.
- للتعرض للحرارة أو الشمس (داخل السيارة، الشرفة، الخارج): اختر خامة مقاومة للحرارة والأشعة فوق البنفسجية.
- للتجربة فقط (فحص المقاس، نموذج أولي): السرعة والتكلفة مهمتان → طبقة سميكة وجدران أقل.
الإعدادات الخمسة باختصار
عدد الجدران (perimeter): عدد الخطوط التي تكوّن الغلاف الخارجي للقطعة. مع فوهة 0.4 mm يضيف كل جدار نحو 0.4–0.45 mm إلى السماكة. هذا الإعداد هو الأكثر تأثيرًا في المتانة. غالبًا ما تبدأ الكسور من الغلاف؛ والانتقال من 2 إلى 4 جدران يزيد المتانة أكثر من رفع الملء من 20% إلى 50%، ويستهلك عادةً خامة أقل.
الملء (infill): النمط الذي يملأ داخل القطعة. تكفي نسبة 10–20% للقطع الزخرفية. وتناسب نسبة 40–60% القطع الحاملة للأحمال. لا تكون نسبة 100% مفيدة إلا للقطع الصغيرة شديدة الإجهاد. يمنح نمط gyroid متانة متوازنة في جميع الاتجاهات. أما نمطا grid/cubic فيُطبعان بسرعة. نمط قرص العسل (honeycomb) متين لكنه بطيء الطباعة.
ارتفاع الطبقة: ارتفاع كل طبقة. تعطي الطبقة الرفيعة (0.08–0.12 mm) سطحًا أنعم وتفاصيل دقيقة، لكنها تزيد زمن الطباعة بمقدار 2–3 أضعاف. الطبقة السميكة (0.24–0.28 mm) أسرع، وتكون خطوط الطبقات أوضح. يُعد 0.20 mm خيارًا متوازنًا لمعظم الأعمال.
القاعدة: يجب ألا يتجاوز ارتفاع الطبقة 75% من قطر الفوهة. الحد الأعلى التقريبي لفوهة 0.4 mm هو 0.30 mm؛ ولفوهة 0.2 mm هو 0.15 mm، ولفوهة 0.6 mm هو 0.45 mm، ولفوهة 1.0 mm هو 0.75 mm.
قطر الفوهة: عرض الطرف الذي يخرج منه البلاستيك.
- 0.2 mm: للمجسمات المصغرة والتفاصيل الدقيقة جدًا. بطيئة جدًا، وقد تكون القطع الرفيعة هشة.
- 0.4 mm: المقاس القياسي، وأفضل توازن بين التفاصيل والسرعة.
- 0.6 mm: للقطع الكبيرة والمتينة. جدران أسمك وطباعة أسرع.
- 0.8–1.0 mm: للقطع الكبيرة والخشنة، والمزهريات ذات الجدران السميكة، والنماذج الأولية الكبيرة السريعة. تقل التفاصيل وتزداد المتانة والسرعة.
يمكن في Ucuz3D الطباعة بفوهات من 0.2 mm إلى 1.0 mm؛ ونختار معًا المقاس الأنسب لقطعتك.
الخامة: تختلف أنواع البلاستيك في تحمل الحرارة والصدمات والمرونة والأشعة فوق البنفسجية. يوجز الجدول أدناه الفروق.
اختيار الخامة: جدول موجز
| الخامة | نقطة القوة | نقطة الضعف | حد الحرارة التقريبي* | الاستخدام المعتاد |
|---|---|---|---|---|
| PLA | سهل الطباعة، دقيق، منخفض التكلفة | يلين بالحرارة وهش | ~55 °C | مجسمات، نماذج، نماذج أولية، ديكور |
| PETG | متين ومقاوم للرطوبة والمواد الكيميائية | سطحه أقل حدة من PLA | ~70 °C | أغطية، حوامل، استخدام يومي |
| ABS | مقاوم للحرارة وقابل للصنفرة | قد يلتوي (warping) | ~90 °C | قطع داخل السيارة، أغطية |
| ASA | مثل ABS + مقاوم للأشعة فوق البنفسجية | قد يلتوي | ~95 °C | الخارج، الشرفات، خارج السيارة |
| TPU (95A) | مرن ويمتص الصدمات | بطيء الطباعة والتفاصيل الدقيقة صعبة | ~60 °C | حشيات، مصدّات، أغطية، قواعد |
| نايلون (PA) | مقاوم جدًا للاهتراء والصدمات | يمتص الرطوبة ويحتاج إلى التجفيف | ~80–100 °C | تروس، مفصلات، قطع احتكاك |
| مقوى بألياف الكربون (PLA-CF, PETG-CF, PA-CF) | صلب، ثابت الأبعاد، سطح مطفأ | أكثر هشاشة وكاشط | بحسب الخامة | حوامل، تجهيزات، هيكل طائرة مسيرة |
| PC / PC-ABS | مقاومة عالية للحرارة والصدمات | صعب الطباعة | ~110 °C+ | قطع تقنية تتعرض للحرارة |
*درجة الحرارة التقريبية التي تبدأ عندها الخامة باللين تحت الحمل؛ وتختلف بحسب الخامة والإعدادات.
الإعدادات المقترحة بحسب الاستخدام (10 أمثلة)
1. مجسم مكتبي / نموذج مصغر (3–8 cm)
- الفوهة: الأفضل 0.2 mm. يمكن الطباعة بفوهة 0.4 mm أيضًا، لكن تفاصيل الوجه والأصابع ستكون أقل وضوحًا.
- الطبقة: 0.08–0.12 mm
- الجدران: 2 (3 مع فوهة 0.2)
- الملء: 10–15%. تأتي متانة المجسم من غلافه.
- الخامة: PLA. يُظهر PLA المطفي خطوط الطبقات بدرجة أقل، بينما يبدو silk PLA لامعًا.
- الدعامات: دعامات شجرية (tree). تترك آثارًا أقل ويسهل نزعها.
- نصيحة: مع فوهة 0.2 mm وطبقة 0.08 mm، تظهر ملامح الوجه والإكسسوارات الصغيرة بوضوح جيد في FDM. للمجسمات التي يقل حجمها عن 3 cm وتحتوي على تفاصيل بالغة الدقة (مثل سيف رفيع أو خصلات شعر)، تواصل أولًا مع مستشارنا لنقيّم معًا التفاصيل التي يمكن طباعتها بتقنية FDM بشكل متين.
2. مجسم كبير، تمثال نصفي، أو قطعة كوسبلاي / زي (15 cm فأكثر)
- الفوهة: 0.4 mm (للقطع التي يتجاوز طولها 50 cm، استخدم 0.6–0.8 mm؛ ينخفض الزمن إلى النصف)
- الطبقة: 0.16–0.20 mm. إذا كانت القطعة ستُطلى وتُجهز بطبقة أساس، تكفي 0.20–0.24 mm، ويمكن إزالة خطوط الطبقات بالصنفرة.
- الجدران: 3
- الملء: 10%، gyroid
- الخامة: PLA. وإذا كانت القطعة قابلة للارتداء وستتعرض للصدمات، فاختر PETG.
- نصيحة: تقسيم المجسم الكبير إلى أجزاء وربطها بدبابيس أو قفل يقلل الدعامات ويحسن السطح.
3. حامل ميكانيكي، وصلة، علاقة
- الفوهة: 0.4 mm (تكون القطعة الكبيرة أكثر متانة بفوهة 0.6 mm)
- الطبقة: 0.20 mm
- الجدران: 4–6
- الملء: 40–60%، gyroid
- الخامة: PETG (عام)، ASA (للخارج/الحرارة)، PA-CF أو PETG-CF (للصلابة)
- اتجاه الطباعة هو العامل الأهم. تكون قطع FDM أضعف ما تكون على امتداد الطبقات. ينبغي ألا يتجه الحمل إلى فصل الطبقات بعضها عن بعض. طباعة حامل على شكل L على جانبه تجعله أقوى مرات عديدة من طباعته قائمًا.
4. ترس، بكرة، قطعة معرضة للاحتكاك
- الطبقة: 0.12–0.16 mm. ينتج شكل الأسنان أكثر انتظامًا.
- الجدران: 4 فأكثر؛ فالأسنان تتكون عادةً بالكامل من الجدران.
- الملء: 50–100%
- الخامة: النايلون (PA) أو PA-CF هما الأفضل. يكفي PETG للأحمال الخفيفة. يتآكل ترس PLA بسرعة.
5. فتحة برغي، موضع صامولة، أو ملحق معدني (heat-set)
- يجب أن يكون حول الفتحة 4 جدران على الأقل أو سماكة مادة 2–3 mm.
- إذا كان البرغي سيُفك ويُركب كثيرًا، فثبّته في ملحق نحاسي يُركب بالحرارة بدلًا من تثبيته مباشرة في البلاستيك.
- اجعل الفتحات في النموذج أكبر من المقاس المطلوب بمقدار 0.2–0.3 mm؛ إذ تطبع FDM الفتحات أضيق قليلًا.
6. قطعة مرنة: حشية، مصدّ، غطاء واقٍ، قاعدة
- الخامة: TPU 95A
- الجدران: 2–3
- الملء: 10–30%. يحدد الملء المرونة؛ فالملء الأقل يعطي ملمسًا أنعم، والأعلى يجعل القطعة أصلب.
- الطبقة: 0.20 mm
- نصيحة: في القطع التي تتطلب إحكامًا، مثل الحشيات، زد عدد الجدران واجعل الطبقات العلوية والسفلية أكثر سماكة.
7. الخارج، الشرفة، الحديقة
- الخامة: ASA (الأكثر مقاومة للأشعة فوق البنفسجية) أو PETG. يتلاشى PLA بعد بضعة أشهر تحت الشمس وقد يتغير شكله في حرارة الصيف.
- الجدران: 3–4، الملء: 25–40%
- في القطع التي قد يتجمع فيها الماء، اجعل الطبقات العلوية والسفلية أكثر سماكة (5–6 طبقات).
8. قطعة لداخل السيارة أو لموضع يتعرض للحرارة
- تتجاوز الحرارة داخل السيارة المغلقة صيفًا 70 °C بسهولة → PLA وPETG غير مناسبتين.
- الخامة: ABS أو ASA؛ وبالقرب من حجرة المحرك، PC.
- الجدران: 4، الملء: 30–40%
9. صندوق / غلاف إلكتروني
- الخامة: PETG (عام)، ABS (للإلكترونيات التي تسخن)
- الجدران: 3، الملء: 20%
- الطبقة: 0.20 mm
- اترك خلوصًا بمقدار 0.2–0.3 mm في مواضع التقاء الغطاء بالهيكل.
- في الأغطية ذات المشبك (snap-fit)، اطبع الذراع المرن للمشبك موازيًا للمنصة (أفقيًا)؛ فقد ينكسر المشبك المطبوع رأسيًا عند أول تركيب على امتداد خط الطبقة.
10. نموذج أولي سريع / اختبار الأبعاد
- الطبقة: 0.24–0.28 mm، الجدران: 2، الملء: 10–15%
- الخامة: PLA
- الغرض هو الإجابة عن سؤال «هل يناسب؟» فقط. تقلل الطبقة السميكة زمن الطباعة بوضوح؛ كما يقلل خفض عدد الجدران والملء استهلاك الغرامات، وبالتالي التكلفة. بعد الوصول إلى المقاس الصحيح، تكون طباعة القطعة النهائية بالإعدادات الأساسية هي الخيار الأكثر توفيرًا.
إضافة: وضع المزهرية (جدار واحد)
يمكن طباعة المزهريات الزخرفية وأغطية المصابيح وحوامل الأقلام بجدار واحد، ومن دون ملء، وبسطح علوي مفتوح (الوضع الحلزوني/وضع المزهرية). تكون الطباعة سريعة جدًا والسطح شبه مثالي. وإذا كان مطلوبًا أن تحتفظ القطعة بالماء أو أن تكون متينة، فاستخدم فوهة 0.8–1.0 mm واطبع جدارًا واحدًا سميكًا (نحو 1 mm).
جدول سريع للاختيار
| ماذا ستطبع؟ | الفوهة | الطبقة | الجدران | الملء | الخامة |
|---|---|---|---|---|---|
| مجسم صغير، نموذج مصغر | 0.2 | 0.08–0.12 | 2–3 | 10–15% | PLA (مطفي) |
| مجسم كبير، تمثال نصفي | 0.4 | 0.16–0.20 | 3 | 10% | PLA |
| حامل، علاقة | 0.4–0.6 | 0.20 | 4–6 | 40–60% | PETG, ASA, PA-CF |
| ترس | 0.4 | 0.12–0.16 | 4+ | 50–100% | نايلون، PA-CF |
| حشية، مصدّ | 0.4 | 0.20 | 2–3 | 10–30% | TPU |
| قطعة خارجية | 0.4 | 0.20 | 3–4 | 25–40% | ASA, PETG |
| داخل السيارة | 0.4 | 0.20 | 4 | 30–40% | ABS, ASA |
| صندوق إلكتروني | 0.4 | 0.20 | 3 | 20% | PETG, ABS |
| نموذج أولي | 0.4 | 0.24–0.28 | 2 | 10–15% | PLA |
| مزهرية | 0.4–1.0 | 0.20–0.50 | 1 | 0% | PLA, PETG |
أخطاء شائعة
- الاعتقاد بأن «الملء بنسبة 100% يعني أعلى متانة». يزيد الملء الكامل وزن القطعة الكبيرة وتكلفتها كثيرًا، لكنه لا يرفع المتانة بالمقدار نفسه. ابدأ بزيادة عدد الجدران.
- إهمال اتجاه الطباعة. قد تكون القطعة نفسها عند طباعتها أفقيًا أقوى بعدة مرات من طباعتها رأسيًا.
- توقع تفاصيل أدق من قدرة الفوهة. لا تستطيع فوهة 0.4 mm طباعة جدار أرفع من 0.4 mm؛ لذا ينبغي زيادة سماكة التفاصيل الدقيقة في النموذج أو استخدام فوهة أرفع.
- استخدام PLA في مواضع الحرارة. يلين PLA ويتغير شكله داخل السيارة أو تحت الشمس.
- تصميم قطع بلا خلوص. لن تتداخل القطع إذا لم تترك خلوصًا بمقدار 0.2–0.3 mm بين الأجزاء التي ستُركب معًا.
هذه الإعدادات في حاسبة Ucuz3D
في صفحة حساب تكلفة الطباعة ثلاثية الأبعاد يمكنك اختيار عدد الجدران (2 / 3 / 4)، وارتفاع الطبقة (0.12–0.28 mm)، والملء (15–100%) بنفسك. يُقسّم النموذج على خادمنا باستخدام برنامج تقطيع فعلي، ويمكنك فورًا معرفة أثر الإعداد المختار في الغرامات والمدة والتكلفة. تحسب الحاسبة على أساس فوهة 0.4 mm؛ وإذا أردت فوهة مختلفة (0.2–1.0 mm)، يكفي ذكر ذلك في ملاحظتك. وإذا لم تكن متأكدًا، فاكتب وظيفة القطعة في الملاحظات ليختار المستشار الإعدادات المناسبة لك.
أدلة أكثر تفصيلًا
- كم عدد الجدران (perimeter) المناسب؟
- ما هو الملء (infill)، وما النسبة التي ينبغي اختيارها؟
- اختيار ارتفاع الطبقة: مقارنة 0.12 و0.20 و0.28 mm
- كيف يؤثر اتجاه الطباعة في متانة القطعة؟
- تصميم موضع البرغي: ملحق، أم لولب مباشر، أم موضع للصامولة؟
- تفاوتات FDM: الخلوص الصحيح للقطع المتداخلة
- أي خامة للخارج: PLA أم PETG أم ASA؟
- أين يُستخدم TPU والخامات المرنة؟
الأسئلة الشائعة
كم جدارًا يكفي للمجسم؟
يكفي للمجسمات المكتبية جداران وملء بنسبة 10–15%. وإذا كان المجسم معرضًا للسقوط أو سيُستخدم كلعبة، فيُنصح بثلاثة جدران.
هل أزيد الملء أم عدد الجدران للقطعة الميكانيكية؟
ابدأ بالجدران. عادةً ما توفر 4–6 جدران وملء يقارب 40% نسبة متانة إلى وزن أفضل من الملء بنسبة 100%.
ما أقل ارتفاع ممكن للطبقة؟
الحد الأدنى العملي مع فوهة 0.4 mm هو 0.08–0.12 mm. وللتفاصيل الأدق، تُستخدم طبقة 0.06–0.08 mm مع فوهة 0.2 mm.
هل تضعف القطعة عند زيادة ارتفاع الطبقة؟
يكون الفرق في المتانة صغيرًا عادةً؛ ويظهر الفرق الأساسي في جودة السطح ومدة الطباعة. ويُعد 0.20 mm توازنًا جيدًا للقطع الميكانيكية. وتؤثر حرارة الطباعة والخامة أكثر من غيرهما في التصاق الطبقات.
ما أقوى خامة؟
تتوقف «الأقوى» على الاستخدام. يبرز النايلون للصدمات والاهتراء، والخامات المقواة بألياف الكربون للصلابة، وPC/ABS/ASA للحرارة، وTPU للمرونة.


 Türkçe
 English
 Русский
 فارسی
 Deutsch