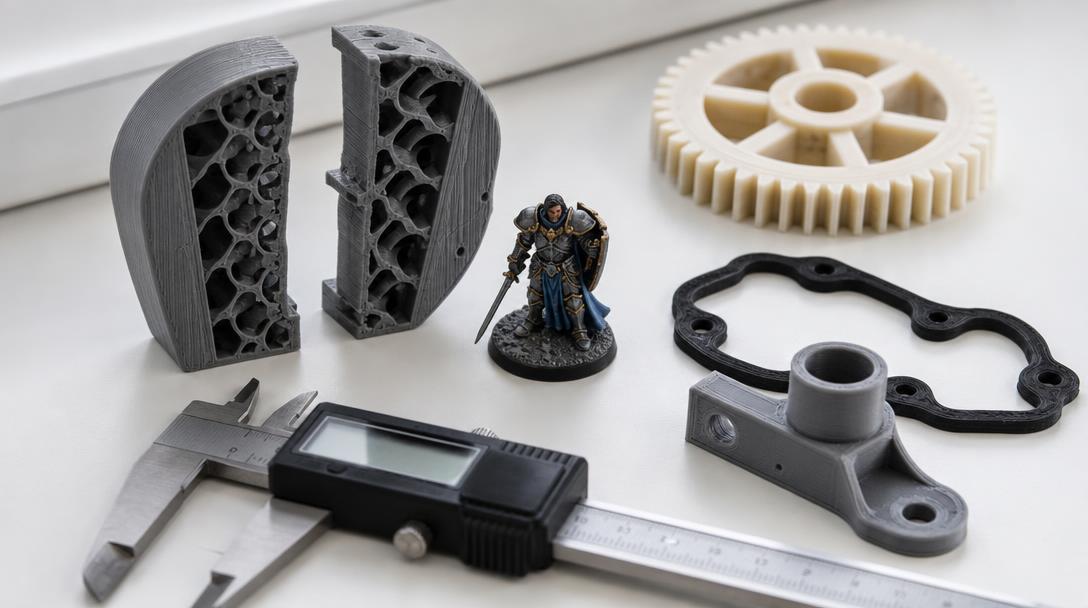
Какие настройки 3D-печати выбрать для детали?
Пять параметров определяют прочность, детализацию и стоимость 3D-печатной детали: число стенок, заполнение, высота слоя, диаметр сопла и материал. Самая частая ошибка — увеличивать заполнение ради прочности; на деле прочность сильнее всего зависят от числа стенок и ориентации при печати. В этом руководстве приведены рекомендуемые настройки для 10 примеров — от фигурок до шестерён, прокладок и деталей для улицы, — а также краткая таблица выбора.
Сначала один вопрос: для чего нужна эта деталь?
Выбирать настройки нужно исходя из назначения детали:
- Для внешнего вида (фигурка, макет, подарок): важны детализация и поверхность → тонкий слой, мало стенок, низкое заполнение.
- Для нагрузки (кронштейн, шестерня, шарнир): важна прочность → много стенок, среднее или высокое заполнение, подходящие материал и ориентация.
- Для изгиба (прокладка, амортизатор, чехол): важна гибкость → TPU, низкое заполнение.
- Для воздействия тепла или солнца (салон автомобиля, балкон, улица): важен материал, стойкий к теплу и ультрафиолету.
- Только для проверки (контроль размеров, первый прототип): важны скорость и стоимость → толстый слой, мало стенок.
Пять параметров вкратце
Число стенок (perimeter): количество линий, образующих внешнюю оболочку детали. При сопле 0,4 mm каждая стенка добавляет примерно 0,4–0,45 mm толщины. Этот параметр сильнее всего влияет на прочность. Трещины чаще всего начинаются у оболочки; переход с 2 стенок на 4 даёт больший прирост прочности, чем увеличение заполнения с 20% до 50%, и обычно расходует меньше материала.
Заполнение (infill): рисунок, которым заполняется внутренняя часть детали. Для декоративных деталей достаточно 10–20%. Для нагруженных деталей подходит 40–60%. 100% имеет смысл только для небольших деталей, испытывающих очень высокую нагрузку. Рисунок gyroid обеспечивает сбалансированную прочность во всех направлениях. Рисунки grid/cubic печатаются быстро. Сотовый рисунок (honeycomb) прочный, но печатается медленно.
Высота слоя: высота каждого слоя. Тонкий слой (0,08–0,12 mm) обеспечивает гладкую поверхность и мелкие детали, но увеличивает время печати в 2–3 раза. Толстый слой (0,24–0,28 mm) печатается быстро, однако линии слоёв заметнее. Для большинства задач сбалансированный стандарт — 0,20 mm.
Правило: высота слоя может составлять не более 75% диаметра сопла. Для сопла 0,4 mm верхний предел — около 0,30 mm; для сопла 0,2 mm — 0,15 mm, для 0,6 mm — 0,45 mm, для 1,0 mm — 0,75 mm.
Диаметр сопла: ширина выходного отверстия, через которое подаётся пластик.
- 0,2 mm: для миниатюр и очень мелких деталей. Печатает медленно; тонкие элементы могут быть хрупкими.
- 0,4 mm: стандартный вариант. Лучший баланс детализации и скорости.
- 0,6 mm: для крупных и прочных деталей. Стенки толще, печать быстрее.
- 0,8–1,0 mm: для очень крупных грубых деталей, ваз с толстыми стенками и больших быстрых прототипов. Детализация ниже, прочность и скорость выше.
В Ucuz3D можно печатать соплами от 0,2 mm до 1,0 mm; подходящий вариант для вашей детали выберем вместе.
Материал: разные пластики отличаются термостойкостью, ударной прочностью, гибкостью и стойкостью к ультрафиолету. Краткое сравнение — в таблице ниже.
Выбор материала: краткая таблица
| Материал | Преимущество | Недостаток | Примерный предел температуры* | Типичное применение |
|---|---|---|---|---|
| PLA | Легко печатать, высокая детализация, недорогой | Размягчается от тепла, хрупкий | ~55 °C | Фигурки, макеты, прототипы, декор |
| PETG | Вязкий, устойчив к влаге и химикатам | Поверхность не такая чёткая, как у PLA | ~70 °C | Корпуса, приспособления, повседневное применение |
| ABS | Термостойкий, поддаётся шлифовке | Подвержен усадке (warping) | ~90 °C | Детали салона автомобиля, корпуса |
| ASA | Как ABS + устойчив к ультрафиолету | Подвержен усадке | ~95 °C | Улица, балкон, наружные детали автомобиля |
| TPU (95A) | Гибкий, поглощает удары | Печатается медленно, мелкие детали сложны | ~60 °C | Прокладки, амортизаторы, чехлы, ножки |
| Нейлон (PA) | Очень устойчив к износу и ударам | Впитывает влагу, требует сушки | ~80–100 °C | Шестерни, шарниры, детали трения |
| Усиленный углеродным волокном (PLA-CF, PETG-CF, PA-CF) | Жёсткий, стабилен по размерам, матовая поверхность | Более хрупкий, абразивный | зависит от материала | Кронштейны, оснастка, корпус дрона |
| PC / PC-ABS | Высокая термостойкость и ударная прочность | Сложен в печати | ~110 °C+ | Технические детали, подверженные нагреву |
*Примерная температура, при которой материал начинает размягчаться под нагрузкой; зависит от материала и настроек.
Рекомендуемые настройки по назначению (10 примеров)
1. Настольная фигурка / миниатюра (3–8 cm)
- Сопло: оптимально 0,2 mm. Можно печатать и соплом 0,4 mm, но детали лица и пальцев будут менее чёткими.
- Слой: 0,08–0,12 mm
- Стенки: 2 (3 при сопле 0,2)
- Заполнение: 10–15%. Прочность фигурки обеспечивается оболочкой.
- Материал: PLA. Матовый PLA меньше подчёркивает линии слоёв, а silk PLA выглядит глянцевым.
- Поддержки: древовидные (tree). Оставляют меньше следов и легко удаляются.
- Совет: при сопле 0,2 mm и слое 0,08 mm черты лица и небольшие аксессуары на FDM получаются достаточно чёткими. Перед заказом миниатюр меньше 3 cm с чрезвычайно тонкими элементами (например, тонким мечом или волосами) сначала напишите нашему консультанту: вместе оценим, какие детали можно надёжно напечатать методом FDM.
2. Большая фигурка, бюст, деталь косплея / костюма (15 cm и больше)
- Сопло: 0,4 mm (для детали длиннее 50 cm — 0,6–0,8 mm; время сократится вдвое)
- Слой: 0,16–0,20 mm. Если планируются грунтовка и покраска, достаточно 0,20–0,24 mm: линии слоёв можно убрать шлифовкой.
- Стенки: 3
- Заполнение: 10%, gyroid
- Материал: PLA. Если деталь будут носить и она может получать удары — PETG.
- Совет: разделение большой фигурки на части с соединением штифтами или замком уменьшает количество поддержек и улучшает поверхность.
3. Механический кронштейн, соединительная деталь, подвес
- Сопло: 0,4 mm (для крупного кронштейна сопло 0,6 mm обеспечивает большую прочность)
- Слой: 0,20 mm
- Стенки: 4–6
- Заполнение: 40–60%, gyroid
- Материал: PETG (универсальный), ASA (улица/тепло), PA-CF или PETG-CF (жёсткость)
- Критически важна ориентация печати. Детали FDM слабее всего вдоль слоёв. Нагрузка не должна стремиться разъединить слои. L-образный кронштейн, напечатанный на боку, будет во много раз прочнее, чем напечатанный вертикально.
4. Шестерня, шкив, деталь, подверженная трению
- Слой: 0,12–0,16 mm. Профиль зубьев получается ровнее.
- Стенки: 4 и более; зубья обычно полностью состоят из стенок.
- Заполнение: 50–100%
- Материал: лучше всего нейлон (PA) или PA-CF. PETG подходит для небольшой нагрузки. Шестерня из PLA быстро изнашивается.
5. Отверстие под винт, место для гайки, металлическая вставка (heat-set)
- Вокруг отверстия нужно не менее 4 стенок либо 2–3 mm толщины стенки.
- Если винт будут часто выкручивать и вкручивать, его следует устанавливать не прямо в пластик, а в латунную вставку, устанавливаемую нагревом.
- Проектируйте отверстия на 0,2–0,3 mm больше нужного размера: FDM-печать делает отверстия немного уже.
6. Гибкая деталь: прокладка, амортизатор, защитный чехол, ножка
- Материал: TPU 95A
- Стенки: 2–3
- Заполнение: 10–30%. Гибкость зависит от заполнения: низкое делает деталь мягче, высокое — жёстче.
- Слой: 0,20 mm
- Совет: для герметичных деталей, например прокладок, увеличьте число стенок и сделайте верхние и нижние слои толще.
7. Улица, балкон, сад
- Материал: ASA (лучше всего защищён от ультрафиолета) или PETG. PLA на солнце выцветает за несколько месяцев и может деформироваться в летнюю жару.
- Стенки: 3–4, заполнение: 25–40%
- Для деталей, в которых может скапливаться вода, сделайте верхние и нижние слои толще (5–6 слоёв).
8. Деталь для салона автомобиля или подверженная нагреву
- Летом температура в закрытом салоне автомобиля легко превышает 70 °C → PLA и PETG не подходят.
- Материал: ABS или ASA; рядом с моторным отсеком — PC.
- Стенки: 4, заполнение: 30–40%
9. Корпус / оболочка для электроники
- Материал: PETG (универсальный), ABS (нагревающаяся электроника)
- Стенки: 3, заполнение: 20%
- Слой: 0,20 mm
- Оставьте зазор 0,2–0,3 mm в местах соединения крышки и корпуса.
- У защёлкивающихся крышек (snap-fit) гибкое плечо защёлки следует печатать параллельно столу (лёжа); вертикально напечатанная защёлка может сломаться по линии слоя при первой установке.
10. Быстрый прототип / проверка размеров
- Слой: 0,24–0,28 mm, стенки: 2, заполнение: 10–15%
- Материал: PLA
- Цель — лишь ответить на вопрос «подходит ли?». Толстый слой заметно сокращает время печати; меньшее число стенок и низкое заполнение уменьшают расход материала и, следовательно, стоимость. После подбора размеров экономичнее печатать финальную деталь с основными настройками.
Бонус: режим вазы (одна стенка)
Декоративные вазы, абажуры и подставки для карандашей можно печатать с одной стенкой, без заполнения и с открытым верхом (спиральный режим / режим вазы). Печать очень быстрая, поверхность получается почти идеальной. Если деталь должна удерживать воду или быть прочной, используйте сопло 0,8–1,0 mm и печатайте одну, но толстую стенку (около 1 mm).
Краткая таблица выбора
| Что будете печатать? | Сопло | Слой | Стенки | Заполнение | Материал |
|---|---|---|---|---|---|
| Маленькая фигурка, миниатюра | 0,2 | 0,08–0,12 | 2–3 | 10–15% | PLA (матовый) |
| Большая фигурка, бюст | 0,4 | 0,16–0,20 | 3 | 10% | PLA |
| Кронштейн, подвес | 0,4–0,6 | 0,20 | 4–6 | 40–60% | PETG, ASA, PA-CF |
| Шестерня | 0,4 | 0,12–0,16 | 4+ | 50–100% | Нейлон, PA-CF |
| Прокладка, амортизатор | 0,4 | 0,20 | 2–3 | 10–30% | TPU |
| Уличная деталь | 0,4 | 0,20 | 3–4 | 25–40% | ASA, PETG |
| Деталь для салона автомобиля | 0,4 | 0,20 | 4 | 30–40% | ABS, ASA |
| Корпус электроники | 0,4 | 0,20 | 3 | 20% | PETG, ABS |
| Прототип | 0,4 | 0,24–0,28 | 2 | 10–15% | PLA |
| Ваза | 0,4–1,0 | 0,20–0,50 | 1 | 0% | PLA, PETG |
Частые ошибки
- Считать, что «100% заполнения = максимальная прочность». Для крупной детали 100% заполнения значительно увеличивает вес и стоимость, но не повышает прочность пропорционально. Сначала увеличьте число стенок.
- Не учитывать ориентацию печати. Одна и та же деталь, напечатанная лёжа, может быть в несколько раз прочнее, чем напечатанная вертикально.
- Ожидать тонких деталей от сопла. Сопло 0,4 mm не может напечатать стенку тоньше 0,4 mm; очень тонкие детали следует утолщить в модели или использовать тонкое сопло.
- Использовать PLA там, где есть нагрев. В салоне автомобиля или на солнце PLA размягчается и деформируется.
- Проектировать детали без зазоров. Если между соединяемыми деталями не оставить зазор 0,2–0,3 mm, они не состыкуются.
Эти настройки в калькуляторе Ucuz3D
На странице расчёта стоимости 3D-печати можно самостоятельно выбрать число стенок (2 / 3 / 4), высоту слоя (0,12–0,28 mm) и заполнение (15–100%). Наша модель выполняет нарезку на настоящем слайсере; влияние выбранных настроек на расход материала, время и стоимость видно сразу. Калькулятор рассчитывает для сопла 0,4 mm; если нужно другое сопло (0,2–1,0 mm), достаточно указать это в примечании. Если сомневаетесь, опишите в примечании назначение детали — консультант подберёт настройки.
Более подробные руководства
- Сколько стенок (perimeter) нужно?
- Что такое заполнение (infill) и какое значение выбрать?
- Выбор высоты слоя: сравнение 0,12, 0,20 и 0,28 mm
- Как ориентация печати влияет на прочность детали?
- Проектирование отверстия под винт: вставка, прямая резьба или гнездо для гайки?
- Допуски FDM: правильные зазоры для соединяемых деталей
- Какой материал выбрать для улицы: PLA, PETG или ASA?
- Где применяются TPU и гибкие материалы?
Часто задаваемые вопросы
Сколько стенок достаточно для фигурки?
Для настольных фигурок достаточно 2 стенок и заполнения 10–15%. Если фигурка может упасть или будет использоваться как игрушка, рекомендуются 3 стенки.
Для механической детали увеличивать заполнение или число стенок?
Сначала число стенок. 4–6 стенок и заполнение около 40% обычно дают лучшее соотношение прочности и веса, чем заполнение 100%.
Какой может быть минимальная высота слоя?
Для сопла 0,4 mm практический нижний предел — 0,08–0,12 mm. Для более мелких деталей используют слой 0,06–0,08 mm с соплом 0,2 mm.
Станет ли деталь слабее при увеличении высоты слоя?
Разница в прочности обычно невелика; главное отличие заметно в качестве поверхности и времени печати. Для механических деталей 0,20 mm — хороший баланс. На сцепление слоёв сильнее всего влияют температура печати и материал.
Какой материал самый прочный?
«Самый прочный» зависит от применения. Для ударов и износа подходит нейлон, для жёсткости — материалы, усиленные углеродным волокном, для тепла — PC/ABS/ASA, для гибкости — TPU.


 Türkçe
 English
 العربية
 فارسی
 Deutsch