Welche 3D-Druckeinstellungen passen zu welchem Teil?
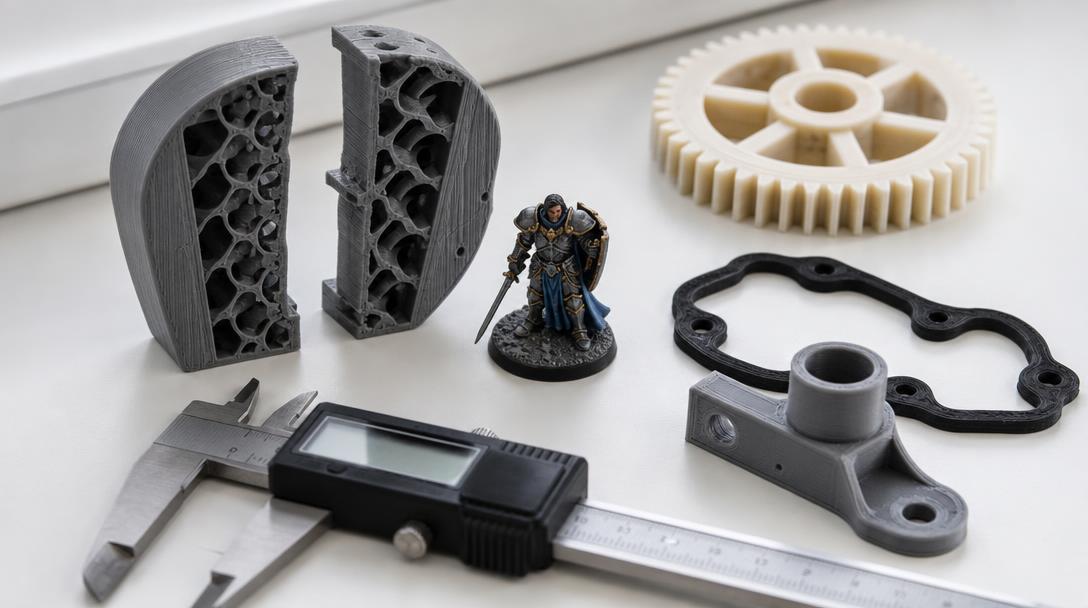
Fünf Einstellungen bestimmen, wie stabil, detailreich und teuer ein 3D-Druckteil wird: Wandanzahl, Füllung, Schichthöhe, Düsendurchmesser und Material. Der häufigste Fehler ist, für mehr Festigkeit einfach die Füllung zu erhöhen. Tatsächlich sind Wandanzahl und Druckausrichtung am wichtigsten. Dieser Ratgeber enthält empfohlene Einstellungen für zehn Beispiele – von Figuren und Zahnrädern bis zu Dichtungen und Außenteilen – sowie eine schnelle Entscheidungstabelle.
Zuerst eine Frage: Welche Aufgabe hat das Teil?
Wählen Sie die Einstellungen nach dem Verwendungszweck des Teils:
- Vor allem dekorativ (Figur, Modell, Geschenk): Details und Oberfläche zählen → feine Schichten, wenige Wände, geringe Füllung.
- Tragend (Halterung, Zahnrad, Scharnier): Festigkeit zählt → mehr Wände, mittlere bis hohe Füllung, passendes Material und Ausrichtung.
- Flexibel (Dichtung, Puffer, Hülle): Flexibilität zählt → TPU, geringe Füllung.
- Hitze oder Sonnenlicht ausgesetzt (Fahrzeuginnenraum, Balkon, Außenbereich): ein hitze- und UV-beständiges Material verwenden.
- Nur ein Test (Maßkontrolle, erster Prototyp): Geschwindigkeit und Kosten zählen → dickere Schichten, wenige Wände.
Fünf Einstellungen kurz erklärt
Wandanzahl (Perimeter): Anzahl der Linien, aus denen die Außenhülle des Teils besteht. Bei einer 0,4-mm-Düse fügt jede Wand etwa 0,4–0,45 mm Wandstärke hinzu. Diese Einstellung beeinflusst die Festigkeit am stärksten. Brüche beginnen oft an der Außenhülle. Eine Erhöhung von 2 auf 4 Wände bringt in der Regel mehr Festigkeit und verbraucht meist weniger Material, als die Füllung von 20% auf 50% zu erhöhen.
Füllung (Infill): Das Muster im Inneren des Teils. 10–20% reichen für Dekorationsobjekte; 40–60% sind für tragende Teile gedacht. 100% lohnt sich nur bei kleinen, stark belasteten Teilen. Gyroid sorgt in alle Richtungen für ausgewogene Festigkeit. Grid/kubische Muster sind schnell. Honeycomb ist stabil, wird aber langsamer gedruckt.
Schichthöhe: Höhe jeder einzelnen Schicht. Feine Schichten (0,08–0,12 mm) sorgen für eine glatte Oberfläche und feine Details, können die Druckzeit aber auf das 2–3-Fache verlängern. Dicke Schichten (0,24–0,28 mm) sind schnell, die Schichtlinien bleiben jedoch deutlicher sichtbar. 0,20 mm ist für die meisten Aufträge ein ausgewogener Standard.
Faustregel: Die Schichthöhe darf höchstens 75% des Düsendurchmessers betragen. Bei einer 0,4-mm-Düse liegt die Obergrenze bei etwa 0,30 mm, bei 0,2 mm bei 0,15 mm, bei 0,6 mm bei 0,45 mm und bei 1,0 mm bei 0,75 mm.
Düsendurchmesser: Die Breite der Öffnung, aus der der Kunststoff austritt.
- 0,2 mm: Für Miniaturen und sehr feine Details. Sehr langsam; dünne Elemente können zerbrechlich sein.
- 0,4 mm: Standard. Das beste Verhältnis von Detail und Geschwindigkeit.
- 0,6 mm: Für große, stabile Teile. Die Wände sind dicker und der Druck geht schneller.
- 0,8–1,0 mm: Für sehr große, grobe Teile, Vasen mit dicken Wänden und große Prototypen in kurzer Zeit. Die Details nehmen ab, Festigkeit und Geschwindigkeit steigen.
Bei Ucuz3D ist der Druck mit Düsen von 0,2 mm bis 1,0 mm möglich. Gemeinsam wählen wir die passende Düse für Ihr Teil aus.
Material: Kunststoffe unterscheiden sich in Wärme-, Schlag-, Flexibilitäts- und UV-Beständigkeit. Die Übersicht finden Sie in der Tabelle unten.
Materialauswahl: Übersicht
| Material | Stärke | Schwäche | Ungefähre Temperaturgrenze* | Typische Verwendung |
|---|---|---|---|---|
| PLA | Einfach zu drucken, detailreich, preiswert | Wird bei Hitze weich, spröde | ~55 °C | Figuren, Modelle, Prototypen, Dekoration |
| PETG | Zäh, beständig gegen Feuchtigkeit und Chemikalien | Oberfläche weniger scharf als bei PLA | ~70 °C | Gehäuse, Vorrichtungen, Alltagsgebrauch |
| ABS | Hitzebeständig, schleifbar | Neigt zu Verzug (Warping) | ~90 °C | Teile für den Fahrzeuginnenraum, Gehäuse |
| ASA | Wie ABS, zusätzlich UV-beständig | Neigt zu Verzug | ~95 °C | Außenbereich, Balkon, Fahrzeugaußenseite |
| TPU (95A) | Flexibel, absorbiert Stöße | Langsamer Druck, feine Details schwierig | ~60 °C | Dichtungen, Puffer, Hüllen, Füße |
| Nylon (PA) | Sehr abrieb- und schlagfest | Nimmt Feuchtigkeit auf, muss getrocknet werden | ~80–100 °C | Zahnräder, Scharniere, gleitende Teile |
| Kohlefaserverstärkt (PLA-CF, PETG-CF, PA-CF) | Steif, formstabil, matte Oberfläche | Spröder, abrasiv | materialabhängig | Halterungen, Vorrichtungen, Drohnenrahmen |
| PC / PC-ABS | Hohe Wärme- und Schlagfestigkeit | Schwierig zu drucken | ~110 °C+ | Technische Teile mit Hitzeeinwirkung |
*Ungefähre Temperatur, bei der das Material unter Belastung weich wird; abhängig von Material und Einstellungen.
Empfohlene Einstellungen nach Einsatz (10 Beispiele)
1. Tischfigur / Miniatur (3–8 cm)
- Düse: 0,2 mm ist ideal. Auch mit 0,4 mm möglich, doch Gesichts- und Fingerdetails werden weicher.
- Schicht: 0,08–0,12 mm
- Wände: 2 (bei 0,2-mm-Düse 3)
- Füllung: 10–15%. Die Festigkeit der Figur kommt von der Außenhülle.
- Material: PLA. Mattes PLA lässt Schichtlinien weniger sichtbar erscheinen; Silk-PLA glänzt.
- Stützen: Baumstützen (Tree Supports). Sie hinterlassen weniger Spuren und lassen sich leicht entfernen.
- Tipp: Mit einer 0,2-mm-Düse und 0,08-mm-Schichten kommen Gesichtszüge und kleine Accessoires im FDM-Druck sehr klar heraus. Bei Miniaturen unter 3 cm mit extrem feinen Details (etwa einem dünnen Schwert oder einzelnen Haarsträhnen) wenden Sie sich zuerst an unsere Beratung. Gemeinsam prüfen wir, welche Details sich im FDM-Verfahren stabil drucken lassen.
2. Große Figur, Büste, Cosplay- / Kostümteil (ab 15 cm)
- Düse: 0,4 mm (bei Teilen über 50 cm 0,6–0,8 mm; die Druckzeit halbiert sich)
- Schicht: 0,16–0,20 mm. Wenn lackiert und grundiert wird, reichen 0,20–0,24 mm; die Schichtlinien lassen sich abschleifen.
- Wände: 3
- Füllung: 10%, Gyroid
- Material: PLA. Wenn das Teil getragen wird und Stöße abbekommt, PETG.
- Tipp: Teilen Sie eine große Figur in Segmente und verbinden Sie sie mit Stiften oder einer Verriegelung. Das reduziert Stützen und verbessert die Oberfläche.
3. Mechanische Halterung, Verbindungsteil, Aufhängung
- Düse: 0,4 mm (bei großen Halterungen sorgt 0,6 mm für mehr Festigkeit)
- Schicht: 0,20 mm
- Wände: 4–6
- Füllung: 40–60%, Gyroid
- Material: PETG (allgemein), ASA (Außenbereich/Hitze), PA-CF oder PETG-CF (Steifigkeit)
- Am wichtigsten: Druckausrichtung. FDM-Teile sind entlang der Schichten am schwächsten. Die Belastung sollte die Schichten nicht auseinanderziehen. Eine L-förmige Halterung auf der Seite statt aufrecht zu drucken, kann sie um ein Vielfaches stabiler machen.
4. Zahnrad, Riemenscheibe, gleitendes Teil
- Schicht: 0,12–0,16 mm. Das Zahnprofil wird sauberer.
- Wände: 4 oder mehr; die Zähne bestehen meist vollständig aus Wänden.
- Füllung: 50–100%
- Material: Nylon (PA) oder PA-CF ist am besten. PETG reicht bei geringer Belastung aus. Ein PLA-Zahnrad verschleißt schnell.
5. Schraubdom, Mutternest, Metalleinsatz (heat-set)
- Um das Loch sollten mindestens 4 Wände oder eine Wandstärke von 2–3 mm vorhanden sein.
- Wenn die Verbindung häufig gelöst und wieder befestigt wird, sollte die Schraube in einen durch Wärme eingesetzten Messingeinsatz greifen, nicht direkt in den Kunststoff.
- Legen Sie Löcher im Modell 0,2–0,3 mm größer als das Sollmaß an; FDM-Löcher fallen meist etwas kleiner aus.
6. Flexibles Teil: Dichtung, Puffer, Schutzhülle, Fuß
- Material: TPU 95A
- Wände: 2–3
- Füllung: 10–30%. Die Füllung bestimmt die Flexibilität: wenig Füllung fühlt sich weich, viel Füllung fest an.
- Schicht: 0,20 mm
- Tipp: Bei Teilen, die abdichten müssen, etwa Dichtungen, sollten Sie die Wandanzahl erhöhen und die oberen und unteren Schichten dick halten.
7. Außenbereich, Balkon, Garten
- Material: ASA (am UV-beständigsten) oder PETG. PLA kann in der Sonne innerhalb weniger Monate ausbleichen und sich bei sommerlicher Hitze verformen.
- Wände: 3–4, Füllung: 25–40%
- Bei Teilen, in denen sich Wasser sammelt, sollten die oberen und unteren Schichten dick sein (5–6 Schichten).
8. Fahrzeuginnenraum oder hitzebelastetes Teil
- Im Sommer können in einem geschlossenen Fahrzeug 70 °C problemlos überschritten werden → PLA und PETG sind ungeeignet.
- Material: ABS oder ASA; in Motornähe PC.
- Wände: 4, Füllung: 30–40%
9. Elektronikbox / Gehäuse
- Material: PETG (allgemein), ABS (Elektronik, die warm wird)
- Wände: 3, Füllung: 20%
- Schicht: 0,20 mm
- An den Passstellen zwischen Deckel und Gehäuse sollten Sie 0,2–0,3 mm Spiel vorsehen.
- Bei Snap-fit-Deckeln sollte der flexible Arm des Clips parallel zur Druckplatte (liegend) gedruckt werden. Ein aufrecht gedruckter Clip kann beim ersten Einrasten entlang einer Schichtlinie brechen.
10. Schnellprototyp / Maßprobe
- Schicht: 0,24–0,28 mm, Wände: 2, Füllung: 10–15%
- Material: PLA
- Es geht nur darum, die Frage „Funktioniert es?“ zu beantworten. Dicke Schichten verkürzen die Druckzeit deutlich; wenige Wände und geringe Füllung reduzieren das Gewicht und damit die Kosten. Sobald die Maße stimmen, ist es am wirtschaftlichsten, das endgültige Teil mit den vorgesehenen Einstellungen zu drucken.
Bonus: Vasenmodus (eine Wand)
Dekorative Vasen, Lampenschirme oder Stiftehalter lassen sich mit einer einzigen Wand, ohne Füllung und mit offener Oberseite (Spiral-/Vasenmodus) drucken. Das geht sehr schnell und ergibt eine nahezu makellose Oberfläche. Soll das Teil Wasser halten oder stabil sein, drucken Sie mit einer 0,8–1,0-mm-Düse eine einzelne, aber dicke Wand (etwa 1 mm).
Schnelle Entscheidungstabelle
| Was möchten Sie drucken? | Düse | Schicht | Wände | Füllung | Material |
|---|---|---|---|---|---|
| Kleine Figur, Miniatur | 0,2 | 0,08–0,12 | 2–3 | 10–15% | PLA (matt) |
| Große Figur, Büste | 0,4 | 0,16–0,20 | 3 | 10% | PLA |
| Halterung, Aufhängung | 0,4–0,6 | 0,20 | 4–6 | 40–60% | PETG, ASA, PA-CF |
| Zahnrad | 0,4 | 0,12–0,16 | 4+ | 50–100% | Nylon, PA-CF |
| Dichtung, Puffer | 0,4 | 0,20 | 2–3 | 10–30% | TPU |
| Außenbereich | 0,4 | 0,20 | 3–4 | 25–40% | ASA, PETG |
| Fahrzeuginnenraum | 0,4 | 0,20 | 4 | 30–40% | ABS, ASA |
| Elektronikgehäuse | 0,4 | 0,20 | 3 | 20% | PETG, ABS |
| Prototyp | 0,4 | 0,24–0,28 | 2 | 10–15% | PLA |
| Vase | 0,4–1,0 | 0,20–0,50 | 1 | 0% | PLA, PETG |
Häufige Fehler
- „100% Füllung = am stabilsten“ annehmen. Bei großen Teilen erhöht eine Füllung von 100% Gewicht und Kosten erheblich, ohne die Festigkeit proportional zu steigern. Erhöhen Sie zuerst die Wandanzahl.
- Die Druckausrichtung ignorieren. Dasselbe Teil kann liegend mehrere Male stabiler sein als aufrecht gedruckt.
- Details erwarten, die feiner als die Düse sind. Eine 0,4-mm-Düse kann keine Wand dünner als 0,4 mm drucken. Sehr feine Details müssen im Modell verstärkt oder mit einer kleineren Düse gedruckt werden.
- PLA bei Hitze verwenden. Im Fahrzeuginnenraum oder in der Sonne wird PLA weich und verformt sich.
- Teile ohne Toleranz konstruieren. Bei ineinandergreifenden Teilen ist ohne 0,2–0,3 mm Spiel die Passung oft zu eng.
Diese Einstellungen im Ucuz3D-Rechner
Auf der Seite 3D-Druck-Preis berechnen können Sie Wandanzahl (2 / 3 / 4), Schichthöhe (0,12–0,28 mm) und Füllung (15–100%) selbst auswählen. Unser Server slict das Modell mit einem echten Slicer; Sie sehen sofort, wie sich Ihre Auswahl auf Gewicht, Dauer und Kosten auswirkt. Der Rechner kalkuliert mit einer 0,4-mm-Düse. Wenn Sie eine andere Düse (0,2–1,0 mm) wünschen, genügt ein Hinweis im Kommentarfeld. Wenn Sie unsicher sind, beschreiben Sie dort kurz die Aufgabe des Teils – unsere Beratung wählt die Einstellungen für Sie aus.
Ausführlichere Ratgeber
- Wie viele Wände (Perimeter) sind sinnvoll?
- Was ist Infill und welchen Anteil sollten Sie wählen?
- Schichthöhe wählen: 0,12, 0,20 und 0,28 mm im Vergleich
- Wie beeinflusst die Druckausrichtung die Festigkeit eines Teils?
- Schraubdom konstruieren: Einsatz, direktes Gewinde oder Mutternest?
- FDM-Toleranzen: das richtige Spiel für Steckverbindungen
- Welches Filament für draußen: PLA, PETG oder ASA?
- Wo werden TPU und flexible Filamente eingesetzt?
Häufig gestellte Fragen
Wie viele Wände reichen für eine Figur?
Für Tischfiguren reichen 2 Wände und 10–15% Füllung. Wenn die Figur herunterfallen oder wie ein Spielzeug benutzt werden könnte, empfehlen wir 3 Wände.
Sollte ich bei einem mechanischen Teil eher die Füllung oder die Wandanzahl erhöhen?
Erhöhen Sie zuerst die Wandanzahl. 4–6 Wände und etwa 40% Füllung ergeben meist ein besseres Verhältnis von Festigkeit zu Gewicht als 100% Füllung.
Wie gering kann die Schichthöhe sein?
Bei einer 0,4-mm-Düse sind 0,08–0,12 mm eine praktikable Untergrenze. Für feinere Details verwenden Sie eine 0,2-mm-Düse mit Schichten von 0,06–0,08 mm.
Wird das Teil schwächer, wenn die Schichthöhe steigt?
Der Festigkeitsunterschied ist meist gering; die wesentlichen Unterschiede betreffen Oberflächenqualität und Druckzeit. 0,20 mm ist für mechanische Teile ein guter Kompromiss. Drucktemperatur und Material beeinflussen die Haftung zwischen den Schichten am stärksten.
Welches Material ist am stabilsten?
„Am stabilsten“ hängt vom Einsatz ab. Nylon eignet sich besonders für Schlag- und Abriebfestigkeit, kohlefaserverstärkte Materialien für Steifigkeit, PC/ABS/ASA für Hitze und TPU für Flexibilität.


 Türkçe
 English
 العربية
 Русский
 فارسی