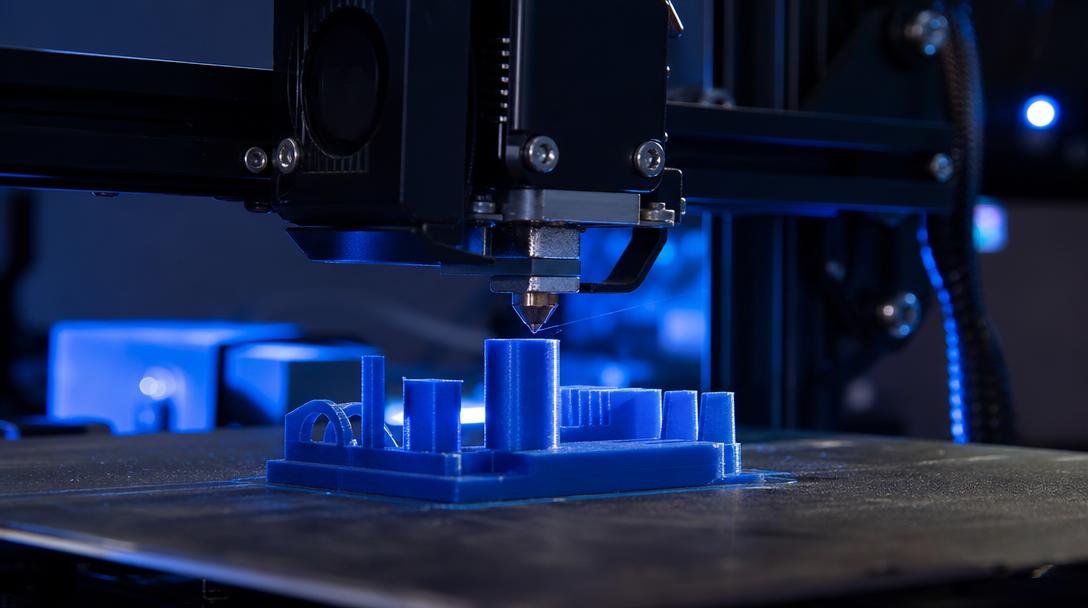
Phaetus Liber Hotend für Snapmaker U1: Wie sich hoher Durchfluss auf die Druckzeit auswirkt
Beim FDM-Druck hängt die Geschwindigkeit nicht allein von der Bewegungsleistung des Druckers ab; auch die Menge an geschmolzenem Filament, die pro Zeiteinheit durch die Düse gefördert werden kann, setzt Grenzen. Das für den Snapmaker U1 entwickelte Phaetus Liber High-Flow-Hotend ist ein aktuelles Zubehörbeispiel, das genau hier ansetzt. Die in einem Bericht des TCT Magazine vom 25. September 2026 genannten Herstellertests weisen unter gleichen Energiebedingungen im Vergleich zum bisherigen Edelstahl-Hotend des U1 einen um 66 % höheren Volumenstrom bei PLA, um 87 % bei ABS und um 43 % bei PETG HF aus. Diese Ergebnisse sollten Sie nicht so interpretieren, als würde sich die Druckzeit bei jedem Modell im selben Verhältnis verkürzen.
Was verändert ein höherer Volumenstrom?
Der Volumenstrom beschreibt die Menge an Kunststoff, die ein Hotend pro Zeiteinheit schmelzen und zur Düse fördern kann. Selbst wenn sich der Druckkopf schnell bewegt, kann der Slicer die Geschwindigkeit begrenzen oder die Bahnen können nicht in der vorgesehenen Breite entstehen, wenn das Filament nicht schnell genug geschmolzen wird. Der Split-Flow-Schmelzkanal des Liber-Hotends soll durch einen stärkeren Kontakt des Filaments mit der beheizten Oberfläche einen höheren Durchfluss ermöglichen.
Dieser Vorteil kann sich besonders bei großen gefüllten Flächen, langen Außenwänden und durchgehenden Extrusionsbahnen bemerkbar machen. Bei kleinen Details, häufigen Richtungswechseln, kurzen Schichten oder Drucken mit erforderlichen Abkühlpausen bestimmen jedoch andere Faktoren die Gesamtdauer. Modellgeometrie, Schichthöhe, Materialprofil, Kühlung und die Bewegungsgrenzen des Druckers sollten gemeinsam betrachtet werden. Die Durchflusswerte des Herstellers vergleichen die Kapazität; sie sind keine Zeitgarantie für ein bestimmtes Bauteil.
Die wichtigsten Merkmale des für den U1 entwickelten Hotends
Nach Angaben des Herstellers wurde das Liber als Hotend-Baugruppe für den Einsatz mit dem U1 entwickelt. Zum Aufbau gehören ein Split-Flow-Schmelzkanal, eine DLC-beschichtete Düse aus gehärtetem Stahl und eine präzisionsgefertigte integrierte Wärmebarriere. Die gehärtete Spitze kann bei Filamenten mit abrasiven Füllstoffen besser geeignet sein als eine herkömmliche Messingspitze. Prüfen Sie dennoch die aktuelle technische Dokumentation auf Kompatibilität und Einsatzgrenzen.
In den Vergleichstests von Snapmaker und Phaetus werden die prozentualen Zuwächse für PLA, ABS und PETG HF jeweils separat angegeben. Sie beziehen sich ausschließlich auf das im Test verglichene Edelstahl-Hotend des U1 und lassen sich nicht ohne Weiteres auf andere Drucker, abweichende Düsendurchmesser oder sämtliche Filamentrezepturen übertragen. PETG HF bezeichnet eine bestimmte Klasse von High-Flow-Materialien; das bedeutet nicht, dass alle PETG-Spulen die gleichen Ergebnisse liefern.
Wie beurteilen Sie den tatsächlichen Nutzen für Ihr Bauteil?
Ein Zubehörteil mit hohem Durchfluss ist nicht automatisch für alle Anwender ein notwendiges Upgrade. Prüfen Sie zunächst, ob Ihr Druckprofil bereits an die Grenzen des vorhandenen Hotends stößt. Wenn der Slicer die Geschwindigkeit aufgrund der Durchflussbegrenzung reduziert und Sie häufig Bauteile mit großen Flächen oder langen Extrusionsbahnen drucken, kann die höhere Kapazität hilfreich sein. Bei überwiegend kleinen, detailreichen Modellen kann der Unterschied gering ausfallen.
- Prüfen Sie zuerst die Kompatibilität: Das Produkt wurde für den U1 entwickelt. Gehen Sie nicht davon aus, dass es für andere Drucker geeignet ist.
- Testen Sie mit einem realen Bauteil: Vergleichen Sie Druckzeit, Oberfläche und Schichtverbindung anhand desselben Modells, Materials und Qualitätsziels.
- Behalten Sie Durchfluss und Qualität gemeinsam im Blick: Kontrollieren Sie beim Erhöhen der Geschwindigkeit auch die Extrusionskonsistenz und die Schichthaftung.
- Berücksichtigen Sie den Wartungsbedarf: Düsentyp, Verschleiß und Ersatzteilbedarf beeinflussen den Gesamtnutzen im Betrieb.
Bei FDM-Projekten sind die Wahl des passenden Materials und der Geometrie ebenso wichtig wie die Druckerkapazität. Die verfügbaren Optionen finden Sie auf unserer Seite unsere Druckmaterialien. Wenn Sie die Fertigung Ihres Bauteils auslagern möchten, erläutert unsere Seite 3D-Druckservice den Ablauf. Über den Link günstige 3D-Druckpreise gelangen Sie zu den Preisinformationen; für Ihre Datei können Sie einen Sofortpreis berechnen. Unser Leitfaden zur Druckausrichtung ist ebenfalls eine hilfreiche Ergänzung, wenn Sie verstehen möchten, wie sich die Druckausrichtung auf Festigkeit und Oberfläche auswirkt.
Zusammengefasst zeigt die Nachricht zum Liber-Hotend eine konkrete Zubehörneuheit für U1-Nutzer, die eine höhere Extrusionskapazität anstreben. Die veröffentlichten Durchflusssteigerungen sind zwar bemerkenswert, doch erst ein Test unter gleichen Bedingungen zeigt, welchen Unterschied das Hotend bei Ihrem Bauteil tatsächlich für Druckzeit und Qualität macht.


 Türkçe
 English
 العربية
 Русский
 فارسی