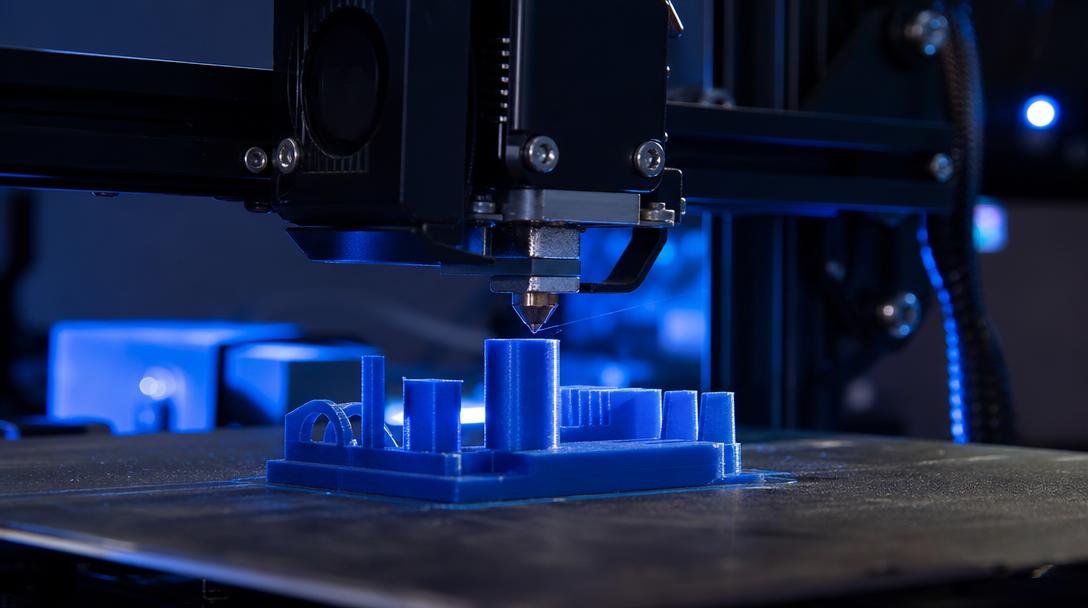
رأس الطباعة الساخن Phaetus Liber لطابعة Snapmaker U1: تأثير التدفق العالي في مدة الطباعة
لا تعتمد السرعة في طباعة FDM على قدرة الطابعة على الحركة وحدها؛ فكمية الفتيل المنصهر التي يمكن تمريرها عبر الفوهة في وحدة الزمن تضع حدًا لها أيضًا. ويُعد رأس الطباعة الساخن Phaetus Liber عالي التدفق، المطور لطابعة Snapmaker U1، مثالًا حديثًا على ملحق يستهدف هذه النقطة. وتشير اختبارات الشركة المصنّعة، التي نقلها خبر TCT Magazine بتاريخ 25 سبتمبر 2026، إلى تدفق حجمي أعلى بنسبة 66% مع PLA، و87% مع ABS، و43% مع PETG HF، مقارنةً برأس الطباعة الساخن السابق المصنوع من الفولاذ المقاوم للصدأ لطابعة U1، وذلك في ظروف الطاقة نفسها. ولا ينبغي تفسير هذه النتائج على أنها تعني انخفاض مدة الطباعة بالنسبة نفسها مع كل نموذج.
ما الذي يتغير مع ارتفاع التدفق الحجمي؟
يشير التدفق الحجمي إلى كمية البلاستيك التي يستطيع رأس الطباعة الساخن صهرها وتمريرها إلى الفوهة في وحدة الزمن. وحتى إذا تحرك رأس الطباعة بسرعة، فقد يحدّد برنامج التقطيع السرعة أو لا تتشكل الخطوط بالعرض المستهدف إذا لم ينصهر الفتيل بالسرعة الكافية. وتهدف قناة الصهر Split-Flow في رأس Liber إلى تحقيق تدفق أعلى عبر زيادة تماس الفتيل مع السطح المسخّن.
قد يكون هذا التحسن مهمًا خصوصًا عند طباعة المساحات الكبيرة المصمتة، والجدران المحيطية الطويلة، ومسارات البثق المتواصلة. لكن في التفاصيل الصغيرة، أو عند تغيير الاتجاه كثيرًا، أو في الطبقات القصيرة، أو في المطبوعات التي تتطلب انتظار التبريد، تحدد عوامل أخرى المدة الإجمالية. لذا ينبغي تقييم هندسة النموذج وارتفاع الطبقة وملف طباعة المادة والتبريد وحدود حركة الطابعة معًا. بيانات التدفق التي تقدمها الشركة المصنّعة هي مقارنة للسعة، وليست ضمانًا لمدة طباعة قطعة محددة.
أبرز مكونات رأس الطباعة الساخن المصمم لطابعة U1
وفقًا لبيان الشركة المصنّعة، صُمم Liber كمجموعة رأس طباعة ساخن للاستخدام مع U1. ويضم التصميم قناة صهر Split-Flow، وفوهة من الفولاذ المقسّى مطلية بطبقة DLC، وحاجزًا حراريًا متكاملًا مشغولًا بدقة. وقد يكون الطرف المقسّى أنسب من الطرف النحاسي العادي عند استخدام فتائل تحتوي على إضافات كاشطة؛ ومع ذلك، ينبغي مراجعة الوثائق الفنية المحدثة للتحقق من التوافق وحدود الاستخدام.
عرضت الاختبارات المقارنة التي أجرتها Snapmaker وPhaetus نسب الزيادة لكل من PLA وABS وPETG HF على حدة. وتقتصر هذه النتائج على المقارنة برأس الطباعة الساخن لطابعة U1 المصنوع من الفولاذ المقاوم للصدأ والمستخدم في الاختبار؛ ولا يمكن تعميمها مباشرةً على طابعات أخرى أو أقطار فوهات مختلفة أو جميع تركيبات الفتائل. ويشير PETG HF إلى فئة محددة من المواد عالية التدفق، ولا يعني ذلك أن جميع بكرات PETG ستحقق الأداء نفسه.
كيف تقيّم الفائدة الفعلية لقطعتك؟
وجود تدفق عالٍ في أحد الملحقات لا يعني أن كل مستخدم يحتاج إلى ترقيته. تحقق أولًا مما إذا كان ملف الطباعة لديك يبلغ الحد الأقصى لرأس الطباعة الساخن الحالي. إذا كان برنامج التقطيع يخفض السرعة بسبب حد التدفق، وكانت أعمالك تتضمن قطعًا ذات أسطح عريضة أو مسارات بثق طويلة، فقد تكون زيادة السعة مفيدة. أما إذا كانت مطبوعاتك تتكون غالبًا من نماذج صغيرة ومليئة بالتفاصيل، فقد يكون الفرق محدودًا.
- تحقق من التوافق أولًا: طُوّر المنتج لطابعة U1؛ فلا تفترض أنه مناسب لطابعة أخرى.
- جرّبه على قطعة فعلية: قارن المدة والسطح والتحام الطبقات باستخدام النموذج والمادة وهدف الجودة نفسها.
- راقب التدفق والجودة معًا: عند زيادة السرعة، تحقق أيضًا من اتساق البثق والتصاق الطبقات.
- خذ متطلبات الصيانة في الحسبان: يؤثر نوع الفوهة والتآكل والحاجة إلى قطع غيار في القيمة الإجمالية للاستخدام.
اختيار المادة والهندسة المناسبتين لا يقل أهمية عن سعة الطابعة في مشروع FDM؛ ويمكنك استعراض الخيارات في صفحة مواد الطباعة لدينا. وإذا أردت إسناد تصنيع قطعتك إلى جهة خارجية، فتوضح صفحة خدمة الطباعة ثلاثية الأبعاد لدينا آلية العمل؛ ويمكنك الاطلاع على الأسعار عبر رابط أسعار الطباعة ثلاثية الأبعاد الاقتصادية، أو حساب السعر فورًا لملفك. كما يُعد دليل اتجاه الطباعة مرجعًا تكميليًا مفيدًا لفهم تأثير اتجاه الطباعة في المتانة والسطح.
باختصار، يشير خبر رأس Liber الساخن إلى تطور ملموس في الملحقات المخصصة لزيادة سعة البثق لمستخدمي U1. ورغم أن الزيادات المنشورة في التدفق لافتة، فإن التجربة في الظروف نفسها وحدها ستكشف الفرق في مدة طباعة قطعتك وجودتها.


 Türkçe
 English
 Русский
 فارسی
 Deutsch