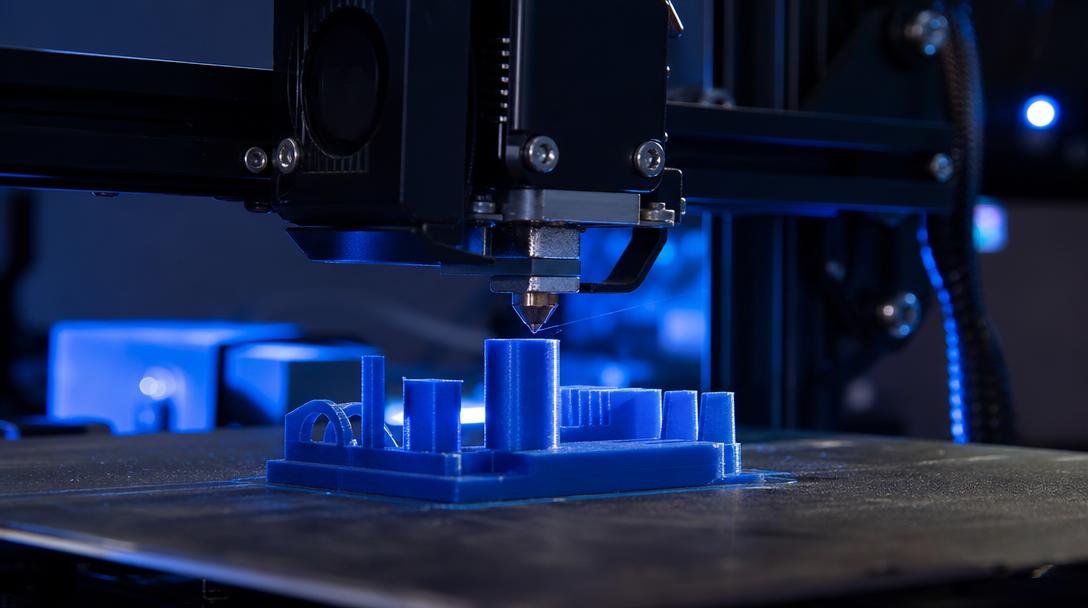
Хотэнд Phaetus Liber для Snapmaker U1: как высокая производительность влияет на время печати
Скорость FDM-печати зависит не только от возможностей перемещения принтера: её также ограничивает количество расплавленного филамента, которое можно подать через сопло за единицу времени. Высокопроизводительный хотэнд Phaetus Liber, разработанный для Snapmaker U1, — актуальный пример аксессуара, решающего эту задачу. В испытаниях производителя, приведённых в статье TCT Magazine от 25 сентября 2026 года, сообщается о повышении объёмного потока на 66% для PLA, на 87% для ABS и на 43% для PETG HF по сравнению с прежним хотэндом U1 из нержавеющей стали при одинаковых энергетических условиях. Не следует считать, что эти результаты означают такое же сокращение времени печати для любой модели.
Что меняет высокий объёмный поток?
Объёмный поток показывает, сколько пластика хотэнд может расплавить и подать к соплу за единицу времени. Даже если печатающая головка перемещается быстро, недостаточно быстрое плавление филамента может заставить слайсер ограничить скорость или привести к тому, что линии не будут сформированы с заданной шириной. Канал расплава Split-Flow в хотэнде Liber призван обеспечить более высокий поток за счёт увеличения контакта филамента с нагретой поверхностью.
Это преимущество может быть особенно заметно при печати больших сплошных областей, длинных периметров и непрерывных линий экструзии. Однако при печати мелких деталей, частой смене направления, коротких слоях или необходимости ждать охлаждения общее время определяют другие факторы. Следует учитывать геометрию модели, высоту слоя, профиль печати материала, охлаждение и ограничения по движению принтера. Данные производителя о потоке позволяют сравнить производительность, но не гарантируют определённое время печати конкретной детали.
Особенности хотэнда, разработанного для U1
Согласно информации производителя, Liber — это хотэнд, разработанный для использования с U1. В его конструкции предусмотрены канал расплава Split-Flow, сопло из закалённой стали с покрытием DLC и прецизионно обработанный цельный тепловой барьер. Закалённое сопло может быть предпочтительнее обычного латунного при использовании филаментов с абразивными добавками; тем не менее актуальную техническую документацию следует проверить на предмет совместимости и ограничений эксплуатации.
В сравнительных испытаниях Snapmaker и Phaetus процент прироста указан отдельно для PLA, ABS и PETG HF. Эти значения приведены только относительно хотэнда U1 из нержавеющей стали, использованного в испытаниях; их нельзя напрямую переносить на другие принтеры, сопла другого диаметра или все составы филамента. PETG HF обозначает определённый класс высокопроизводительных материалов и не означает, что все катушки PETG обеспечат такой же результат.
Как оценить реальную пользу для вашей детали?
Высокая производительность аксессуара не означает, что обновление необходимо каждому пользователю. Сначала проверьте, достигает ли ваш профиль печати текущего предела хотэнда. Если слайсер снижает скорость из-за ограничения потока, а вы печатаете детали с большими поверхностями или длинными линиями экструзии, увеличение производительности может быть полезным. Если вы чаще печатаете небольшие модели с множеством деталей, разница может оказаться незначительной.
- Сначала проверьте совместимость: изделие разработано для U1; не считайте его совместимым с другим принтером без проверки.
- Проведите испытание на реальной детали: сравните время, поверхность и соединение слоёв на одной и той же модели, из одного материала и с одинаковыми требованиями к качеству.
- Следите одновременно за потоком и качеством: при повышении скорости также проверяйте стабильность экструзии и сцепление слоёв.
- Учитывайте требования к обслуживанию: тип сопла, износ и необходимость запасных частей влияют на общую выгоду от использования.
Для FDM-проекта выбор подходящего материала и геометрии не менее важен, чем производительность принтера; варианты можно посмотреть на странице наших материалов для печати. Если вы хотите заказать изготовление детали у стороннего исполнителя, на странице услуги 3D-печати описан порядок работы; цены можно узнать по ссылке цены на недорогую 3D-печать, а мгновенный расчёт цены поможет рассчитать стоимость для вашего файла. В качестве дополнительного материала будет полезно и руководство по ориентации при печати — оно объясняет, как направление печати влияет на прочность и поверхность.
В итоге новость о хотэнде Liber рассказывает о конкретном аксессуаре, который увеличивает производительность экструзии для пользователей U1. Опубликованные показатели прироста потока впечатляют, однако определить разницу во времени печати и качестве именно вашей детали можно только испытанием в одинаковых условиях.


 Türkçe
 English
 العربية
 فارسی
 Deutsch