هاتاند Phaetus Liber برای Snapmaker U1: تأثیر دبی بالای مواد بر زمان چاپ
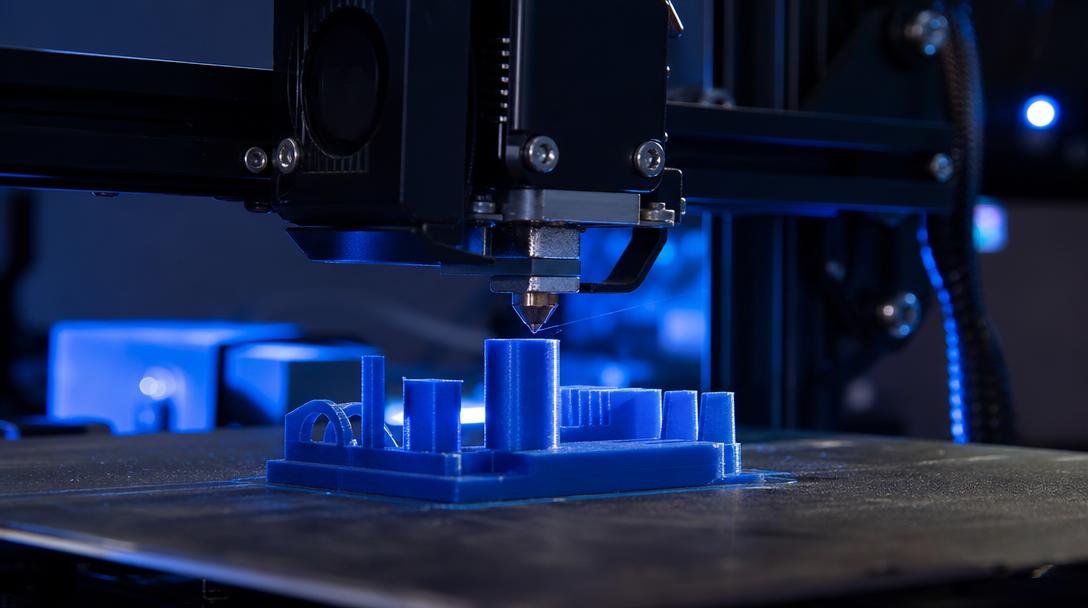
سرعت در چاپ FDM فقط به توانایی حرکتی چاپگر بستگی ندارد؛ مقدار فیلامنت ذوبشدهای که در واحد زمان از نازل عبور میکند نیز محدودیت ایجاد میکند. هاتاند پُردبی Phaetus Liber که برای Snapmaker U1 ساخته شده، نمونهای تازه از لوازمی است که این موضوع را هدف قرار میدهد. آزمونهای سازنده که در خبر ۲۵ سپتامبر ۲۰۲۶ مجله TCT گزارش شدهاند، در شرایط انرژی یکسان، در مقایسه با هاتاند فولاد زنگنزن قبلی U1، دبی حجمی را برای PLA به میزان ۶۶٪، برای ABS به میزان ۸۷٪ و برای PETG HF به میزان ۴۳٪ بیشتر اعلام میکنند. نباید این نتایج را به معنای کاهش زمان چاپ همه مدلها به همین نسبت دانست.
دبی حجمی بالا چه چیزی را تغییر میدهد؟
دبی حجمی، مقدار پلاستیکی را توصیف میکند که هاتاند میتواند در واحد زمان ذوب کند و به نازل برساند. حتی اگر هد چاپ سریع حرکت کند، چنانچه فیلامنت بهاندازه کافی سریع ذوب نشود، نرمافزار برش میتواند سرعت را محدود کند یا خطوط با عرض موردنظر شکل نگیرند. کانال ذوب Split-Flow در هاتاند Liber با افزایش تماس فیلامنت با سطح گرمشونده، دستیابی به دبی بالاتر را هدف قرار میدهد.
این مزیت ممکن است بهویژه برای سطوح بزرگ و توپر، دیوارههای پیرامونی بلند و مسیرهای اکستروژن پیوسته مهم باشد. بااینحال، در جزئیات کوچک، تغییر جهتهای مکرر، لایههای کوتاه یا چاپهایی که به زمان خنکشدن نیاز دارند، عوامل دیگری زمان کلی را تعیین میکنند. هندسه مدل، ارتفاع لایه، تنظیمات چاپ مواد، خنککاری و محدودیتهای حرکتی چاپگر را باید در کنار هم ارزیابی کرد. دادههای دبی سازنده برای مقایسه ظرفیت هستند و تضمین زمان چاپ یک قطعه مشخص نیستند.
اجزای برجسته هاتاند طراحیشده برای U1
طبق توضیحات سازنده، Liber مجموعهای از قطعات هاتاند است که برای استفاده با U1 طراحی شده است. ساختار آن شامل کانال ذوب Split-Flow، نازل فولادی سختکاریشده با پوشش DLC و مانع حرارتی یکپارچه با ماشینکاری دقیق است. نوک سختکاریشده ممکن است برای فیلامنتهای حاوی افزودنیهای ساینده، در مقایسه با نوک برنجی معمولی مناسبتر باشد؛ بااینحال، برای بررسی سازگاری و محدودیتهای استفاده باید مستندات فنی بهروز را بررسی کرد.
در آزمونهای مقایسهای Snapmaker و Phaetus، درصد افزایش برای PLA، ABS و PETG HF جداگانه اعلام شده است. این ارقام فقط در مقایسه با هاتاند فولاد زنگنزن U1 که در آزمون بررسی شدهاند معتبرند و نمیتوان آنها را مستقیماً به چاپگرهای دیگر، قطرهای متفاوت نازل یا همه فرمولهای فیلامنت تعمیم داد. PETG HF به دسته مشخصی از مواد پُردبی اشاره دارد و به این معنا نیست که همه قرقرههای PETG خروجی یکسانی خواهند داشت.
چطور فایده واقعی را برای قطعه خود ارزیابی کنید؟
پُردبی بودن یک وسیله جانبی به این معنا نیست که همه کاربران به ارتقای دستگاه نیاز دارند. ابتدا بررسی کنید که آیا تنظیمات چاپ شما به محدودیت هاتاند فعلی میرسند یا نه. اگر نرمافزار برش بهدلیل محدودیت دبی، سرعت را کاهش میدهد و کارهای شما شامل قطعاتی با سطوح گسترده یا مسیرهای اکستروژن طولانی است، افزایش ظرفیت میتواند مفید باشد. اگر بیشتر چاپهای شما مدلهای کوچک و پرجزئیات هستند، تفاوت ممکن است محدود بماند.
- ابتدا سازگاری را بررسی کنید: این محصول برای U1 ساخته شده است؛ فرض نکنید که برای چاپگر دیگری مناسب است.
- با قطعه واقعی آزمایش کنید: زمان، سطح و اتصال لایهها را با همان مدل، ماده و هدف کیفی مقایسه کنید.
- دبی و کیفیت را همزمان بسنجید: هنگام افزایش سرعت، یکنواختی اکستروژن و چسبندگی لایهها را نیز بررسی کنید.
- نیازهای نگهداری را در نظر بگیرید: نوع نازل، فرسایش و نیاز به قطعات یدکی بر ارزش کلی استفاده اثر میگذارند.
در پروژه FDM، انتخاب ماده و هندسه مناسب بهاندازه ظرفیت چاپگر اهمیت دارد؛ گزینهها را میتوانید در صفحه مواد چاپ ما بررسی کنید. اگر میخواهید ساخت قطعهتان را به مجموعهای بیرونی بسپارید، صفحه خدمات چاپ سهبعدی روند کار را توضیح میدهد؛ از پیوند قیمتهای چاپ سهبعدی ارزان به اطلاعات قیمت دسترسی پیدا کنید و برای فایل خود قیمت فوری را محاسبه کنید. برای درک تأثیر جهت چاپ بر استحکام و سطح قطعه، راهنمای جهت چاپ نیز مکمل مفیدی است.
در مجموع، خبر هاتاند Liber از پیشرفتی ملموس در زمینه لوازم جانبی برای افزایش ظرفیت اکستروژن کاربران U1 حکایت دارد. افزایش دبی اعلامشده چشمگیر است، اما فقط آزمایشی با شرایط یکسان میتواند تفاوت زمان و کیفیت را برای قطعه شما مشخص کند.


 Türkçe
 English
 العربية
 Русский
 Deutsch