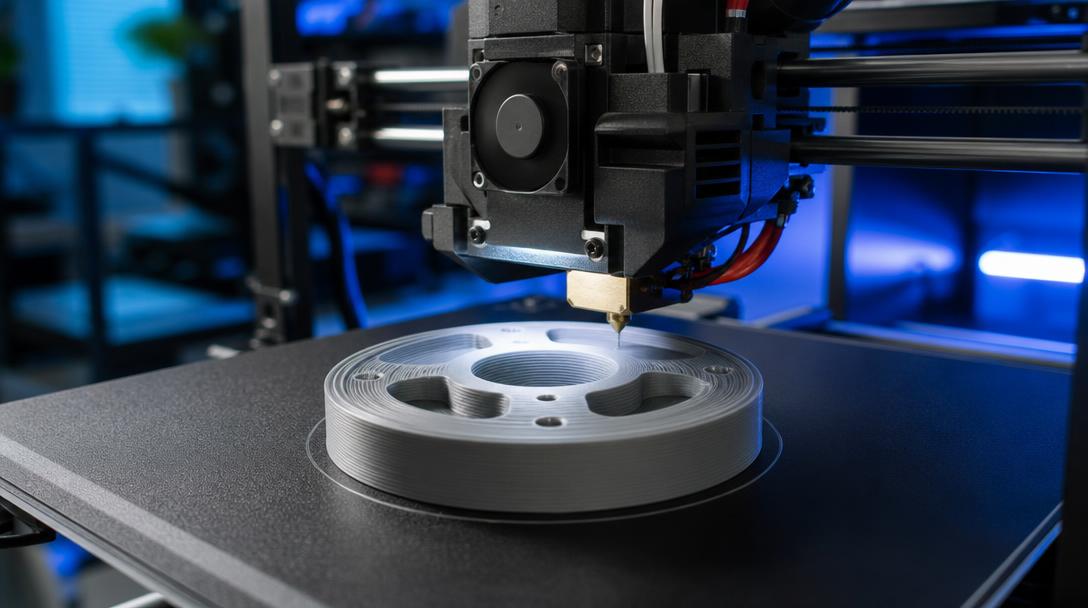
کاهش حجم G-code با Arc Welder: قوسهای روانتر و فایلهای کوچکتر
کاهش حجم G-code با Arc Welder، بهویژه در مدلهای کِروِی که با تعداد زیادی خط کوچک ساخته شدهاند، میتواند حجم فایل را کاهش دهد و حرکتهای چاپگر را روانتر کند. این افزونه با تبدیل فرمانهای خطی نزدیک به یکدیگر به فرمانهای قوسی G2 و G3، امکان تعریف همان هندسه را با دنبالهای کوتاهتر از فرمانها فراهم میکند.
Arc Welder چه کاربردی دارد؟
هنگام برش یک فایل STL، سطوح کِرو معمولاً با تعداد زیادی قطعهخط کوتاه نمایش داده میشوند. نرمافزار برش این قطعهها را بهصورت فرمانهای حرکتی جداگانه در G-code مینویسد. هرچه انحنای مدل بیشتر باشد، تعداد فرمانها افزایش مییابد؛ این موضوع میتواند باعث بزرگشدن غیرضروری فایل، پردازش فرمانهای بیشتر توسط برد کنترل و حرکت چاپگر با توقفوحرکتهای کوچک در برخی دستگاهها شود.
Arc Welder با تبدیل دنبالههای مناسب خطی به حرکتهای قوسی، این تکرارها را کاهش میدهد. نتیجه ممکن است در هر مدل یکسان نباشد؛ بااینحال، بهویژه در سوراخهای دایرهای، بدنههای استوانهای، گوشههای گرد و سطوح تزئینی کِرو میتوان تفاوت محسوسی مشاهده کرد.
چرا حجم فایل G-code کاهش مییابد؟
در G-code، یک خط مستقیم معمولاً با فرمان حرکتیای ذخیره میشود که مختصات ابتدا و انتهای آن را تعریف میکند. هنگامی که یک سطح کِرو به تعداد زیادی خط کوتاه تقسیم میشود، ممکن است به دهها یا صدها فرمان نیاز داشته باشد. Arc Welder فرمانهایی را که از نظر هندسی با یکدیگر سازگارند، در یک حرکت قوسی واحد ادغام میکند.
- فرمانهای کمتر: همان انحنا را میتوان با دنبالهای کوتاهتر از G-code بیان کرد.
- فایل کوچکتر: انتقال فایل به کارت و پردازش آن آسانتر میشود.
- حرکت روانتر: تغییر مداوم جهت چاپگر میان خطهای کوچک کاهش مییابد.
- قوسهای منظمتر: پیوستگی حرکت، بهویژه در خطوط پیرامونی دایرهای، میتواند بهتر شود.
پیش از استفاده از Arc Welder به چه نکاتی باید توجه کرد؟
این ابزار فایلهایی را که بد مدلسازی یا بهاشتباه برش داده شدهاند، اصلاح نمیکند. ابتدا باید سطوح مدل بسته باشند، وضوح خروجی STL بیش از حد پایین نباشد و تنظیمات نرمافزار برش بهدرستی کار کنند. در مدلی با وضوح بسیار پایین، ادغام قوسها ممکن است باعث ایجاد انحرافهای پیشبینینشده در انحناها شود.
همچنین نسخه فرمویر چاپگر باید از فرمانهای قوسی G2 و G3 پشتیبانی کند. در سیستمهای ناسازگار، پیش از بررسی نحوه تفسیر فرمانها، شروع مستقیم چاپ کار درستی نیست. انجام نخستین آزمایش با یک استوانه کوچک، حلقه یا مدل آزمایشی کِرو ایمنتر است.
روند استفاده عملی
- مدل را بهطور معمول در نرمافزار برش آماده و فایل G-code را ایجاد کنید.
- یک نسخه از فایل اصلی را نگه دارید.
- فرایند تبدیل را با Arc Welder اجرا کنید.
- حجم و ساختار فرمانهای فایل جدید را بررسی کنید.
- ابتدا با گرفتن یک چاپ آزمایشی کوچک، سطوح بیرونی، سوراخهای دایرهای و ابعاد را با یکدیگر مقایسه کنید.
در این مرحله، کاهش حجم فایل بهتنهایی تضمینکننده کیفیت نیست. دقت ابعادی در قوسها، رفتار حرکتی در گوشهها و پیوستگی سطح نیز باید بررسی شوند. برای قطعات فنی، پس از چاپ آزمایشی باید ابعاد سوراخها و اندازههای اتصال مهم را با کولیس کنترل کرد.
هنگام آمادهسازی مدل برای چاپ، تنظیم درست تنظیمات پایه نرمافزار برش مستقیماً بر نتیجه حاصل از Arc Welder تأثیر میگذارد. برای ارزیابی همزمان قابلیت تولید قطعه آمادهشده با FDM، میتوانید گزینههای خدمات چاپ سهبعدی را بررسی کنید و هزینه تولید فایل را نیز با ابزار محاسبه فوری قیمت ببینید.
با مدل درست، فرمویر سازگار و یک چاپ آزمایشی کنترلشده، Arc Welder میتواند بهعنوان ابزاری کاربردی، مدیریت فایل و جریان حرکت قطعات کِرو FDM را بهبود دهد.


 Türkçe
 English
 العربية
 Русский
 Deutsch