Arc Welder G-code Küçültme: Daha Pürüzsüz Kavisler ve Daha Küçük Dosyalar
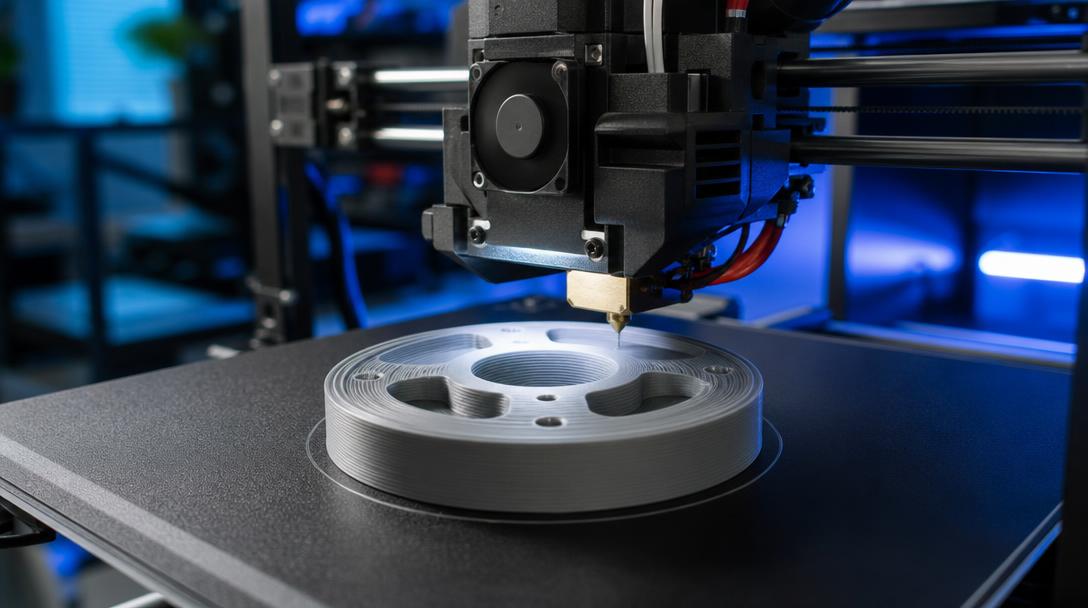
Arc Welder G-code küçültme, özellikle çok sayıda küçük çizgiyle oluşturulmuş kavisli modellerde dosya boyutunu azaltabilir ve yazıcının hareketlerini daha akıcı hâle getirebilir. Eklenti, birbirine yakın düz çizgi komutlarını G2 ve G3 yay komutlarına dönüştürerek aynı geometrinin daha kısa bir komut dizisiyle tanımlanmasını sağlar.
Arc Welder ne işe yarar?
Bir STL dosyası dilimlendiğinde kavisli yüzeyler çoğu zaman çok sayıda kısa doğru parçasıyla temsil edilir. Slicer bu parçaları G-code içine ayrı hareket komutları olarak yazar. Modelin eğriliği arttıkça komut sayısı büyür; bu da dosyanın gereksiz yere şişmesine, kontrol kartının daha fazla komut işlemesine ve bazı yazıcılarda hareketlerin küçük dur-kalklarla ilerlemesine yol açabilir.
Arc Welder, uygun çizgi dizilerini yay hareketlerine çevirerek bu tekrarları azaltır. Sonuç her modelde aynı olmayabilir; ancak özellikle dairesel delikler, silindirik gövdeler, yuvarlak köşeler ve kavisli dekoratif yüzeylerde anlamlı bir fark görülebilir.
G-code dosyası neden küçülür?
G-code içinde düz bir çizgi, genellikle başlangıç ve bitiş koordinatlarını tanımlayan bir hareket komutuyla saklanır. Kavisli bir yüzey ise çok sayıda kısa çizgiye bölündüğünde onlarca veya yüzlerce komut gerektirebilir. Arc Welder, geometrik olarak uyumlu komutları tek bir yay hareketinde birleştirir.
- Daha az komut: Aynı kavis daha kısa bir G-code dizisiyle ifade edilebilir.
- Daha küçük dosya: Dosyanın karta aktarılması ve işlenmesi kolaylaşabilir.
- Daha akıcı hareket: Yazıcının küçük çizgiler arasında sürekli yön değiştirmesi azalabilir.
- Daha düzenli kavisler: Özellikle dairesel konturlarda hareket sürekliliği iyileşebilir.
Arc Welder kullanmadan önce nelere bakılmalı?
Bu araç, kötü modellenmiş veya hatalı dilimlenmiş bir dosyayı düzeltmez. Öncelikle modelin yüzeyleri kapalı olmalı, STL dışa aktarma çözünürlüğü gereğinden düşük olmamalı ve slicer ayarları doğru çalışmalıdır. Çok düşük çözünürlüklü bir modelde yay birleştirme yapılması, kavislerde beklenmeyen sapmalara neden olabilir.
Ayrıca yazıcının firmware sürümü G2 ve G3 yay komutlarını desteklemelidir. Desteklenmeyen sistemlerde komutların nasıl yorumlanacağı kontrol edilmeden doğrudan baskıya geçmek doğru değildir. İlk denemeyi küçük bir silindir, halka veya kavisli test modeliyle yapmak daha güvenlidir.
Pratik kullanım akışı
- Modeli slicer içinde normal şekilde hazırlayın ve G-code dosyasını oluşturun.
- Orijinal dosyanın bir kopyasını saklayın.
- Arc Welder ile dönüştürme işlemini uygulayın.
- Yeni dosyanın boyutunu ve komut yapısını kontrol edin.
- Önce küçük bir test baskısı alarak dış yüzeyleri, dairesel delikleri ve ölçüleri karşılaştırın.
Bu aşamada dosya boyutunun küçülmesi tek başına kalite garantisi değildir. Kavislerde ölçü doğruluğu, köşelerde hareket davranışı ve yüzey sürekliliği de gözlemlenmelidir. Teknik parçalar için test baskısının ardından kritik delik ve geçme ölçülerini kumpasla kontrol etmek gerekir.
Modelinizi baskıya hazırlarken temel slicer ve dilimleyici ayarlarını doğru kurmanız, Arc Welder’dan alınacak sonucu doğrudan etkiler. Hazırlanan parçanın FDM ile üretilebilirliğini birlikte değerlendirmek için 3D baskı hizmeti seçeneklerine bakabilir, dosyanın üretim maliyetini de anında fiyat hesaplama aracıyla görebilirsiniz.
Doğru model, uyumlu firmware ve kontrollü bir test baskısıyla Arc Welder, özellikle kavisli FDM parçaların dosya yönetimini ve hareket akışını iyileştiren pratik bir yardımcı olabilir.


 English
 العربية
 Русский
 فارسی
 Deutsch