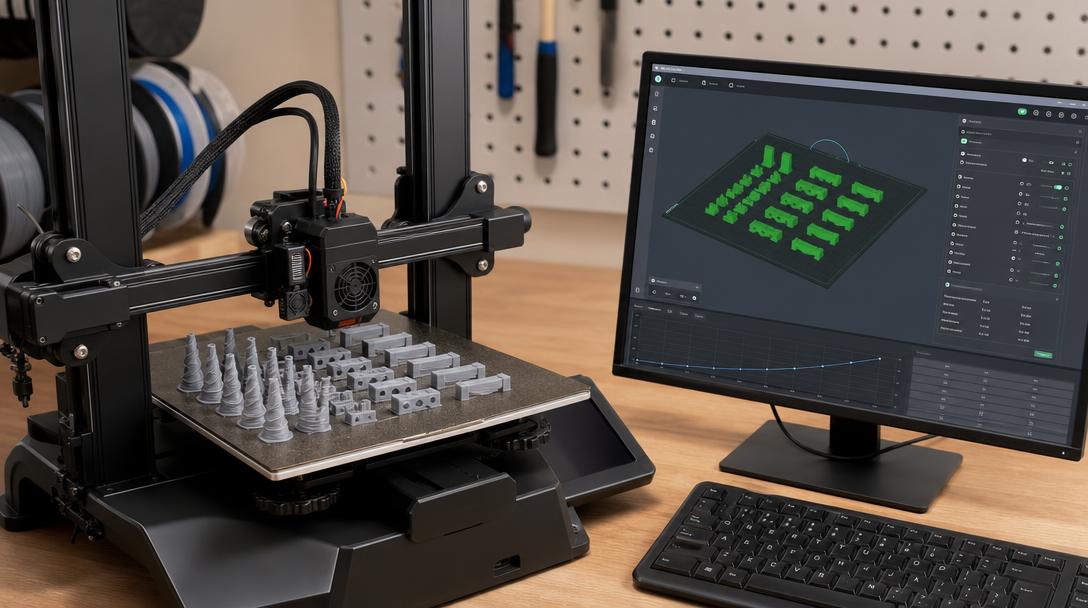
OrcaSlicer-Kalibrierungsregisterkarte: Wie führt man den Test für Durchflussrate und Druckvorschub durch?
OrcaSlicer-Kalibrierungsregisterkarte reduziert bei richtiger Nutzung den Aufwand, einzelne Testmodelle für Ihren Drucker zu suchen, und macht die Einstellungen für Durchflussrate und Druckvorschub systematischer. Kurz gesagt: Zuerst bringen Sie Ihr Filament bei einer grundlegenden Temperatur stabil zum Laufen, dann korrigieren Sie die Durchflussrate und zum Schluss stellen Sie den Druckvorschub ein, der das Verhalten an Ecken verbessert.
Diese Reihenfolge ist wichtig, denn ein Druckvorschubtest kann irreführend sein, wenn die Durchflussrate noch falsch ist. Besonders wenn Sie eine neue Spule öffnen, auf PETG einer anderen Marke wechseln oder sauberere Ecken und ausgewogenere Wandstärken wünschen, sparen die integrierten Tests in OrcaSlicer erheblich Zeit.
Warum zuerst die Durchflussrate und danach der Druckvorschub?
Die Durchflussrate beeinflusst die tatsächliche Materialmenge, die aus der Düse austritt. Bei zu viel Durchfluss wölben sich die Wände, obere Flächen werden uneben und die Maßhaltigkeit leidet. Bei zu wenig Durchfluss werden die Schichten schwächer und auf der Oberfläche entstehen sichtbare Lücken. Der Druckvorschub legt dagegen fest, wie früh der Drucker die Extrusion beim Beschleunigen und Abbremsen ausgleichen soll; dadurch werden insbesondere Materialüberschuss an Ecken und Ansammlungen rund um die Naht reduziert.
Deshalb sollte der Durchfluss nicht nur grob, sondern möglichst genau eingestellt werden, bevor Sie den nächsten Schritt machen. Wenn Sie das vor der Teilefertigung mit einem kleinen Test erledigen, werden später auch Zeit- und Materialschätzungen realistischer, wenn Sie einen sofortigen Preis für Online-3D-Druck abrufen.
Praktische Arbeitsreihenfolge in der Registerkarte OrcaSlicer Calibration
- 1. Filament vorbereiten: Wenn die Spule Feuchtigkeit aufgenommen hat, werden die Ergebnisse verfälscht. Trocknen Sie sie bei Bedarf zuerst.
- 2. Grundprofil auswählen: Düsendurchmesser, Schichthöhe und Filamenttyp müssen korrekt sein.
- 3. Temperatur stabilisieren: Wenn ein offensichtliches Temperaturproblem vorliegt, lösen Sie es zuerst mit einem Temperaturturm.
- 4. Flow-Test ausführen: Lesen Sie mit dem Durchflussratentest von OrcaSlicer das Verhalten von Oberfläche und Wänden aus.
- 5. Neuen Flow-Wert speichern: Nehmen Sie keine großen Sprünge auf einmal vor; eine kleine Korrektur ist sicherer.
- 6. Zum Pressure-Advance-Test wechseln: Achten Sie besonders auf Ecken, Linienübergänge und das Ausmaß von Materialüberschuss.
- 7. Ergebnis am realen Teil prüfen: Eine kleine Halterung, Box oder ein Clip-Teil ist die beste Kontrolle.
Worauf sollten Sie beim Test der Durchflussrate achten?
Beim Test der Durchflussrate ist nicht einfach das „am vollsten aussehende Teil“ das Ziel. Das richtige Ergebnis ist eine Oberfläche, die weder zu stark aufgequollen noch trocken wirkt. Wenn sich die Linien auf der oberen Fläche gegenseitig zusammendrücken, ist der Durchfluss in der Regel zu hoch. Bleiben feine Lücken zwischen den Linien, ist der Durchfluss zu niedrig. Aufquellende Kanten an den Außenwänden und weichere Schriftdetails sind ebenfalls Anzeichen für zu viel Durchfluss.
Hier geht es nicht um perfekte Kosmetik, sondern um eine ausgewogene Extrusion. Genau das ist auch in einem kommerziellen Ablauf für 3d baskı hizmeti entscheidend, denn Maßhaltigkeit, Oberfläche und Wiederholbarkeit müssen gleichzeitig erhalten bleiben.
Welche Anzeichen sind beim Druckvorschubtest wichtig?
Beim Druckvorschubtest liegt der eigentliche Fokus auf den Ecken. Ist der Wert zu niedrig, hinterlässt der Drucker beim Einfahren in die Ecke zu viel Material; beim Herausfahren kann zusätzlich eine kurze Verdickung sichtbar werden. Ist der Wert dagegen zu hoch, werden die Ecken schwächer, Linien können unterbrochen wirken oder die Kontinuität der Wand leidet. Der beste Wert liegt meist in der Mitte, wo die Ecken klar definiert, aber nicht künstlich wirken und die geraden Linien zugleich konsistent bleiben.
Für Nutzer, die besonders mit hohen Druckgeschwindigkeiten arbeiten, gewinnt diese Einstellung noch mehr an Bedeutung. Trotzdem ist es falsch, alle Probleme allein mit Pressure Advance lösen zu wollen, solange Durchfluss, Temperatur und Filamentfeuchte noch nicht sauber abgestimmt sind. Wenn Sie die Logik des Slicings grundsätzlicher überprüfen möchten, ist der Leitfaden Was ist ein Slicer (Dilimleyici)? Wofür wird er verwendet? eine gute Ergänzung.
Bei welchen Teilen machen diese Tests den größten Unterschied?
Die OrcaSlicer-Kalibrierungsschritte machen sich besonders bei kantigen Boxen, technischen Teilen mit Schraubsitz, maßhaltigen Deckeln und mechanischen Teilen bemerkbar, die ineinandergreifen müssen. Bei dekorativen Modellen können Fehler manchmal verborgen bleiben; bei funktionalen Teilen wirken sich jedoch schon kleine Abweichungen beim Durchfluss direkt auf Passspiel, Wandstärke und das Montagegefühl aus.
Kurz zusammengefasst: Wenn neues Filament ankommt, Sie das Profil wechseln oder Ecken und Maße schlechter werden, führen Sie zuerst den Test der Durchflussrate in OrcaSlicer und anschließend den Druckvorschubtest aus. Diese kurze Disziplin bedeutet weniger Probedrucke und verlässlichere Ergebnisse.


 Türkçe
 English
 العربية
 Русский
 فارسی