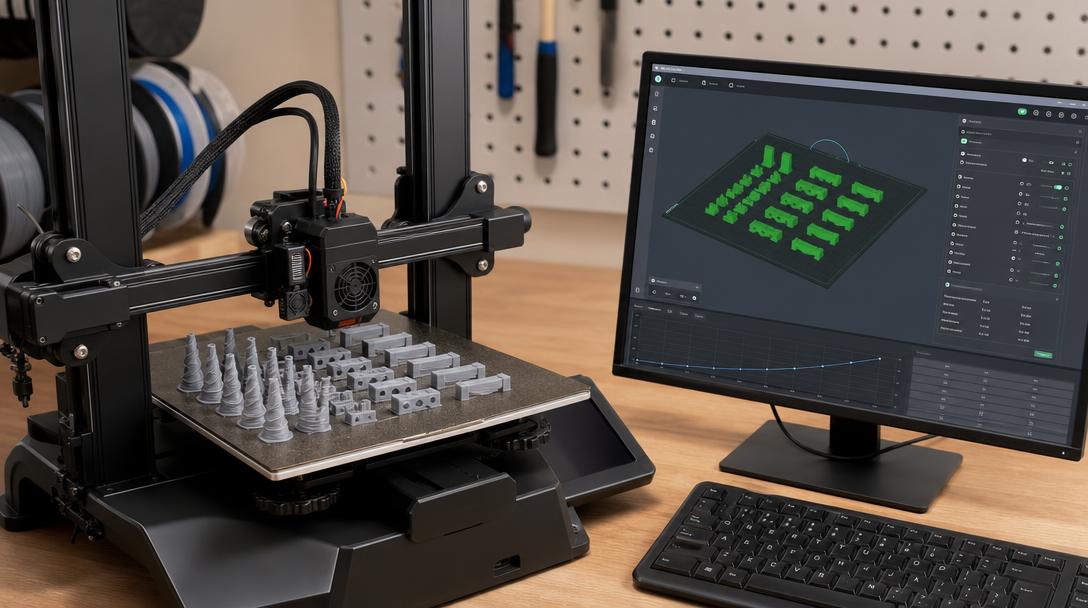
OrcaSlicer Kalibrasyon Sekmesi: Akış Oranı ve Basınç İlerlemesi Testi Nasıl Yapılır?
OrcaSlicer kalibrasyon sekmesi, doğru kullanıldığında yazıcınız için tek tek test modeli arama derdini azaltır ve akış oranı ile basınç ilerlemesi ayarlarını daha sistemli hale getirir. Kısacası önce filamentinizi temel sıcaklıkta stabil çalıştırır, sonra akış oranını düzeltir, en son da köşe davranışını iyileştiren basınç ilerlemesini ayarlarsınız.
Bu sıra önemlidir; çünkü akış oranı yanlışken yapılan basınç ilerlemesi testi sizi yanıltabilir. Özellikle yeni bir makara açtığınızda, farklı marka PETG’ye geçtiğinizde veya daha temiz köşeler ve daha dengeli duvar kalınlığı istediğinizde OrcaSlicer içindeki hazır testler ciddi zaman kazandırır.
Neden önce akış oranı, sonra basınç ilerlemesi?
Akış oranı, nozülden çıkan gerçek malzeme miktarını etkiler. Fazla akış varsa duvarlar şişer, üst yüzeyler kabarır ve ölçü kaçar. Az akış varsa katmanlar zayıflar, yüzeyde boşluklar görünür. Basınç ilerlemesi ise yazıcının hızlanma ve yavaşlama anlarında ekstrüzyonu ne kadar erken telafi edeceğini belirler; bu da özellikle köşelerdeki taşmayı ve seam çevresindeki birikmeyi azaltır.
Bu yüzden önce akışı kabaca değil, mümkün olduğunca doğru noktaya getirmek gerekir. Parça üretmeden önce küçük bir testle bunu yapmak, daha sonra online 3d baskı için anında fiyat alırken süre ve malzeme tahmininin de daha gerçekçi olmasına yardım eder.
OrcaSlicer Calibration sekmesinde pratik çalışma sırası
- 1. Filamenti hazırlayın: Makara nem çekmişse sonuçlar bozulur. Gerekirse önce kurutun.
- 2. Temel profil seçin: Nozul çapı, katman yüksekliği ve filament tipi doğru olmalı.
- 3. Sıcaklığı sabitleyin: Bariz sıcaklık problemi varsa önce sıcaklık kulesiyle onu çözün.
- 4. Flow testini çalıştırın: OrcaSlicer’ın akış oranı testiyle yüzey ve duvar davranışını okuyun.
- 5. Yeni flow değerini kaydedin: Bir anda büyük sıçrama yapmayın; küçük düzeltme daha güvenlidir.
- 6. Pressure advance testine geçin: Özellikle köşeler, çizgi birleşimleri ve taşma miktarına bakın.
- 7. Sonucu gerçek parçada doğrulayın: Küçük bir aparat, kutu veya klips parçası en iyi kontroldür.
Akış oranı testinde neye bakmalısınız?
Akış oranı testinde tek hedef “en dolu görünen parça” değildir. Doğru sonuç; ne fazla şişkin, ne de kuru görünen yüzeydir. Üst yüzeyde çizgiler birbirini eziyorsa genelde akış fazladır. Çizgiler arasında ince boşluklar kalıyorsa akış düşüktür. Dış duvarlarda kenar kabarması ve yazı detaylarında yumuşama da fazla akış işaretidir.
Burada amaç mükemmel kozmetik değil, dengeli ekstrüzyondur. Ticari bir 3d baskı hizmeti akışında da önemli olan budur; çünkü ölçü, yüzey ve tekrar edilebilirlik aynı anda korunmalıdır.
Basınç ilerlemesi testinde hangi işaretler önemlidir?
Basınç ilerlemesi testinde asıl odak köşelerdir. Değer düşükse yazıcı köşeye girerken fazla malzeme bırakır; çıkışta da kısa bir şişkinlik görülebilir. Değer fazla yüksekse bu kez köşeler zayıflar, çizgiler kopuklaşabilir veya duvar sürekliliği bozulabilir. En iyi değer genelde köşelerin belirgin ama yapay görünmediği, düz çizgilerin de tutarlı kaldığı orta noktadır.
Özellikle hızlı baskıda çalışan kullanıcılar için bu ayar daha da önem kazanır. Yine de akış, sıcaklık ve filament nemi oturmadan sadece pressure advance ile tüm sorunları çözmeye çalışmak hatalıdır. Eğer dilimleme mantığını daha temelden gözden geçirmek istiyorsanız Slicer (Dilimleyici) Nedir? Ne İşe Yarar? rehberi iyi bir tamamlayıcıdır.
Bu testler hangi parçalarda en çok fark yaratır?
OrcaSlicer kalibrasyon adımları en çok köşeli kutularda, vida yuvası olan teknik parçalarda, ölçü isteyen kapaklarda ve birbiriyle geçen mekanik parçalarda fark yaratır. Dekoratif modellerde hata bazen gizlenebilir; ama fonksiyonel parçalarda küçük akış sapmaları bile geçme boşluğunu, duvar kalınlığını ve montaj hissini doğrudan etkiler.
Özetle: yeni filament geldiğinde, profil değiştirdiğinizde veya köşeler ile ölçüler bozulmaya başladığında önce OrcaSlicer içindeki akış oranı testini, ardından basınç ilerlemesi testini çalıştırın. Bu kısa disiplin, daha az deneme baskısı ve daha güvenilir sonuç demektir.


 English
 العربية
 Русский
 فارسی
 Deutsch