Сколько стенок нужно в 3D-печати? Практическое руководство по прочности
В 3D-печати количество стенок напрямую влияет на толщину внешней оболочки детали и прочность многих функциональных изделий. Для обычных задач хорошей отправной точкой служат две или три стенки; для деталей, несущих нагрузку или испытывающих усилие в области винтового крепления, в зависимости от конструкции может потребоваться больше стенок. Просто увеличить процент заполнения — не всегда самое эффективное решение.
На что влияет количество стенок?
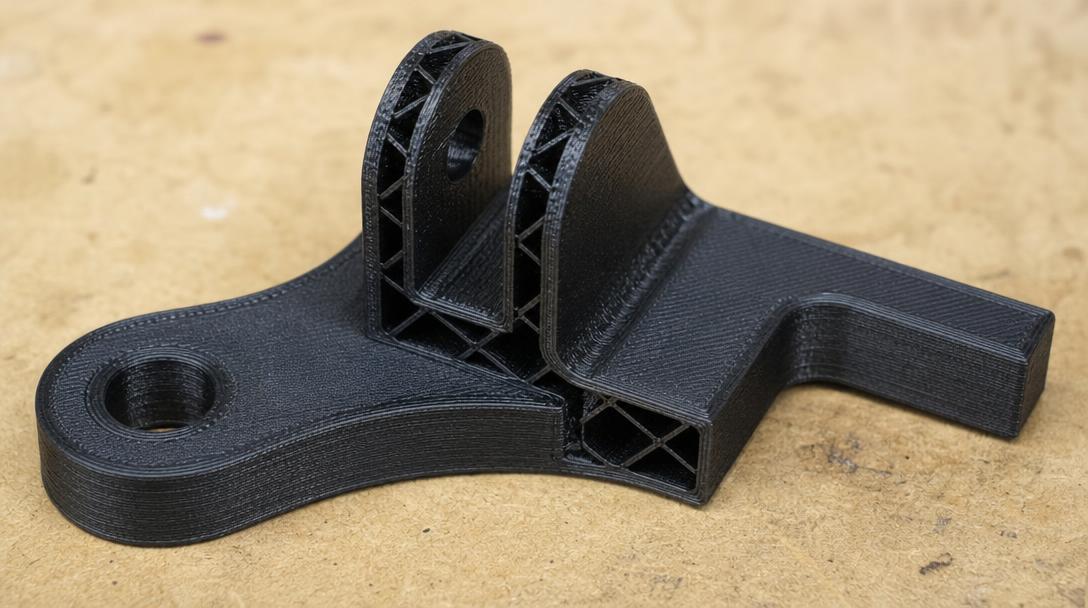
Параметр с названием «стенки», «периметры» или «perimeter» в слайсере задаёт количество линий, формирующих внешний контур детали. Вместе с шириной сопла это число определяет примерную толщину внешней оболочки. Например, при ширине линии около 0,4 mm три стенки могут сформировать оболочку шириной примерно 1,2 mm; фактический результат зависит от используемого профиля и геометрии.
Стенки особенно важны для тонких сечений, клипс, соединительных элементов и отверстий под винты. Если нагрузка передаётся через внешнюю поверхность детали, более толстая оболочка может быть полезна. Однако на результат также влияют форма модели, ориентация при печати, материал и сцепление между слоями; одно лишь количество стенок не гарантирует прочность.
Две, три или четыре стенки: что выбрать?
- Две стенки: Подходящая отправная точка для визуальных прототипов и простых деталей, испытывающих небольшую нагрузку, если важно ограничить расход материала и время печати.
- Три стенки: Сбалансированный выбор для корпусов общего назначения, приспособлений и деталей при умеренной эксплуатации.
- Четыре стенки или больше: Можно попробовать для зон вокруг винтов, тонких выступов и участков, регулярно испытывающих нагрузку. Проверьте на образце, действительно ли увеличение числа стенок улучшает конструкцию.
Это не универсальные настройки. Если деталь тонкая, места для внутреннего заполнения может стать меньше; в толстых сечениях увеличение толщины внешней оболочки может быть целесообразнее, чем повышение процента заполнения. При выборе настройки учитывайте вместе с ней и руководство по проценту заполнения и внутренней структуре детали.
Для прочности важнее стенки или заполнение?
Заполнение поддерживает внутреннюю часть детали, а стенки образуют внешнюю оболочку. Поэтому нужно учитывать поверхность, на которую приходится нагрузка, и сечение детали. Если широкая тонкая пластина изгибается, на первый план могут выйти ориентация при печати и структура стенок. Если необходимо поддержать внутреннюю часть объёмной детали, важны также рисунок и процент заполнения. Увеличение обоих параметров может сделать деталь тяжелее, продлить печать и повысить стоимость.
Для детали, несущей нагрузку, сначала определите направление использования и место приложения усилия. Затем напечатайте небольшой образец в той же ориентации и проверьте, нет ли трещин, расслоения или чрезмерного изгиба. Подробнее о том, как ориентация при печати влияет на прочность, читайте в руководстве по ориентации печати.
Как подобрать подходящие настройки?
- Определите, на какие поверхности детали будет приходиться нагрузка и какие участки остаются тонкими.
- Для обычного использования начните с трёх стенок; для критически важных зон сравните образец с четырьмя стенками.
- Печатайте образцы из одного материала, в одной ориентации и с одинаковыми основными настройками, меняя только количество стенок.
- Проверьте результат в условиях, близких к реальной эксплуатационной нагрузке. Для деталей, критичных с точки зрения безопасности, испытание образца не заменяет надлежащую проверку конструкции или инженерную валидацию.
Если у вас уже есть готовая модель, перед производством можно обсудить геометрию и назначение детали, чтобы подобрать подходящее решение в рамках услуги 3D-печати. Оптимальное количество стенок — то, которое подтверждено испытаниями с учётом нагрузки на деталь и её конструкции.

 Türkçe
 English
 العربية
 فارسی
 Deutsch