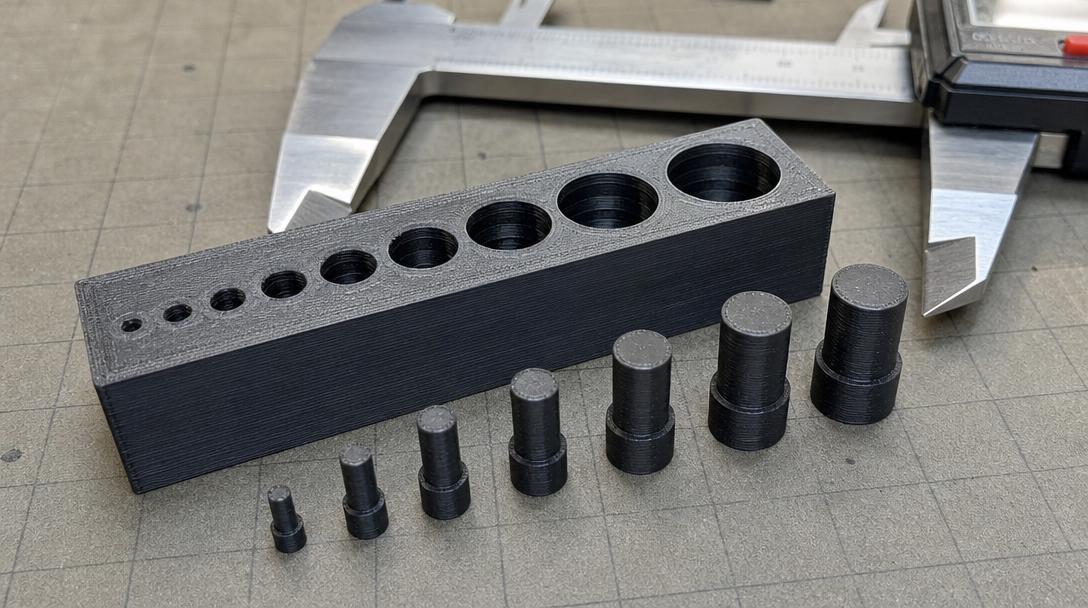
Как измерить зазор посадки с помощью тестового кубика для FDM-допусков?
Тестовый кубик для FDM-допусков помогает измерить зазор посадки и определить, насколько плотно, свободно или с люфтом будут соединяться две детали. Самый надежный способ узнать реальные допуски вашего принтера — напечатать небольшую тестовую деталь с несколькими значениями зазора и проверить сопряжения.
Почему допуск не бывает одним фиксированным значением?
Размер детали на CAD-модели и размер напечатанной детали могут различаться в зависимости от материала, ориентации при печати, настроек слоев и калибровки принтера. Кроме того, горизонтальные отверстия часто получаются уже, чем задано в модели, тогда как внешние размеры могут отклоняться в другую сторону. Поэтому зазор посадки, подходящий для одного принтера, не обязательно даст надежный результат на другом.
Сначала определите тип посадки: для деталей, которые не нужно разбирать, подойдет плотная посадка; для крышек, которые устанавливают и снимают вручную, — скользящая; для подвижных деталей, которым нужен зазор, — более свободная. Результат будет показательнее, если проводить тест с тем же материалом и похожей ориентацией при печати, что и для основной детали. Также учитывайте назначение детали и усилие, которое потребуется при сборке.
Как подготовить тестовую деталь?
- Спроектируйте простое сопряжение. Возьмите небольшую модель с отверстиями или пазами разного диаметра в основании и соответствующими им штифтами. Номинальный зазор для каждого сопряжения должен отличаться и легко распознаваться.
- Выберите ряд зазоров. Например, начните с 0,10 mm и постепенно увеличивайте значения небольшими шагами. Эти значения предназначены только для тестирования и не гарантируют одинаковый результат для всех принтеров и материалов.
- Зафиксируйте условия печати. Напечатайте деталь, не меняя высоту слоя, количество стенок, настройку потока и ориентацию при печати. Если одновременно менять несколько параметров, будет непонятно, какой из них повлиял на результат.
- Проверьте детали без лишнего усилия. Вставляйте штифты в пазы, не проталкивая их силой. Отметьте, какое сопряжение совсем не входит, какое требует заметного усилия и какое двигается легко.
Как правильно оценить результат
Выберите минимальный зазор, который обеспечивает нужный тип посадки, но также оцените деталь в реальных условиях использования. Для часто открываемой и закрываемой крышки может быть важна легкость установки. А слишком большой зазор в несущем соединении способен вызвать люфт. Полезно проверить размеры штангенциркулем, но помните: при измерении небольших и гибких деталей усилие может повлиять на результат.
Если тестовые штифты постоянно входят слишком туго или слишком свободно, сначала проверьте настройки потока и калибровку размеров, а не меняйте допуск модели. Индивидуальная компенсация для каждой модели может скрыть проблему в базовых настройках принтера. При проектировании детали с точными размерами также пригодятся принципы технологичности из руководства по проектированию для 3D-печати.
От теста к готовой детали
Запишите результат теста: материал, ориентацию при печати, высоту слоя, выбранный зазор и ощущения при соединении деталей. Для похожих деталей, которые будут печататься с теми же настройками, эта запись станет отправной точкой. При использовании нового материала или другой ориентации разумно провести небольшую проверку еще раз.
Применяя результат теста, учитывайте также размер детали, ориентацию при печати и способ сборки. Один небольшой тестовый кубик не всегда точно показывает, как поведут себя все участки длинной или сложной модели; критически важные соединения может потребоваться проверять отдельно.
Чтобы узнать стоимость изготовления детали с заданными размерами, воспользуйтесь инструментом расчета стоимости 3D-печати, а основные принципы проектирования посадок изучите в руководстве по допускам для соединяемых деталей. Небольшой тест снижает вероятность повторной печати всей детали и помогает принимать более предсказуемые проектные решения.


 Türkçe
 English
 العربية
 فارسی
 Deutsch