Liber High Flow Hotend ji bo Snapmaker U1: Herikîna Bilind Çi Dide?
Di çapkirina FDM de, tevgera bilez a serê çapkirinê bi tena serê xwe leza hilberînê ya bilind peyda nake; filament jî divê bi lez têra xwe were şilkirin. Liber High Flow Hotend, ku ji bo Snapmaker U1 hate ragihandin, tam li ser vê sînorê disekine. Berhemê ku Snapmaker û Phaetus di 15ê Cotmeha 2026an de ragihandin, bi destûrê xwe dispêre teknolojiya FlowCore ya E3D. Di ceribandinên hilberîner de ji bo filamentên cuda zêdebûna herikînê tê ragihandin; lê encamên eşkerekirî ne li ser piştrastkirina serbixwe, lê li ser berawirdkirina xwe ya Snapmakerê ne.
Guhertina hotendê kîjan tengaviyê çareser dike?
Leza çapkirina çapereke FDM bi gelek faktorên cuda ve girêdayî ye: pergala tevgerê, sarbûn, geometrîya tebeqan û şiyana ekstruderê ya şilkirin û veguhastina materyalê. Bi taybetî di qadên dagirtinê yên fireh û xetên dirêj ên derdorê de, şiyana şilkirina filamentê ku ber bi nozulê ve tê dikare bibe sînor. Sêwiranên hotendê yên xwedî herikîna bilindtir bi mebesta zêdekirina vê şiyanê ne, da ku fermanên tevgera bilez zêdetir di dema rastîn a çapkirinê de bibandor bin.
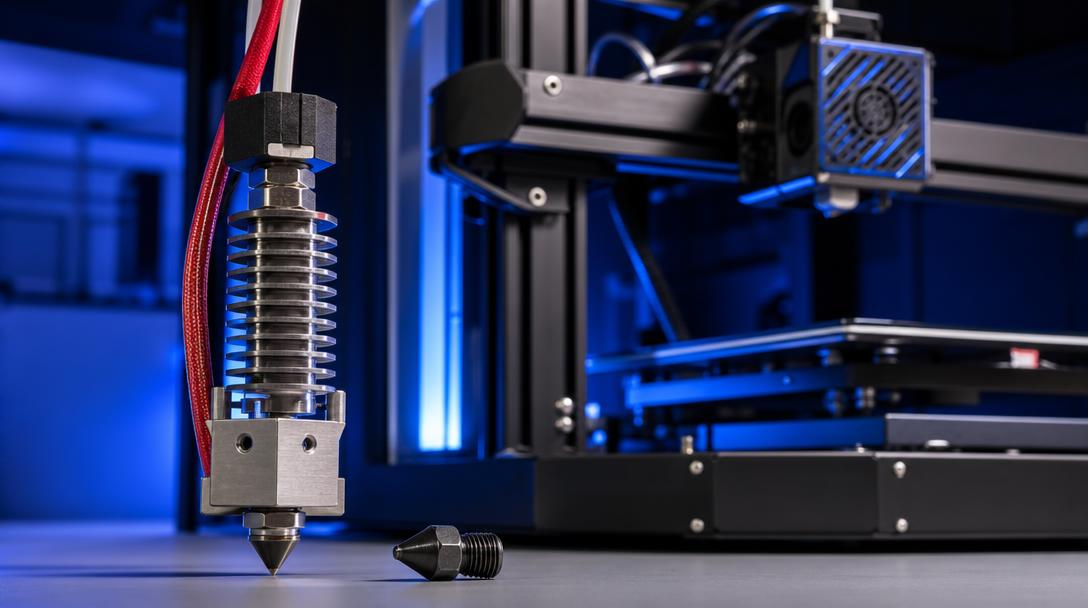
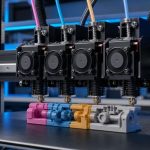
Li Liberê wekî sazkirineke serê germ a taybet ji bo Snapmaker U1 tê pêşkêşkirin. Di sêwirana wê de kanala herikînê ya dabeşkirî, nozuleke pola hişkkirî ya bi qapaxê ji bo berxwedana li hemberî xurandinê û astengke germê ya bi hûrgilî hatiye çêkirin hene. Rêya helîna pir-kanalî armanc dike ku veguheztina germê bi filamentê re zêde bike. Ev nayê wê wateyê ku di her çapkirinê de bixweber heman zêdebûna lezê çêbibe: modelên bi dîwarên zirav, hûrgiliyên biçûk an çapkirinên ku gelek sarbûnê dixwazin dikarin bi sînorên din re rû bi rû bimînin.
Ceribandinên hilberîner çi dibêjin û çi îsbat nakin?
Snapmaker dibêje ku berawirdkirin di şertên bikaranîna enerjiyê yên hevaheng de, bi hotendê U1 ê ji pola zengarnegir yê xwe re hatiye kirin. Pargîdanî ragihîne ku bi Liberê re zêdebûna herikîna volumetrîk ji bo PLA %66, ji bo ABS %87 û ji bo PETG HF %43 hatiye pîvandin. Ev nirx ji ceribandina hilberîner in; divê wekî encamên ceribandina serbixwe neyên xwendin. Ji ber ku di ragihandinê de hemû hûrgiliyên mîhengên ceribandinê nehatine parvekirin, rast nîne ku ev encam rasterast ji bo profîlên çapere an filamentên din jî giştî bên hesibandin.
Cudahî di dema rastîn a çapkirinê de girêdayî şeklê modelê û mîhengên slicerê ye. Mînakî, deverên fireh û tijî dikarin ji herikîna bilindtir sûd werbigirin, lê tevgerên kurt an gelek hûrgiliyên biçûk dikarin ji ber sedemên din dema giştî diyar bikin. Herwiha, dema leza çapkirinê zêde dibe divê girêdana tebeqan, kalîteya rûkalê û lihevhatina pîvanan bên kontrolkirin. Bikarhênerên ku nûvekirinê dinirxînin divê bi heman model û heman cureyê filamentê ceribandina berî û piştî wê berawird bikin; tenê li nirxa leza herî zêde ya di nermalavê de nenêrin.
Cihê wê di ekosîstema U1 de
Çar serên çapkirinê yên serbixwe yên U1 di çapkirina pirreng de armanc dikin ku di dema guherîna rengê de çop û bendewarî kêm bikin; Liber li ser tengaviyeke din, ango şiyana helînê, dixebite. Ev her du taybetmendî li şûna hev nagirin: kêmbûna demê di karê pirreng de û şiyana herikîna domdar a materyalekê mijarên cuda ne. Sêwirana Liberê dikare wekî mînaka ekosîstema alavên zêde were dîtin ku armanc dike performansa çapereya heyî baştir bike.
- Bikaranîna herî bi wate: ceribandina sînorê şiyana herikînê di modelên ku dagirtina wan bi qasî bilind e û xetên derdorê yên wan dirêj in.
- Nêzîkatiya hişyar: texmîn nekirin ku sedîyên hilberîner bi heman awayî ji bo her materyal û geometrîya çapkirinê derbas dibin.
- Piştrastkirin: bi heman model, filament û armanca kalîteyê dema çapkirinê û encama rûkalê bi hev re berawird bikin.
Ev nûçe nîşan dide ku di çapkirina FDM ya sermaseyê de lez tenê tevgera mekanîkî nîne; hotend û herikîna materyalê jî performansa pergalê diyar dikin. Hûn dikarin vebijarkên materyalê ji bo parçeya xwe li rûpela çapkirinê bi materyalên endezyariyê lêkolîn bikin û derbarê karûbarê çapkirina 3D de ji bo parçeyeke guncaw agahî bistînin. Ji bo dîtina lêçûna texmînî ya modela xwe, amûra hesabkirina bihaya çapkirina 3D bi kar bînin; herwiha dikarin rêbera lêçûna çapkirina 3D bixwînin da ku bizanin lêçûna çapkirinê çawa tê nirxandin.

 Türkçe
 English
 العربية
 Русский
 فارسی
 Deutsch