هاتاند جریانبالای Liber برای Snapmaker U1: جریان بالاتر چه مزیتی دارد؟
در چاپ FDM، حرکت سریع هد چاپ بهتنهایی سرعت تولید بالایی ایجاد نمیکند؛ فیلامنت نیز باید بهاندازهٔ کافی سریع ذوب شود. هاتاند جریانبالای Liber که برای Snapmaker U1 معرفی شده، دقیقاً بر همین محدودیت تمرکز دارد. این محصول که Snapmaker و Phaetus در ۱۵ اکتبر ۲۰۲۶ از آن رونمایی کردند، با مجوز بر پایهٔ فناوری FlowCore شرکت E3D ساخته شده است. سازنده افزایش جریان را برای فیلامنتهای مختلف گزارش کرده است؛ اما نتایج اعلامشده بر مقایسهٔ خود Snapmaker متکیاند و بهطور مستقل تأیید نشدهاند.
تغییر هاتاند کدام گلوگاه را هدف میگیرد؟
سرعت چاپگر FDM به چندین عامل بستگی دارد؛ از جمله سامانهٔ حرکتی، خنککاری، هندسهٔ لایهها و توان اکسترودر برای ذوب و انتقال مواد. بهویژه در نواحی پرشدهٔ وسیع و خطوط محیطی بلند، ظرفیت ذوب فیلامنتی که به نازل میرسد ممکن است به محدودیت تبدیل شود. طراحیهای هاتاند با جریان بالاتر میکوشند با افزایش این ظرفیت، اثر فرمانهای حرکتی سریع را بر زمان واقعی چاپ بیشتر کنند.
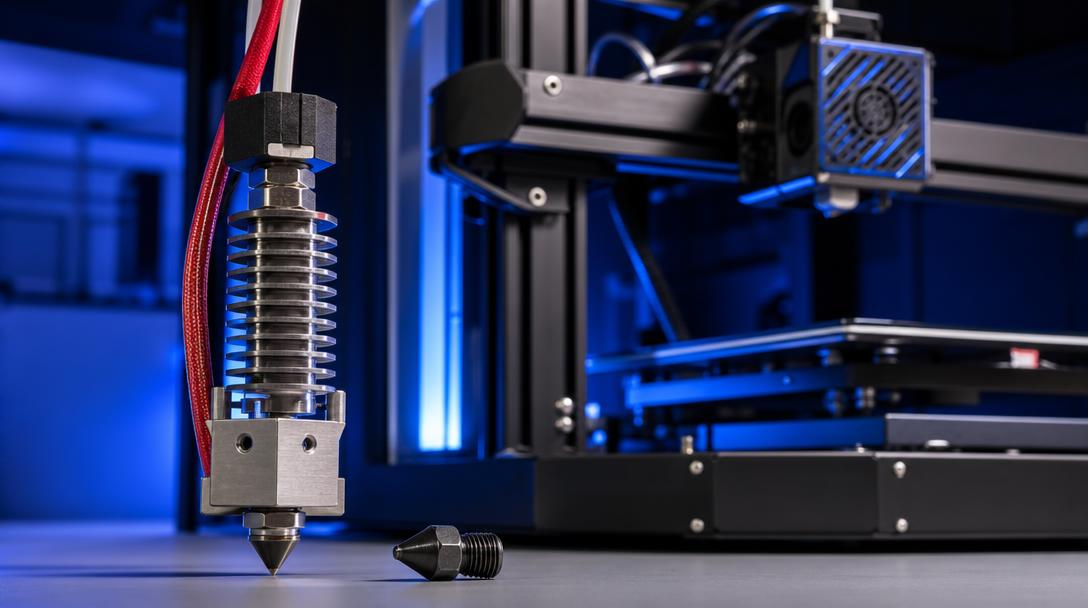
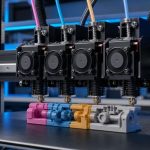
Liber بهعنوان مجموعهٔ نازل داغ ویژهٔ Snapmaker U1 عرضه میشود. طراحی آن شامل کانال جریانِ دوشاخه، نازل فولادی سختکاریشده با پوشش مقاوم در برابر سایش و مانع حرارتیِ ماشینکاریشده با دقت است. مسیر مذابِ چندکاناله با هدف افزایش انتقال گرما به فیلامنت طراحی شده است. این به معنای آن نیست که در هر چاپ بهطور خودکار همان افزایش سرعت حاصل میشود: مدلهای دیوارهنازک، جزئیات کوچک یا چاپهایی که به خنککاری زیادی نیاز دارند ممکن است با محدودیتهای دیگری روبهرو شوند.
آزمونهای سازنده چه میگویند و چه چیزی را ثابت نمیکنند؟
Snapmaker میگوید مقایسه را با شرایط مصرف انرژیِ یکسان و با هاتاند فولادی ضدزنگ خود برای U1 انجام داده است. این شرکت گزارش میدهد که با Liber، جریان حجمی در PLA به میزان ۶۶ درصد، در ABS به میزان ۸۷ درصد و در PETG HF به میزان ۴۳ درصد افزایش یافته است. این ارقام مربوط به آزمون سازندهاند و نباید آنها را نتیجهٔ آزمون مستقل دانست. از آنجا که در اطلاعیه همهٔ جزئیات تنظیمات آزمون نیز منتشر نشده است، تعمیم مستقیم نتایج به چاپگرها یا پروفایلهای فیلامنت دیگر درست نیست.
تفاوت زمان واقعی چاپ به شکل مدل و تنظیمات برشگر بستگی دارد. برای نمونه، نواحی وسیع و پُر ممکن است از جریان بالاتر بهره ببرند؛ درحالیکه حرکتهای کوتاه یا تعداد زیاد جزئیات کوچک میتوانند زمان کل را به دلایل دیگری تعیین کنند. همچنین هنگام افزایش سرعت باید چسبندگی لایهها، کیفیت سطح و دقت ابعادی بررسی شوند. کاربرانی که ارتقا را ارزیابی میکنند باید با استفاده از یک مدل و یک نوع فیلامنت، آزمون پیش و پس از ارتقا را مقایسه کنند و تنها به مقدار بیشینهٔ سرعت در نرمافزار بسنده نکنند.
جایگاه آن در مجموعهٔ U1
چهار هد چاپ مستقل U1 با تمرکز بر کاهش ضایعات و زمان انتظار هنگام تعویض رنگ در چاپ چندرنگ کار میکنند؛ درحالیکه Liber گلوگاه دیگری، یعنی ظرفیت مذاب، را هدف میگیرد. این دو قابلیت جایگزین یکدیگر نیستند: صرفهجویی زمانی در جریانکار چاپ چندرنگ با ظرفیت جریان پیوستهٔ یک ماده تفاوت دارد. طراحی Liber را میتوان نمونهای از مجموعهٔ لوازم جانبی دانست که هدف آن بهبود عملکرد چاپگر موجود است.
- کاربرد مناسبتر: آزمودن محدودیت ظرفیت جریان در مدلهایی با نواحی پُرِ حجیم و خطوط محیطی بلند.
- رویکرد محتاطانهتر: فرض نکنید درصدهای اعلامشده از سوی سازنده برای همهٔ مواد و هندسههای چاپ به یک شکل صدق میکنند.
- راستیآزمایی: زمان چاپ و نتیجهٔ سطح را با استفاده از یک مدل، یک فیلامنت و یک هدف کیفی، همزمان مقایسه کنید.
این خبر نشان میدهد که در چاپ رومیزی FDM، سرعت فقط به حرکت مکانیکی محدود نمیشود؛ هاتاند و جریان مواد نیز عملکرد سامانه را تعیین میکنند. میتوانید گزینههای مواد را برای قطعهٔ خود در صفحهٔ چاپ با مواد مهندسی بررسی کنید و دربارهٔ خدمات چاپ سهبعدی برای قطعهٔ مناسب اطلاعات بگیرید. برای مشاهدهٔ هزینهٔ برآوردی مدل خود از ابزار محاسبهٔ قیمت چاپ سهبعدی استفاده کنید؛ همچنین میتوانید راهنمای هزینهٔ چاپ سهبعدی را دربارهٔ نحوهٔ محاسبهٔ هزینهٔ چاپ بخوانید.

 Türkçe
 English
 العربية
 Русский
 Deutsch