رأس Liber High Flow الساخن لـ Snapmaker U1: ما فائدة التدفق العالي؟
لا تكفي حركة رأس الطباعة بسرعة وحدها لتحقيق سرعة إنتاج عالية في طباعة FDM؛ إذ يجب أيضًا صهر الخيط بسرعة كافية. ويركّز رأس Liber High Flow الساخن، الذي قُدّم لـ Snapmaker U1، على هذا الحد تحديدًا. ويعتمد المنتج، الذي أعلنت عنه Snapmaker وPhaetus في 15 أكتوبر 2026، بموجب ترخيص على تقنية FlowCore من E3D. وتُظهر اختبارات الشركة المصنّعة زيادات في معدل التدفق مع خيوط مختلفة؛ لكن النتائج المعلنة تستند إلى مقارنة Snapmaker الخاصة، لا إلى تحقق مستقل.
ما عنق الزجاجة الذي يستهدفه تغيير الرأس الساخن؟
تعتمد سرعة الطباعة في طابعة FDM على عوامل متعددة، مثل نظام الحركة والتبريد وهندسة الطبقات وقدرة الطارد على صهر المادة ونقلها. وقد تصبح قدرة الفوهة على صهر الخيط الوارد إليها عاملًا مقيّدًا، خصوصًا عند طباعة مناطق حشو عريضة وخطوط محيطية طويلة. وتهدف تصاميم الرؤوس الساخنة ذات معدل التدفق الأعلى إلى زيادة هذه القدرة، بحيث ينعكس تنفيذ أوامر الحركة السريعة بدرجة أكبر على مدة الطباعة الفعلية.
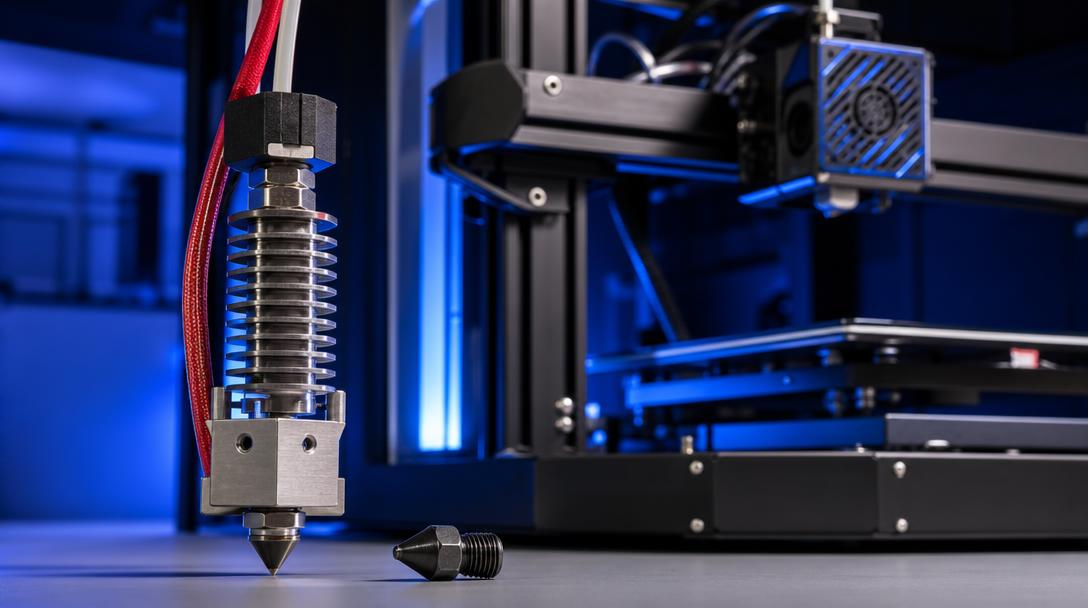
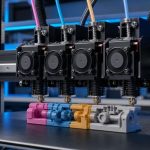
يُقدَّم Liber بوصفه مجموعة رأس ساخن مخصّصة لـ Snapmaker U1. ويضم تصميمه قناة تدفق مقسّمة، وفوهة من فولاذ مقسّى ومطلية لمقاومة التآكل، وحاجزًا حراريًا مشغولًا بدقة. ويهدف مسار المصهور متعدد القنوات إلى تعزيز انتقال الحرارة إلى الخيط. لكن هذا لا يعني أن كل عملية طباعة ستحقق تلقائيًا الزيادة نفسها في السرعة؛ فقد تواجه النماذج ذات الجدران الرقيقة أو التفاصيل الصغيرة أو متطلبات التبريد العالية قيودًا مختلفة.
ماذا تقول اختبارات الشركة المصنّعة، وماذا لا تثبت؟
تقول Snapmaker إنها أجرت مقارنة في ظل ظروف استخدام طاقة متكافئة مع رأس U1 الساخن المصنوع من الفولاذ المقاوم للصدأ الخاص بها. وتفيد الشركة بأنها قاست زيادة في التدفق الحجمي مع Liber بلغت 66% لـ PLA و87% لـ ABS و43% لـ PETG HF. هذه القيم ناتجة عن اختبارات الشركة المصنّعة، ولا ينبغي اعتبارها نتائج اختبارات مستقلة. كما أن الإعلان لم يذكر جميع تفاصيل إعدادات الاختبار، لذا لا يصح تعميمها مباشرة على ملفات تعريف طابعات أو خيوط أخرى.
يعتمد الفرق في مدة الطباعة الفعلية على شكل النموذج وإعدادات برنامج التقطيع. فمثلًا، قد تستفيد المناطق العريضة والممتلئة من التدفق الأعلى، بينما قد تحدد الحركة القصيرة أو كثرة التفاصيل الصغيرة إجمالي المدة لأسباب أخرى. كذلك ينبغي التحقق من تماسك الطبقات وجودة السطح وثبات الأبعاد عند زيادة السرعة. وعلى من يقيّمون هذا التحديث مقارنة نتائج الطباعة قبل التغيير وبعده باستخدام النموذج نفسه ونوع الخيط نفسه؛ وألا يكتفوا بالنظر إلى قيمة السرعة القصوى في البرنامج.
مكانته ضمن منظومة U1
تركّز رؤوس الطباعة الأربعة المستقلة في U1 على تقليل الهدر وفترات الانتظار الناتجة عن تبديل الألوان في الطباعة متعددة الألوان، بينما يستهدف Liber عنق زجاجة آخر هو قدرة المصهور. ولا تحل إحدى الميزتين محل الأخرى: فمكاسب الوقت في سير عمل الطباعة متعددة الألوان تختلف عن قدرة التدفق المستمر لمادة واحدة. ويمكن اعتبار تصميم Liber مثالًا على منظومة الملحقات التي تهدف إلى تحسين أداء الطابعة الحالية.
- الاستخدام الأنسب: اختبار حدود قدرة التدفق في النماذج التي تتضمن حشوًا كبير الحجم وخطوطًا محيطية طويلة.
- النهج الأكثر حذرًا: عدم افتراض أن نسب الشركة المصنّعة تنطبق بالطريقة نفسها على كل مادة وهندسة طباعة.
- التحقق: مقارنة مدة الطباعة ونتيجة السطح معًا باستخدام النموذج والخيط وهدف الجودة نفسها.
يوضح هذا الخبر أن السرعة في طباعة FDM المكتبية لا تقتصر على الحركة الميكانيكية؛ فالرأس الساخن وتدفق المادة يحددان أيضًا أداء النظام. يمكنك الاطلاع على خيارات المواد المناسبة لقطعتك عبر صفحة الطباعة بالمواد الهندسية، والتعرّف على خدمة الطباعة ثلاثية الأبعاد لقطعة مناسبة. ويمكنك استخدام أداة حساب سعر الطباعة ثلاثية الأبعاد لمعرفة التكلفة التقديرية لنموذجك، كما يمكنك قراءة دليل تكلفة الطباعة ثلاثية الأبعاد لمعرفة كيفية احتساب تكلفة الطباعة.

 Türkçe
 English
 Русский
 فارسی
 Deutsch