ارتفاع لایه تطبیقی: دستیابی همزمان به جزئیات و سرعت
ارتفاع لایه تطبیقی قابلیتی در نرمافزار برش است که بهجای استفاده از ضخامت یکسان لایه در تمام بخشهای مدل، بر اساس هندسه مقادیر متفاوتی انتخاب میکند. با استفاده از لایههای نازکتر در سطوح منحنی و شیبدار و لایههای ضخیمتر در نواحی صاف و ساده، میتوانید جزئیات سطح را حفظ کرده و زمان کلی چاپ را کاهش دهید.
ارتفاع لایه تطبیقی چگونه کار میکند؟
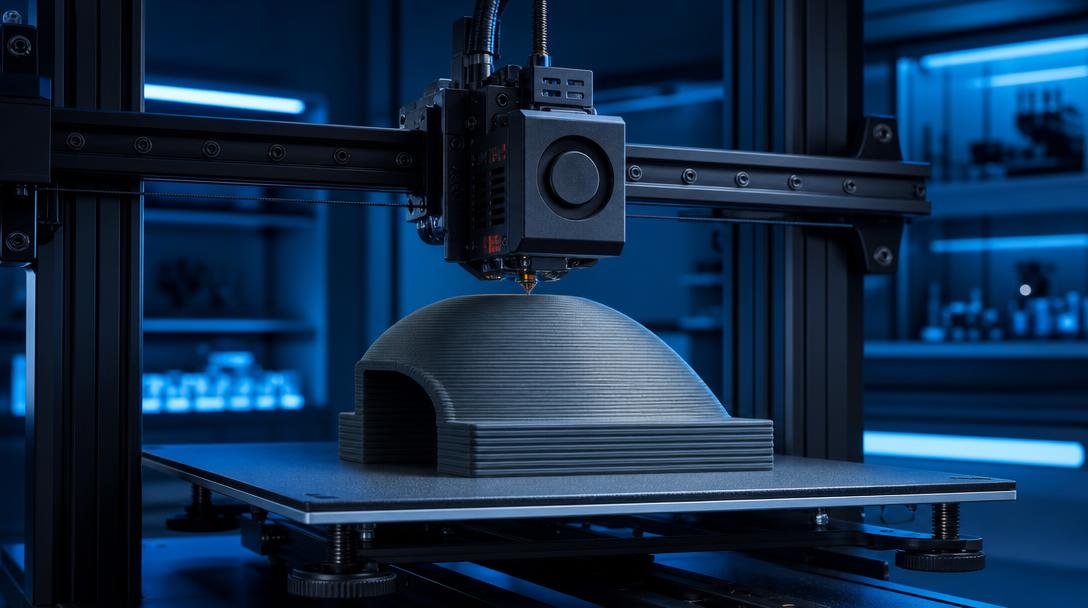
در یک چاپ استاندارد FDM، کل مدل برای مثال با ارتفاع لایه 0,20 mm برش داده میشود. این روش ساده و قابل پیشبینی است؛ اما همه بخشها به یک سطح از جزئیات نیاز ندارند. دیوارهای عمودی یا سطوح صاف و گسترده را میتوان بهراحتی با لایهای به ضخامت 0,20 یا 0,28 mm چاپ کرد، اما در گنبد، درپوش شیبدار و سطوح منحنی، لایههای ضخیمتر میتوانند آثار پلهای آشکاری ایجاد کنند.
در حالت تطبیقی، نرمافزار برش شیب سطح مدل را تحلیل کرده و در بخشهای موردنیاز، لایه را نازکتر میکند. برای مثال، میتوان از ضخامت 0,24 mm در بدنه صاف و 0,12 mm در بخش بالایی منحنی استفاده کرد. به این ترتیب، بدون پرداخت زمان طولانی ناشی از چاپ کل قطعه با ارتفاع لایه کم، در سطوح مهم نتیجهای تمیزتر به دست میآورید.
در کدام چاپها مزیت ایجاد میکند؟
- سطوح منحنی و شیبدار: آثار پلهای لایهها را در کره، گنبد، گذارهای استوانهای و درپوشهای گرد کاهش میدهد.
- نمونههای اولیه بصری: هنگام ارائه ظاهر بیرونی محصول به مشتری یا تیم طراحی، به دستیابی به سطحی صافتر کمک میکند.
- مدلهای بزرگ: با استفاده از لایههای ضخیم در نواحی گستردهای که به جزئیات نیاز ندارند، میتوان زمان چاپ و مصرف فیلامنت را محدود کرد.
- مدلها و قطعات تزئینی: در بخشهایی مانند نوشته، برجستگی یا لوگوی منحنی، میتواند وضوح بصری بهتری ایجاد کند.
این تنظیم بهویژه در تولید نمونه اولیه، تعادلی عملی میان ظاهر و زمان تحویل ایجاد میکند. بااینحال، ارتفاع لایه تطبیقی بهطور خودکار هر قطعهای را مقاومتر نمیکند. برای استحکام، جنس ماده، تعداد دیوارهها، جهت چاپ و درصد پرشدگی نیز باید جداگانه بررسی شوند.
هنگام تنظیم به چه نکاتی باید توجه کنید؟
ابتدا قطر نازل چاپگر و محدوده ایمن ارتفاع لایه را در نظر بگیرید. با نازل 0,4 mm، برای بیشتر کارهای FDM محدوده تقریبی 0,12-0,28 mm نقطه شروعی عملی است؛ اما نمایه سازنده و تنظیمات فیلامنت شما ممکن است متفاوت باشد. لایههای بسیار نازک میتوانند زمان چاپ را افزایش دهند و خطاهای کوچک در تنظیم دما، خنککاری یا جریان را آشکارتر کنند.
- مدل را به نرمافزار برش منتقل کنید و پیشنمایش را با ارتفاع لایه استاندارد بررسی کنید.
- ابزار ارتفاع لایه تطبیقی یا متغیر را فعال کنید.
- در نواحی شیبدار تراکم لایهها را افزایش دهید و سطوح صاف را بیدلیل نازک نکنید.
- در پیشنمایش بررسی کنید که تغییرات ناگهانی لایه، حفره یا تغییر شکل سطح وجود نداشته باشد.
- در صورت نیاز، نواحی مهم را بهصورت دستی ویرایش کرده و یک چاپ آزمایشی کوچک بگیرید.
برای مشاهده تأثیر ارتفاع لایه بر کیفیت سطح در چارچوبی پایهتر، میتوانید به راهنمای ارتفاع لایه ما مراجعه کنید. به این ترتیب، حد پایین و بالایی مورد استفاده در تنظیم تطبیقی را آگاهانهتر تعیین خواهید کرد.
آیا این تنظیم در سفارش چاپ FDM استفاده میشود؟
ارتفاع لایه تطبیقی، انتخابی در فرایند برش است که بر اساس هدف مدل ارزیابی میشود. اگر ظاهر در یک درپوش تزئینی، نمونه اولیه نمایشی یا محفظه منحنی اولویت داشته باشد، این تنظیم میتواند مفید باشد. بااینحال، در یک قطعه کاربردی، توجه صرف به صاف بودن سطح درست نیست؛ تلرانس اتصال، جای پیچها و جهت بار نیز باید بررسی شوند.
اگر میخواهید درباره زمان چاپ فایل و رویکرد تولید آن ارزیابی دریافت کنید، میتوانید گزینههای مربوط به خدمات چاپ سهبعدی FDM را بررسی کنید. اگر طراحی شما آماده است، برای مشاهده هزینه تقریبی پیش از تولید، میتوانید از ابزار محاسبه فوری قیمت نیز استفاده کنید.
در صورت اجرای صحیح، ارتفاع لایه تطبیقی به شما امکان میدهد بهجای چاپ همه بخشها با دقیقترین تنظیم، فقط در نواحی موردنیاز روی کیفیت سرمایهگذاری کنید. این موضوع، بهویژه در مدلهای منحنی، جریان کاری متعادلتری برای چاپ FDM فراهم میکند.


 Türkçe
 English
 العربية
 Русский
 Deutsch