Snapmaker وPhaetus تكشفان عن U1 Hotend الجديد: ما الذي يتغير في طباعة FDM عالية التدفق؟
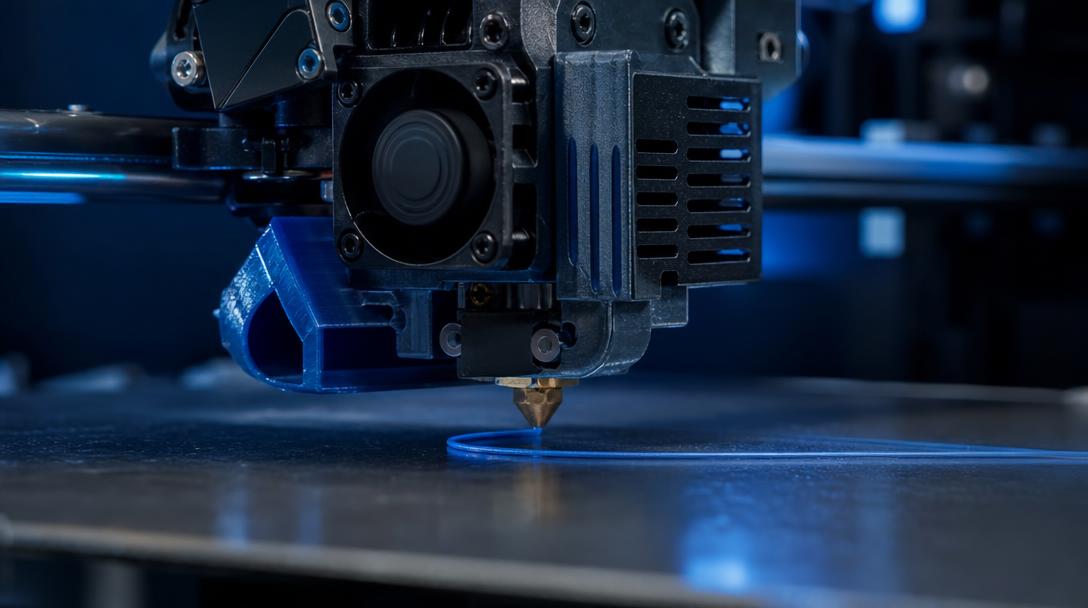
لا تحدد سرعة الحركة وحدها مدة الإنتاج في طباعة FDM؛ فسرعة فوهة الطباعة في تمرير الخيط المنصهر وثبات هذا التدفق عاملان مهمان أيضًا. يركز الـhotend الجديد المتوافق مع U1، الذي أعلنت عنه Snapmaker وPhaetus في 25 سبتمبر 2026، على هذا الجانب. وتشير نتائج الاختبارات التي شاركتها الشركتان إلى أن تصميم الـhotend عالي التدفق قادر على توفير تدفق حجمي أعلى مع PLA وABS وPETG HF. فما دلالة هذا التطور على الطباعة اليومية وصناعة النماذج الأولية؟
ما التغييرات التي يقدمها الـhotend الجديد؟
Snapmaker × Phaetus Liber High Flow Hotend هو مكوّن طرفي ساخن طُوّر بالتعاون لطابعة Snapmaker U1. ووفقًا للإعلان، يجمع التصميم بين قناة الانصهار Split-Flow من Phaetus، وفوهة من الفولاذ المقسّى مطلية بـDLC، وحاجز حراري مشغول بدقة. والهدف هو تحسين انتقال الحرارة أثناء صهر الخيط وزيادة تدفق المواد خلال عمليات البثق الطويلة والمتواصلة.
يشير «التدفق الحجمي» هنا إلى كمية البلاستيك المنصهر التي تستطيع الطابعة بثقها خلال مدة محددة. وتكمن أهمية هذا المقياس في أنه حتى مع زيادة سرعة حركة رأس الطباعة، قد تصبح جودة الطباعة أو سرعة الإنتاج الفعلية محدودة إذا لم يتمكن الـhotend من توفير كمية كافية من المادة. ومن أمثلة المهام التي يظهر فيها هذا الحد مساحات الملء الكبيرة والخطوط الخارجية الطويلة.
كيف ينبغي قراءة نتائج الاختبارات المنشورة؟
بحسب اختبارات الشركة التي نقلها تقرير TCT Magazine بتاريخ 25 سبتمبر 2026، زاد الـhotend الجديد التدفق الحجمي بنسبة 66 بالمئة مع PLA، و87 بالمئة مع ABS، و43 بالمئة مع PETG HF، مقارنةً بالـhotend المصنوع من الفولاذ المقاوم للصدأ في U1. هذه النسب نتائج صادرة عن الشركة المصنّعة، تحققت في ظروف محددة لاستخدام طاقة متطابقة؛ ولا تعني أن المكاسب نفسها ستتحقق مع طابعات وخيوط وهندسيات طباعة وإعدادات مختلفة.
كذلك، لا يضمن التدفق الأعلى وحده طباعة أقصر أو ناجحة. فالتبريد، والالتصاق بين الطبقات، ونظام الحركة، وهندسة القطعة، وجودة السطح المطلوبة، كلها عوامل تؤثر في النتيجة. وعند رفع حد السرعة، ينبغي التحقق من انصهار المادة بما يكفي ومن تماسك الطبقات جيدًا. لذلك لا تتضح فائدة الـhotend الجديد من المواصفات التقنية وحدها، بل من خلال اختبارات مضبوطة على قطعة فعلية.
- في النماذج الأولية: قد يوفر التصميم عالي التدفق ميزة إذا كانت سعة التدفق تحد من زمن الطباعة عند بثق مسارات كبيرة ومتواصلة.
- في جودة السطح: لا يعني تمرير كمية أكبر من المادة تلقائيًا الحصول على سطح أفضل إذا لم تُضبط الإعدادات المناسبة؛ فالمعايرة تظل ضرورية.
- مع الخيوط الكاشطة: الفولاذ المقسّى والطلاء من عناصر التصميم التي تهدف إلى تعزيز متانة الفوهة؛ ولا ينبغي افتراض توافق غير محدود مع جميع المواد.
- لمالكي الطابعة الحالية: ينبغي التحقق من التوافق وطريقة التركيب وحدود التشغيل التي توصي بها الشركة المصنّعة قبل الشراء.
ما الفائدة العملية لمستخدمي FDM؟
يوضح هذا الخبر أن منظومات الطابعات تتطور ليس عبر إطلاق طابعات جديدة فحسب، بل أيضًا من خلال مكونات قابلة للترقية. ويستحق الـhotend عالي التدفق اهتمام مستخدمي U1، خصوصًا من يطبعون النماذج الكبيرة أو مسارات الإنتاج الطويلة باستمرار. في المقابل، قد لا تستفيد منه بالقدر نفسه الأعمال التي تتضمن قطعًا صغيرة أو تفاصيل دقيقة أو طباعة بطيئة لتحقيق جودة عالية.
عند تقدير مدة إنتاج قطعة، من المفيد النظر معًا إلى كمية المادة وبنية الملء والجدران واتجاه الطباعة. لفهم هذه الخيارات، يمكنك الاطلاع على دليل تأثير ارتفاع الطبقة في جودة الطباعة. ويمكنك مراجعة مواد الطباعة بتقنية FDM وفقًا لمتطلبات مشروعك من حيث المواد والهندسة، أو معرفة المزيد عن خدمة الطباعة ثلاثية الأبعاد إذا كنت بحاجة إلى تنفيذ العمل لدى جهة خارجية.
ومن المفيد أيضًا اعتبار الميزانية جزءًا من التصميم عند تجهيز القطعة للإنتاج. للاطلاع على تقدير التكلفة الحالي، تفضل بزيارة صفحة أسعار الطباعة ثلاثية الأبعاد الاقتصادية، أو تحقّق من ملفك باستخدام أداة حساب سعر الطباعة ثلاثية الأبعاد عبر الإنترنت. وتتضح الفائدة العملية للإعلانات التقنية في الميدان من خلال اختيار سيناريو الاستخدام المناسب وإجراء اختبار طباعة فعلي.


 Türkçe
 English
 Русский
 فارسی
 Deutsch