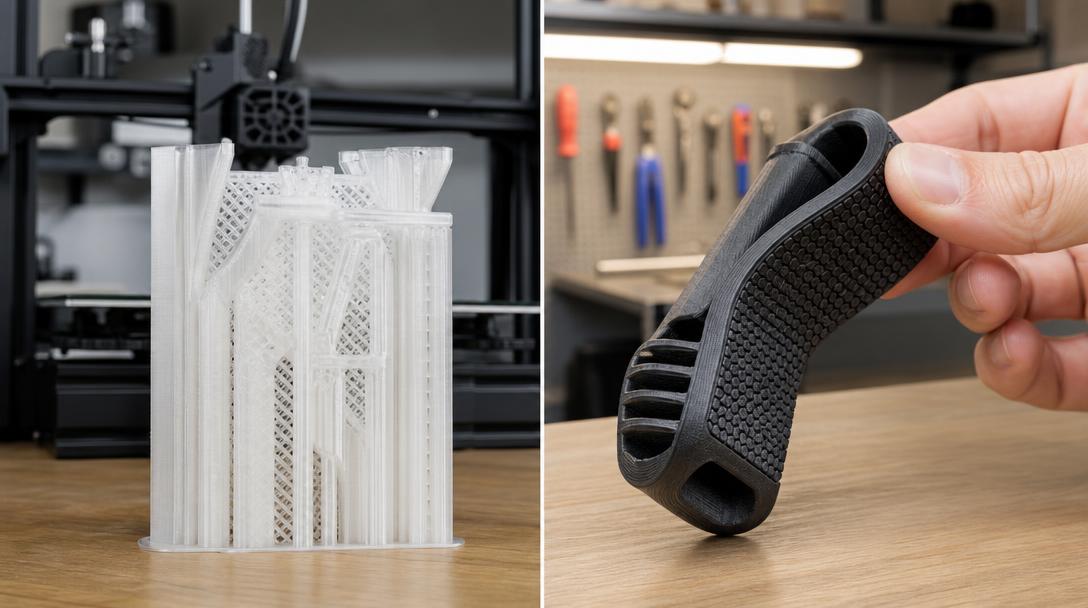
PVA أم TPE؟ دعم نظيف أم قطعة وظيفية مرنة؟
في طباعة FDM، لا يُعد PVA وTPE بديلين يلبيان الحاجة نفسها. يُستخدم PVA غالبًا للحصول على دعامات نظيفة في الأشكال الهندسية المعقدة، بينما يُستخدم TPE للقطع الوظيفية المرنة والممتصة للصدمات. لذلك، ينبغي أن يعتمد الاختيار على وظيفة القطعة التي ستطبعها أكثر من اعتماده على اسم المادة.
ما استخدامات PVA وTPE؟
PVA هو خيط دعم قابل للذوبان في الماء. وفي سير عمل متوافق متعدد المواد بتقنية FDM، يسهّل إزالة الدعامات الموجودة أسفل القطعة الرئيسية أو داخلها بالماء بعد الطباعة. وقد يساهم في تحسين جودة السطح، خصوصًا في النماذج التي تحتوي على قنوات داخلية أو فراغات مغلقة أو أسطح يصعب فصلها يدويًا. ومع ذلك، لا يُختار PVA عادةً للمكوّن الرئيسي نفسه؛ إذ يتطلب عناية أكبر من حيث إدارة الرطوبة وظروف الطباعة.
أما TPE فهو لدائن حراري مرن. ويمكن استخدامه في تطبيقات تتطلب مرونة مضبوطة، مثل واقيات الكابلات، والأقدام الممتصة للاهتزاز، والمصدات، والأغطية المرنة، والقطع الشبيهة بالحشيات الخفيفة. وقد لا يكون TPE الخيار المناسب عندما تكون الأولوية لجسم حامل صلب أو لاستقرار الأبعاد.
الفرق في الوظيفة والمتانة
لا تتمثل وظيفة PVA في حمل الأحمال، بل في توفير دعم مؤقت أثناء الطباعة. وبعد جفافه، لا ينبغي اعتباره مادة تشغيل للقطعة المطبوعة. أما TPE فيوفر مزايا امتصاص الصدمات والمرونة، لكنه قد لا يتصرف مثل الخيوط الصلبة من حيث الصلابة، والدقة الثابتة للأبعاد، والحفاظ على شكله تحت حمل مستمر لفترة طويلة. وتختلف نتيجة استخدام TPE وفق درجة صلابة المنتج وإعدادات الطباعة.
الظروف الخارجية والحرارة
PVA حساس للرطوبة. وإذا لم يُحفظ جافًا قبل الطباعة، فقد تتأثر جودة السطح وسلوك الطبقات واستقرار التغذية سلبًا. لذلك، لا يُعد PVA خيارًا منطقيًا كمادة للسطح الخارجي لقطعة ستُستخدم في العراء أو تحت المطر أو في بيئات عالية الرطوبة.
قد يكون TPE أكثر عملية في بعض التطبيقات التي تتعرض للماء والصدمات، لكن أداء جميع منتجات TPE في البيئة الخارجية وعند درجات الحرارة المختلفة ليس متطابقًا. عند التعرض للشمس أو الزيت أو الضغط المستمر أو الحرارة العالية، يجب التحقق من بيانات الشركة المصنّعة، كما ينبغي اختبار القطعة بنموذج أولي قريب من ظروف الاستخدام الفعلية. ولا ينبغي اعتبار أي من المادتين مادة تلقائيًا للاستخدام الخارجي لمجرد أنها مرنة أو قابلة للذوبان.
منطق سهولة الطباعة والتكلفة
تتمثل أكبر صعوبة في استخدام PVA في الرطوبة. فهو يتطلب التجفيف والتخزين في مكان مغلق، ويفضل تغذيته بطريقة مضبوطة أثناء الطباعة. وبما أنه يُستهلك للدعم، فقد يزيد أيضًا من إجمالي استهلاك المادة في النموذج. وفي المقابل، يمكن أن يساعد في تقليل وقت المعالجة النهائية من خلال إنقاذ قطعة معقدة من الكسر أثناء إزالة الدعامات.
أما في حالة TPE، فقد تكون تغذية الخيط المرن وإعدادات السحب والسرعة أكثر حساسية، بحسب البنية الميكانيكية للطابعة. وقد تطول مدة الطباعة، كما قد تظهر خيوط دقيقة على السطح. عند اتخاذ قرار التكلفة، لا تنظر إلى سعر البكرة فقط، بل ضع في الحسبان أيضًا مخاطر فشل الطباعة، والحاجة إلى الدعامات، ووقت المعالجة النهائية. يساعدك فحص منطق السعر لكل غرام على إجراء مقارنة أكثر واقعية عند تقييم القطعة نفسها باستخدام مواد مختلفة.
أي مادة تناسب أي قطعة؟
- نموذج صلب يحتوي على فراغات داخلية ودعامات معقدة: يمكن التفكير في استخدام دعامات PVA المتوافقة مع المادة الرئيسية.
- قدم أو مصد أو غطاء مرن يتعرض للاهتزاز: يُعد TPE خيارًا أوليًا أكثر ملاءمة.
- أداة صلبة ستتعرض للشمس والحرارة لفترة طويلة: قيّم مواد هندسية مناسبة للتطبيق بدلًا من PVA وTPE.
- عندما تكون الدعامات سهلة الإزالة والمصنوعة من مادة واحدة كافية: قد يكون عبء التجفيف والتغذية الإضافي المطلوب لـ PVA غير ضروري.
إذا لم يكن اختيار المادة واضحًا، فاطبع أولًا قطعة اختبار صغيرة. يمكنك مقارنة مواد الطباعة التي تحتاج إليها وفق ظروف الاستخدام، واتخاذ قرار الإنتاج مع مراعاة هندسة القطعة والحمل المتوقع. وعند الحصول على إنتاج من خلال خدمة الطباعة ثلاثية الأبعاد الاحترافية، فإن توضيح مرونة القطعة، وأسطح الدعم، وبيئة الاستخدام منذ البداية يحسّن النتيجة. وقبل إرسال نموذجك، يمكنك التحقق من خيار المادة عبر أداة الطباعة ثلاثية الأبعاد عبر الإنترنت لمعرفة النهج الأنسب لميزانيتك ووظيفة القطعة.


 Türkçe
 English
 Русский
 فارسی
 Deutsch